PCB Rigid-Flex
Donnez vie à vos idées avec la qualité qu'elles méritent. Avec les circuits imprimés Rigid-Flex de Magellan Circuits, vous obtenez la durabilité, la flexibilité et la précision nécessaires à toute application avancée.
Fabricant de circuits imprimés rigides et flexibles de haute qualité
Magellan Circuits, entreprise basée en Chine, est spécialisée dans la fabrication de circuits imprimés rigides-flexibles. Grâce à notre usine ultramoderne de 28 000 m², nous assurons une production à grande échelle de circuits imprimés rigides-flexibles de haute qualité. Nos certifications, notamment ISO 9001, UL, ISO 14001, ISO/TS 16949:2009, OHSAS 18001 et IATF 16949:2016, vous garantissent des produits d'une qualité irréprochable. Reconnus dans le monde entier, nous desservons des secteurs tels que les communications, le contrôle industriel, l'informatique, l'aérospatiale, le médical, l'automobile, les instruments de test, etc.
Capacité de fabrication de circuits imprimés rigides et flexibles
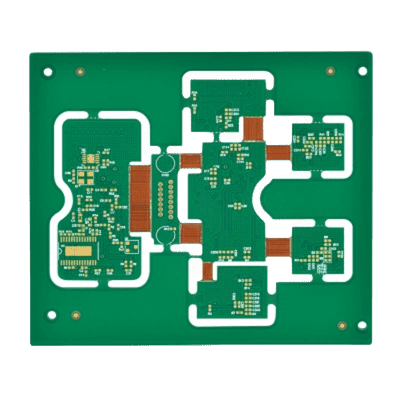
Chez Magellan Circuits, les circuits imprimés Rigid Flex combinent le meilleur des technologies de circuits rigides et flexibles. Ces cartes hybrides offrent une flexibilité de conception exceptionnelle, permettant des assemblages complexes et compacts, parfaits pour des applications haute fiabilité. Fabriqués avec des matériaux de haute qualité et soumis à des tests rigoureux, nos circuits imprimés Rigid Flex garantissent durabilité et performances dans des environnements exigeants.
Paramètres de la carte pour PCB rigide-flexible
| Fonctionnalité | DÉTAILS |
|---|---|
| Nombre de couches | 1-24 |
| Taille maximale de livraison |
Simple face (pas de CVL) : côté court jusqu'à 480 mm, côté long illimité Simple face (avec CVL) : Côté court jusqu'à 230 mm, côté long illimité Double face (avec CVL) : 470 × 580 mm Multicouche (3-8 couches) : côté court 220 mm, côté long illimité |
| Tolérance d'épaisseur finie |
≤0.5 mm:±0.05 mm 0.5-1.0 mm:±0.1 mm 1.0-4.0 mm : ± 10 % |
|
Largeur minimale de trace de la couche intérieure et dédouanement |
Cuivre de base 18 μm : 3.5/3.5 mil Cuivre de base 35 μm : 5/4 mil Cuivre de base 70 μmI (rigide) : 8/5 mil |
|
Largeur minimale de trace de la couche externe et dédouanement |
H/H+placage : 4/3.5 mil 1/1+placage : 5/3.5 mil 2/2+placage : 9/5 mil |
| Largeur minimale de trace et jeu de la couche extérieure |
H/H+placage 6/6mil 1/1+placage 6/6mil 2/2+placage 10/8mil |
| Forage mécanique minimum | 0.2 mm |
| Rapport hauteur/largeur du trou traversant | 10:1 |
| Tolérance du diamètre du trou fini (PTH) | ± 0.05 mm |
| Tolérance du diamètre du trou fini (NPTH) | ± 0.05 mm |
| Épaisseur maximale de la couche extérieure de cuivre | 70μm |
| Épaisseur maximale de la couche intérieure de cuivre | 70μm |
| Tolérance de contrôle d'impédance |
≤50Ω: ±5Ω >50Ω : ±10 % |
| Couleur du masque de soudure | Vert, bleu, jaune, rouge, blanc, noir, etc. |
| Largeur minimale du pont de masque de soudure | 4 mil (vert) ; 5 mil (autres couleurs) |
| Tolérance du profil de fraisage (bord à bord) | ± 0.15mm |
| Rayon d'arc de fraisage minimal (coin intérieur) | 0.4mm |
| Tolérance minimale de fraisage de rainures | ± 0.15mm |
| Angles V-CUT | 20 °, 30 °, 45 °, 60 ° |
| Tolérance d'angle V-CUT | ± 5 ° |
| Tolérance d'épaisseur résiduelle V-CUT | ± 0.1mm |
| Matériau plus rigide | FR4/PI/PET/SUS/PSA |
| Substrat flexible (matériau) | Cuivre laminé sans adhésif |
| Épaisseur PI (substrat flexible) | 1/2/3/4 mil |
| Épaisseur du cuivre (substrat flexible) | 1/2 oz, 1 oz |
| Coverlay (système adhésif) |
Système adhésif époxy (Thinflex) Système adhésif acrylique (DuPont) |
| Épaisseur du revêtement PI | 0.5 mil, 1 mil |
| Épaisseur de l'adhésif Coverlay | 1 mille |
| Matériau de renforcement PI | Colle acrylique |
| Renfort PI Épaisseur PI | 4/8 mil |
| Épaisseur de l'adhésif de renforcement PI | 1 mille |
Paramètres de finition de surface pour PCB rigide-flexible
| Fonctionnalité | Standard |
|---|---|
| Immersion Or | Oui |
| Le doigt d'or | Oui |
| OSP | Oui |
| Immersion argent | Oui |
| HASL au plomb | Oui |
| HASL sans plomb | Oui |
| ENIG | Oui |
| Étain d'immersion | Oui |
| Doigt d'or + OSP | Oui |
| Doigt d'or + HASL sans plomb | Oui |
| OSP + Immersion Or | Oui |
| Immersion Argent + Doigt d'Or | Oui |
| Boîte à immersion + Doigt d'or | Oui |
| ENEPIG | Oui |
Prêt à collaborer
avec Magellan Circuits ?
Qu'est-ce qu'un PCB Rigid-Flex ?
Un PCB Rigide-Flex est un type de circuit imprimé spécialisé qui combine les propriétés des circuits rigides et flexibles dans une conception unifiée. Cette intégration permet à la carte de conserver la durabilité et la fiabilité des PCB rigides, tout en offrant la flexibilité et la légèreté des circuits flexibles. Les PCB Rigide-Flex sont constitués de plusieurs couches de circuits flexibles fixées sur une ou plusieurs cartes rigides, ce qui permet de les plier, de les plier ou de les tordre sans perte de fonctionnalité. Souvent, un PCB Rigide-Flex est constitué de plusieurs sections rigides interconnectées par des circuits flexibles, ce qui permet de réaliser des assemblages électroniques complexes et compacts.
Pourquoi choisir des circuits imprimés rigides-flexibles ?
- Configuration tridimensionnelleLes circuits imprimés rigides-flexibles peuvent être pliés et courbés, permettant aux concepteurs de créer des formes compactes et complexes. Ceci est particulièrement utile dans les appareils électroniques modernes où l'espace est limité. Par exemple, pour les smartphones et les objets connectés, la possibilité de plier le circuit imprimé permet de réduire considérablement la taille globale du produit, permettant ainsi des designs plus élégants et une utilisation plus efficace de l'espace interne.
- Placement des composantsCes circuits imprimés permettent de placer des composants sur des sections rigides et flexibles. Cette polyvalence permet une meilleure optimisation de l'agencement, améliorant ainsi les performances et la fiabilité. Par exemple, dans les dispositifs médicaux, les composants critiques peuvent être placés sur les sections rigides pour plus de stabilité, tandis que les sections flexibles permettent de connecter différentes parties du dispositif sans connecteurs encombrants.
- Résistance aux vibrations et aux chocsLes circuits imprimés flexo-rigides offrent une excellente résistance aux vibrations et aux chocs, ce qui les rend idéaux pour une utilisation dans les environnements soumis à des contraintes mécaniques. Ceci est essentiel dans les applications automobiles et aérospatiales, où les composants électroniques doivent résister à des conditions difficiles sans défaillance. Par exemple, les capteurs et les systèmes de commande des automobiles bénéficient de la robustesse des circuits imprimés flexo-rigides, garantissant des performances fiables tout au long de la durée de vie du véhicule.
- Réduction des échecs de connexionEn intégrant des sections flexibles et rigides dans un même circuit imprimé, le besoin de connecteurs et de soudures est minimisé, ce qui réduit considérablement le risque de défaillance des connexions. Cette amélioration est cruciale pour les applications critiques telles que les implants médicaux et les équipements militaires, où la fiabilité est primordiale.
- Conception compacteLa possibilité de plier et de cintrer les circuits imprimés flexo-rigides permet un gain de place considérable. Cette compacité constitue un atout majeur pour les appareils portables tels que les smartphones, les tablettes et les technologies portables, où chaque millimètre d'espace est précieux. Par exemple, la conception compacte des circuits imprimés flexo-rigides permet de créer des appareils plus fins et plus légers, améliorant ainsi le confort d'utilisation et la portabilité.
- Perte de poids: L'élimination des connecteurs et câbles encombrants permet d'obtenir des circuits imprimés plus légers. Cette réduction de poids est particulièrement avantageuse dans des applications comme l'aérospatiale, où elle peut améliorer le rendement énergétique et les performances. Par exemple, la réduction du poids des circuits imprimés rigides-flexibles des satellites contribue à réduire les coûts de lancement et à améliorer la capacité de charge utile.
- Intégrité améliorée du signalLes circuits imprimés flexo-rigides offrent des connexions continues, réduisant ainsi les pertes de signal et les interférences par rapport aux circuits imprimés traditionnels, qui utilisent plusieurs connecteurs et câbles. Il en résulte de meilleures performances électriques, essentielles pour les dispositifs de communication haut débit et les systèmes informatiques avancés. Par exemple, l'intégrité améliorée du signal des circuits imprimés flexo-rigides garantit une transmission de données plus rapide et plus fiable dans les équipements réseau.
- Interconnexions haute densitéCes circuits imprimés prennent en charge des interconnexions haute densité, ce qui les rend adaptés aux composants électroniques complexes nécessitant de nombreuses connexions dans un espace restreint. Cette capacité est essentielle dans les appareils électroniques modernes exigeant des circuits compacts mais puissants, tels que les systèmes d'imagerie médicale avancés et l'électronique grand public sophistiquée.
- Coûts d'assemblage réduitsL'intégration de circuits rigides et flexibles dans un seul assemblage simplifie le processus de fabrication, réduisant le recours à de multiples connecteurs et assemblages séparés. Cette intégration réduit les coûts d'assemblage et améliore l'efficacité de la production. Par exemple, les fabricants d'électronique grand public bénéficient de coûts de main-d'œuvre et de matériaux réduits, ce qui se traduit par une baisse des coûts de production globaux.
- Économies à long termeBien que le coût initial des circuits imprimés flexo-rigides puisse être plus élevé, leur fiabilité accrue et leur taux de défaillance réduit permettent de réaliser des économies à long terme. Leurs coûts de maintenance et de remplacement réduits en font une solution rentable tout au long de la durée de vie du produit. Cette rentabilité à long terme est particulièrement avantageuse dans les applications industrielles où les temps d'arrêt peuvent être coûteux.
Résistance environnementale : Les circuits imprimés rigides-flexibles sont conçus pour résister aux conditions les plus difficiles, notamment aux températures extrêmes, à l’humidité et à l’exposition aux produits chimiques. Leur construction robuste les rend adaptés aux applications exigeantes des secteurs militaire, médical et automobile. Par exemple, les équipements militaires bénéficient de la durabilité des circuits imprimés rigides-flexibles, garantissant ainsi des performances fiables même dans des environnements extrêmes.
Applications PCB Rigide-Flex
Les circuits imprimés flexo-rigides sont utilisés dans de nombreuses applications et dans de nombreux secteurs grâce à leur combinaison unique de flexibilité et de rigidité. Voici leurs principales applications :
- Smartphones et tablettesLes circuits imprimés flexo-rigides sont idéaux pour les conceptions compactes et légères, permettant d'intégrer davantage de fonctionnalités dans des espaces réduits. L'intégration de sections flexibles et rigides permet des formats innovants et des produits durables, résistants aux manipulations quotidiennes.
- Dispositifs portablesLes appareils tels que les montres connectées et les trackers d'activité bénéficient des circuits imprimés rigides-flexibles, car ils épousent la forme du corps humain tout en conservant des connexions électriques robustes. La flexibilité et la légèreté de ces circuits imprimés sont essentielles au confort et à la fonctionnalité.
- Équipement de diagnosticLes circuits imprimés rigides-flexibles sont utilisés dans les équipements de diagnostic médical tels que les systèmes d'imagerie et les outils de diagnostic portables en raison de leur fiabilité et de leur compacité. Ils garantissent des performances stables dans les applications critiques.
- Dispositifs implantablesLes implants médicaux, tels que les stimulateurs cardiaques et les prothèses auditives, nécessitent des circuits imprimés capables de résister aux mouvements et à l'environnement du corps. Les circuits imprimés rigides-flexibles offrent la durabilité et la biocompatibilité nécessaires, ce qui les rend idéaux pour les applications sensibles.
- Capteurs et systèmes de contrôleLes véhicules modernes intègrent de nombreux capteurs électroniques et systèmes de contrôle qui doivent fonctionner de manière fiable dans des conditions extrêmes de vibrations, de température et d'humidité. Les circuits imprimés rigides-flexibles garantissent la robustesse et le bon fonctionnement de ces systèmes tout au long de la vie du véhicule.
- Systèmes d'infodivertissement:Les systèmes d'infodivertissement automobiles bénéficient des capacités d'économie d'espace et de haute densité des circuits imprimés rigides-flexibles, prenant en charge des circuits complexes dans un format compact et améliorant l'expérience utilisateur et la fonctionnalité.
- AvioniqueLes systèmes aéronautiques et spatiaux nécessitent une électronique capable de résister à des niveaux élevés de vibrations et de chocs. Les circuits imprimés rigides-flexibles sont idéaux pour ces applications grâce à leur durabilité et leur fiabilité supérieures.
- Équipement militaireLes appareils militaires, notamment les équipements de communication et les systèmes de surveillance, fonctionnent souvent dans des environnements difficiles. Les circuits imprimés rigides-flexibles offrent la robustesse et les performances nécessaires à ces applications critiques.
- RobotiqueLes robots industriels nécessitent des circuits flexibles et fiables pour gérer divers mouvements et opérations. Les circuits imprimés rigides-flexibles sont utilisés dans les bras robotisés et d'autres composants pour offrir une flexibilité sans compromettre la durabilité.
- Fournisseurs d'instruments:Divers instruments et commandes industriels utilisent des circuits imprimés rigides-flexibles pour intégrer des circuits complexes dans des espaces limités tout en garantissant un fonctionnement fiable en utilisation continue.
- Périphériques réseau:Les circuits imprimés rigides-flexibles sont utilisés dans les équipements réseau tels que les routeurs et les commutateurs en raison de leur capacité à gérer des débits de données élevés et à maintenir l'intégrité du signal sur des chemins complexes.
- Communication mobile:Les stations de base et autres composants d'infrastructure de communication mobile bénéficient de la grande fiabilité et de la conception compacte des circuits imprimés rigides-flexibles, prenant en charge les circuits complexes nécessaires à une communication efficace.
QFP
- Contrainte mécanique réduiteLes circuits imprimés flexo-rigides sont conçus pour résister à des contraintes mécaniques importantes, notamment aux vibrations et aux chocs. Leurs sections flexibles absorbent et répartissent les forces mécaniques plus efficacement que les circuits imprimés rigides, réduisant ainsi les risques de dommages. Ceci est particulièrement important dans des applications telles que l'automobile et l'aérospatiale, où les composants électroniques sont exposés à des mouvements et des impacts constants.
Suppression des connecteurs et des joints de soudure : Les circuits imprimés traditionnels nécessitent souvent des connecteurs et des joints de soudure pour relier les différentes sections, autant de points faibles. Les circuits imprimés rigides-flexibles intègrent ces sections sur une seule carte, éliminant ainsi de nombreux points de défaillance potentiels. Il en résulte une réduction des connexions mécaniques susceptibles de se rompre sous l’effet des cycles thermiques, des contraintes mécaniques ou des facteurs environnementaux.
Intégrité du signal améliorée : La conception intégrée des circuits imprimés rigides-flexibles minimise les pertes de signal et les interférences électromagnétiques (IEM), ce qui améliore les performances électriques et la fiabilité. Ceci est crucial dans les applications à haute vitesse et haute fréquence, telles que les télécommunications et les dispositifs informatiques, où le maintien de l’intégrité du signal est essentiel.
Haute fiabilité en environnements difficiles : les circuits imprimés rigides-flexibles sont plus résistants aux températures extrêmes, à l’humidité et aux produits chimiques que les circuits imprimés rigides traditionnels. Ils sont ainsi parfaitement adaptés aux environnements difficiles, notamment dans les secteurs militaire et industriel, où la fiabilité des performances en conditions extrêmes est essentielle.
Durée de vie prolongée : La capacité à résister aux contraintes mécaniques et environnementales sans se dégrader garantit une durée de vie opérationnelle plus longue aux circuits imprimés rigides-flexibles. Cette fiabilité est essentielle pour les applications où la maintenance et les remplacements sont difficiles ou coûteux, comme dans le domaine des implants médicaux et de l’électronique aérospatiale.
Conception compacte et légère : Les circuits imprimés rigides-flexibles permettent de concevoir des dispositifs plus compacts et plus légers grâce à l’intégration de plusieurs sections rigides et d’interconnexions flexibles. Ceci réduit le poids et l’encombrement, un avantage considérable pour les appareils portables et connectés, ainsi que pour les applications aérospatiales où la réduction du poids est primordiale.
Assemblage et fabrication simplifiés : L’intégration de sections rigides et flexibles sur une seule carte de circuit imprimé simplifie l’assemblage, réduisant ainsi les risques de défauts de fabrication et améliorant la fiabilité globale. La réduction du nombre de composants et de connexions limite les risques d’erreurs d’assemblage, ce qui se traduit par des taux de rendement plus élevés et une qualité plus constante.
Meilleure gestion thermique : Les matériaux flexibles utilisés dans les circuits imprimés rigides-flexibles, comme le polyimide, présentent de meilleures propriétés thermiques que les matériaux rigides traditionnels. Ils dissipent la chaleur plus efficacement, évitant ainsi la surchauffe et améliorant la fiabilité des composants électroniques.
Le choix des matériaux adaptés aux circuits imprimés flexo-rigides est essentiel pour garantir performances, fiabilité et fabricabilité. Voici les facteurs clés et les matériaux spécifiques à prendre en compte :
1. Matériaux de base
Substrat flexible :
- Polyimide (PI)Les films polyimides sont privilégiés car ils offrent une excellente stabilité thermique, une résistance mécanique et une grande flexibilité. Ces propriétés sont essentielles dans les applications où le circuit imprimé doit supporter des températures élevées et des pliages répétés sans se dégrader.
- Polyester (PET)Bien que les films polyester soient plus économiques, ils sont privilégiés pour les applications où une résistance thermique modérée est suffisante. Ils offrent de bonnes propriétés électriques et une bonne flexibilité, mais ne conviennent pas aux environnements à haute température.
Substrat rigide :
- FR-4Largement utilisé pour son équilibre entre isolation électrique, résistance mécanique et rentabilité, le FR-4 convient aux applications n'impliquant pas de conditions thermiques extrêmes, ce qui en fait un choix polyvalent pour de nombreux appareils électroniques standard.
- Stratifiés haute températurePour les applications nécessitant une stabilité thermique accrue, des stratifiés comme le Rogers ou le Téflon sont privilégiés. Ces matériaux maintiennent leurs performances dans des environnements à haute température, essentiels pour les applications aérospatiales et haute fréquence.
2. Adhésifs
Les adhésifs sont essentiels pour coller les parties flexibles et rigides du PCB, affectant la flexibilité, la stabilité thermique et la fiabilité globale :
- Adhésifs Acryliques: Offrent une bonne adhérence et une bonne flexibilité, ce qui les rend adaptés aux applications nécessitant une résistance thermique modérée. Ils sont souvent utilisés dans l'électronique grand public, où la flexibilité est essentielle, mais où les conditions thermiques extrêmes ne sont pas un problème.
- Adhésifs Epoxy: Offrent une résistance thermique et chimique supérieure, adaptées aux environnements difficiles tels que les applications automobiles ou aérospatiales. Les adhésifs époxy garantissent une adhérence optimale du circuit imprimé dans des conditions extrêmes, garantissant ainsi une fiabilité à long terme.
3. Feuille de cuivre
Le type et l'épaisseur de la feuille de cuivre ont un impact sur les performances électriques et la flexibilité :
- Cuivre recuit laminé (RA):Préféré pour sa flexibilité et sa ductilité supérieures, ce qui le rend idéal pour les applications nécessitant une flexion dynamique, telles que les appareils portables et les connecteurs flexibles dans les dispositifs médicaux.
- Cuivre électrodéposé (ED): Choisi pour les applications de flexion statique en raison de son rapport coût-efficacité, il offre la conductivité et les propriétés mécaniques nécessaires aux applications moins exigeantes où le coût est un facteur critique.
4. Masques de recouvrement et de soudure
Couvertures :
- Revêtements en polyimideProtégez les circuits flexibles en assurant une protection mécanique et thermique tout en préservant leur flexibilité. Ceci est essentiel pour les applications dynamiques où le circuit doit être soumis à des flexions répétées sans dommage.
Masques de soudure :
- Masques de soudure flexibles: Appliqué sur des sections rigides pour les protéger de l'oxydation et de la contamination tout en offrant une certaine flexibilité. Cela garantit la longévité et la fiabilité du circuit imprimé, notamment dans les environnements humides et chimiques.
- Masques de soudure standard : Utilisés dans les sections rigides pour protéger les circuits de l'oxydation et de la contamination, ces masques assurent la protection mécanique et l'isolation des soudures et des pistes.
5. Raidisseurs
- Matériaux : Les raidisseurs, tels que le FR-4, le polyimide ou les métaux comme l'acier inoxydable, offrent un soutien mécanique supplémentaire. Le choix du raidisseur dépend de l'application, par exemple si une rigidité est requise à proximité des connecteurs ou des composants.
6. Considérations thermiques et mécaniques
La gestion thermique est essentielle à la fiabilité des circuits imprimés flexo-rigides. Les matériaux doivent être choisis en fonction de leur capacité à dissiper la chaleur et à résister aux cycles thermiques :
- Stabilité thermiqueLes matériaux comme le polyimide résistent aux températures élevées, réduisant ainsi le risque de dégradation thermique. Ceci est essentiel pour des applications telles que l'électronique automobile, où les circuits imprimés peuvent être exposés à des températures de fonctionnement élevées.
- Force mécaniqueLes matériaux doivent résister à des contraintes mécaniques telles que la flexion et les vibrations. Le choix de matériaux présentant une résistance élevée à la traction et un allongement à la rupture approprié garantit que le circuit imprimé peut supporter les contraintes physiques sans défaillance.
7. Performance électrique
Les propriétés diélectriques des matériaux affectent l’intégrité du signal et les performances électriques globales :
- Faibles constantes diélectriques:Les matériaux à faibles constantes diélectriques réduisent la perte de signal et garantissent l'intégrité du signal, ce qui est essentiel pour les applications haute fréquence comme les circuits RF et micro-ondes.
- Faibles facteurs de dissipation:Les matériaux à faible facteur de dissipation minimisent les pertes d'énergie, garantissant une transmission efficace du signal et une utilisation efficace de l'énergie, ce qui est important à la fois pour les performances et l'efficacité énergétique des appareils électroniques.
8. Conformité environnementale et réglementaire
Les matériaux doivent être conformes aux réglementations et normes environnementales, telles que RoHS et REACH :
- Conformité RoHS: Garantit que les matériaux ne contiennent pas de substances nocives comme le plomb, le mercure et le cadmium, ce qui rend les PCB plus sûrs pour les utilisateurs et respectueux de l'environnement.
- conformité à REACH:Garantit que les matériaux utilisés sont enregistrés et évalués en termes de sécurité, garantissant que la fabrication et l'élimination des PCB ont un impact environnemental minimal.
La conception des circuits imprimés flexo-rigides a un impact significatif sur l'intégrité du signal en raison de leur structure unique combinant des sections rigides et flexibles. Voici les principaux facteurs affectant l'intégrité du signal :
1. Choix des matériaux
Sections rigides :
- Substrat FR-4 : Les propriétés diélectriques du substrat FR-4 utilisé dans les sections rigides peuvent influencer la transmission du signal. Le FR-4 est largement utilisé pour son équilibre entre isolation électrique, résistance mécanique et rentabilité. Cependant, ses pertes diélectriques sont supérieures à celles de matériaux comme le polyimide, ce qui peut affecter l'intégrité du signal à hautes fréquences. Les concepteurs doivent veiller à gérer soigneusement les transitions entre le FR-4 et d'autres matériaux afin d'éviter les réflexions de signal et les déséquilibres d'impédance.
Sections flexibles :
- Substrat en polyimide : Le polyimide, utilisé dans les sections flexibles, présente d'excellentes propriétés électriques, notamment une faible constante diélectrique et un faible facteur de dissipation. Ces propriétés sont essentielles au maintien de l'intégrité du signal dans les applications haute fréquence. La flexibilité du polyimide permet également un meilleur contrôle de l'impédance dans les courbures et les pliages, garantissant ainsi des performances de signal constantes.
2. Contrôle d'impédance
Sections rigides :
- Impédance contrôlée : Le maintien d'une impédance contrôlée dans les sections rigides nécessite un empilement précis des couches et un contrôle précis de la largeur des pistes. Les propriétés constantes du matériau FR-4 contribuent à une impédance stable. Les concepteurs doivent garantir le maintien de l'impédance sur l'ensemble du circuit imprimé en contrôlant soigneusement la largeur des pistes, l'espacement et l'utilisation de préimprégnés et de matériaux de base appropriés.
Sections flexibles :
- Variations d'impédance : Dans les sections flexibles, le maintien d'une impédance contrôlée est plus difficile en raison de la flexion et du pliage du matériau. Les concepteurs doivent tenir compte des variations de géométrie des pistes lors de la flexion du circuit imprimé. Ajuster la largeur et l'espacement des pistes pour tenir compte de la flexion peut contribuer à atténuer les variations d'impédance et à réduire les réflexions du signal. L'utilisation du polyimide, grâce à ses propriétés diélectriques constantes, permet de maintenir une impédance stable dans ces sections.
3. Acheminement des signaux
Sections rigides :
- Itinéraire en ligne droite : Le routage du signal dans les sections rigides suit généralement des lignes droites avec des largeurs et un espacement de pistes contrôlés afin de minimiser les pertes de signal et la diaphonie. Des outils de CAO avancés, tels qu'Altium Designer, Cadence Allegro et Mentor Graphics Xpedition, permettent un routage précis et un placement des vias afin de préserver l'intégrité du signal. Ces outils garantissent un espacement et un alignement corrects des pistes afin de minimiser les interférences et la dégradation du signal.
Sections flexibles :
- Rayon de courbure et routage de trace : Dans les sections flexibles, le routage des pistes de signal doit être effectué en tenant compte des rayons de courbure. Les pistes doivent être acheminées perpendiculairement aux lignes de courbure afin de minimiser les contraintes et la dégradation potentielle du signal. De plus, l'utilisation d'un routage décalé et de trous de fixation aux jonctions des vias peut contribuer à réduire les contraintes mécaniques sur les pistes, préservant ainsi l'intégrité du signal pendant la flexion.
4. Vérifications inter-couches et règles de conception
Sections rigides :
- Gestion de la pile de couches : Une gestion adéquate de l'empilement des couches dans les sections rigides garantit l'optimisation des propriétés électriques et mécaniques pour l'intégrité du signal. Cela implique l'utilisation de préimprégnés et de matériaux de base appropriés pour maintenir des propriétés diélectriques uniformes. Les concepteurs doivent effectuer des vérifications intercouches approfondies afin de s'assurer de l'absence de désalignements ou d'incohérences susceptibles d'affecter les performances du signal.
Sections flexibles :
- Considérations sur la flexion dynamique : Pour les sections flexibles, la flexion dynamique nécessite des règles de conception rigoureuses afin d'éviter la dégradation du signal. L'utilisation de cuivre RA pour une meilleure résistance à la fatigue est essentielle. Les concepteurs doivent également minimiser l'effet I-BEAM, où les couches adjacentes rigidifient le circuit flexible et altèrent les performances du signal, en s'assurant que les couches flexibles sont conçues pour fléchir indépendamment.
5. Facteurs environnementaux et opérationnels
Sections rigides :
- Stabilité thermique: Les sections rigides doivent supporter les cycles thermiques et les conditions environnementales auxquelles elles seront exposées. Le FR-4 offre une stabilité thermique raisonnable, mais les applications hautes performances peuvent nécessiter des laminés avancés comme les matériaux Rogers pour une meilleure gestion thermique. Ces matériaux offrent des pertes diélectriques plus faibles et de meilleures performances à hautes fréquences.
Sections flexibles :
- Résilience environnementale : Les sections flexibles, souvent exposées à des conditions plus dynamiques, doivent être conçues pour maintenir l'intégrité du signal sous contrainte. La résistance du polyimide aux contraintes thermiques et mécaniques contribue à maintenir des propriétés électriques constantes, essentielles à une transmission fiable du signal dans des environnements difficiles.
La fabrication de circuits imprimés flexo-rigides implique divers facteurs de coût qu'il convient de prendre en compte pour une gestion efficace des dépenses. Voici les principaux facteurs à prendre en compte :
1. Coût des matériaux
Sections rigides :
- Matériau FR-4 : Le coût du matériau FR-4, utilisé dans les sections rigides, dépend de son épaisseur et de sa qualité. Le FR-4 est choisi pour son équilibre entre performances et rentabilité, ce qui le rend adapté à la plupart des sections rigides. Cependant, son prix peut varier en fonction des besoins spécifiques de l'application, tels que la gestion thermique et les propriétés électriques. Les variantes hautes performances du FR-4, offrant une meilleure stabilité thermique et des pertes diélectriques plus faibles, peuvent entraîner une augmentation significative des coûts.
Sections flexibles :
- Substrat en polyimide : Le polyimide est privilégié pour les sections flexibles en raison de sa flexibilité et de sa stabilité thermique, mais il est plus cher que des alternatives comme le polyester (PET). Le coût augmente avec l'épaisseur et la qualité du film polyimide utilisé. Des films polyimide de haute qualité, comme le Kapton de DuPont, sont nécessaires pour des performances fiables dans les applications exigeantes où de multiples cycles de refusion de soudure et une stabilité thermique sont requis.
2. Complexité de la production
Sections rigides :
- Nombre de couches : Un nombre plus élevé de couches dans les sections rigides augmente la complexité et le coût de fabrication. Chaque couche supplémentaire nécessite un alignement et un laminage précis, ce qui contribue à augmenter les coûts de production. Par exemple, un circuit imprimé rigide-flexible à 10 couches sera plus coûteux à produire qu'un circuit imprimé à 4 couches en raison des processus supplémentaires impliqués.
Sections flexibles :
- Exigences en matière de flexion dynamique : Les sections flexibles conçues pour la flexion dynamique nécessitent des matériaux comme le cuivre recuit laminé (RA), plus coûteux que le cuivre électrodéposé (ED) en raison de sa flexibilité et de sa résistance à la fatigue supérieures. Ce matériau est essentiel pour les applications impliquant des flexions répétitives, comme l'électronique portable et les composants aérospatiaux.
3. Adhésifs et stratifiés
Sections rigides :
- Adhésifs époxy et acryliques : Le choix des adhésifs influence le coût global. Les adhésifs époxy, utilisés pour leur haute résistance thermique et chimique, ont tendance à être plus chers que les adhésifs acryliques, généralement utilisés dans des applications moins exigeantes. Les adhésifs époxy sont indispensables dans les environnements où le circuit imprimé sera exposé à des températures élevées ou à des produits chimiques agressifs.
Sections flexibles :
- Stratifiés sans adhésif : Les stratifiés sans adhésif, où le cuivre est déposé directement sur le film polyimide, sont privilégiés pour les interconnexions haute densité (HDI), mais sont plus coûteux que les stratifiés adhésifs traditionnels. Ces stratifiés améliorent les performances et la fiabilité, ce qui les rend indispensables pour les conceptions complexes nécessitant un pas fin et de petits vias.
4. Rendement de production
Sections rigides :
- Taux de rendement : La complexité des circuits imprimés flexo-rigides peut entraîner une baisse des rendements de production, notamment pour les procédés impliquant un pas fin et un nombre élevé de couches. Ces rendements plus faibles augmentent le coût unitaire, car davantage de matières premières et de main-d'œuvre sont nécessaires pour produire le nombre requis de cartes fonctionnelles. Par exemple, obtenir des rendements élevés sur un circuit imprimé 12 couches avec plusieurs vias borgnes et enterrés est complexe et coûteux.
Sections flexibles :
- Exigences de précision : La précision requise dans les sections flexibles, comme le maintien d'une impédance contrôlée et la prévention des problèmes d'intégrité du signal, peut entraîner une baisse des rendements si elle n'est pas correctement gérée. Il est crucial de garantir des largeurs et un espacement constants des pistes malgré la flexion du matériau. Tout écart peut entraîner des problèmes d'intégrité du signal et une augmentation des taux de rebut.
5. Procédés de fabrication et d'assemblage
Sections rigides :
- Empilements de couches complexes : Les empilements de couches complexes impliquant plusieurs matériaux et types de vias (tels que les vias borgnes et enterrés) augmentent le coût de fabrication. Chaque étape supplémentaire, comme le perçage, le placage et la gravure, augmente le coût global. Par exemple, la fabrication d'un PCB avec laminage séquentiel et technologie via-in-pad est nettement plus coûteuse que celle des PCB multicouches standard.
Sections flexibles :
- Défis d'assemblage : L'assemblage de composants sur des sections flexibles nécessite des équipements et des procédés spécialisés pour manipuler le matériau flexible sans l'endommager. Cela inclut la distribution automatisée de fluides pour les adhésifs et le placement précis des composants afin d'éviter les points de contrainte. Par exemple, l'utilisation de machines de pose automatisées capables de manipuler des substrats flexibles augmente les coûts d'équipement.
6. Considérations environnementales et opérationnelles
Sections rigides :
- Gestion de la chaleur: Les matériaux et les conceptions capables de supporter des charges thermiques et des cycles élevés sont plus coûteux. Les stratifiés hautes performances comme les matériaux Rogers sont utilisés dans les applications nécessitant une gestion thermique supérieure, ce qui augmente les coûts. Par exemple, les circuits imprimés utilisés en électronique de puissance peuvent nécessiter des matériaux à Tg (température de transition vitreuse) élevée pour résister à un fonctionnement continu à haute température.
Sections flexibles :
- Durabilité opérationnelle : Les sections flexibles exposées à des environnements difficiles (par exemple, températures élevées, humidité, produits chimiques) nécessitent des matériaux de haute qualité et une conception robuste, ce qui augmente les coûts. Garantir une fiabilité à long terme dans de telles conditions implique l'utilisation de matériaux haut de gamme et de procédés de fabrication précis. Par exemple, les circuits imprimés utilisés dans les dispositifs médicaux doivent respecter des normes strictes de biocompatibilité et de stérilisation.
7. Temps de conception et d'ingénierie
Sections rigides :
- Itérations de conception : La complexité de conception des circuits imprimés rigides-flexibles nécessite souvent de multiples itérations et une validation approfondie pour répondre aux normes de performance et de fiabilité. Cela augmente le temps et les coûts d'ingénierie. Par exemple, la conception d'un circuit imprimé pour une application aérospatiale complexe peut impliquer des simulations, un prototypage et des tests approfondis afin de garantir la conformité à des normes rigoureuses.
Sections flexibles :
- Prototypage et tests : Développer des prototypes et réaliser des tests approfondis pour garantir que les sections flexibles répondent aux critères de performance dynamique peut être long et coûteux. S'assurer que la conception résiste à des flexions répétées sans défaillance est crucial et coûteux. Par exemple, les circuits flexibles utilisés dans l'électronique grand public doivent subir des tests de pliage approfondis pour garantir leur durabilité.
Assurer le contrôle qualité lors de la fabrication de circuits imprimés flexo-rigides implique plusieurs étapes, processus et bonnes pratiques critiques. Voici les stratégies clés détaillées :
1. Sélection et gestion des matériaux
Sections rigides :
- Qualité FR-4 : Utilisez des matériaux FR-4 de haute qualité, d'épaisseur et de propriétés électriques constantes, pour garantir stabilité et performances. Les matériaux FR-4 hautes performances, offrant une meilleure stabilité thermique et une faible perte diélectrique, sont recommandés pour les applications exigeantes afin d'éviter le délaminage et de garantir une transmission fiable du signal. Par exemple, un FR-4 avec une Tg (température de transition vitreuse) supérieure à 170 °C peut améliorer considérablement les performances thermiques et réduire le risque de délaminage dans des conditions de cycles thermiques élevés.
Sections flexibles :
- Films polyimides : Pour les sections flexibles, privilégiez des films polyimides de haute qualité, tels que le Kapton de DuPont. Ces films doivent présenter une faible constante diélectrique (généralement autour de 3.4) et une stabilité thermique élevée (résistance à des températures allant jusqu'à 400 °C) pour supporter plusieurs cycles de refusion sans dégradation. L'utilisation de polyimides de haute qualité, tels que le Kapton HN ou VN, peut améliorer la fiabilité des applications flexibles soumises à des contraintes thermiques et mécaniques importantes.
2. Contrôle d'impédance et vérification de conception
Sections rigides :
- Impédance contrôlée : Assurez le contrôle de l'impédance sur l'ensemble des sections rigides en maintenant des empilements de couches et des largeurs de pistes précis. Des outils comme Cadence Allegro et Mentor Graphics Xpedition automatisent ces contrôles et contribuent à maintenir une impédance constante. Par exemple, en s'assurant que les variations de largeur de piste sont inférieures à ±10 %, on peut éviter d'importantes disparités d'impédance, sources de réflexions et de pertes de signal.
Sections flexibles :
- Correspondance d'impédance : Dans les sections flexibles, maintenez l'impédance en concevant soigneusement la largeur et l'espacement des pistes. Des contrôles automatisés des règles de conception (CDC) doivent être utilisés pour vérifier que les exigences d'impédance sont respectées dans toutes les zones de flexion. Par exemple, le maintien d'une largeur de piste (± 0.05 mm) et d'un espacement (± 0.1 mm) constants garantit une impédance stable, même en flexion.
3. Procédés d'assemblage et de fabrication
Sections rigides :
- Alignement et laminage des couches : Assurez un alignement précis des couches pendant le processus de laminage. Un mauvais alignement peut entraîner des pannes électriques et des contraintes mécaniques. Des inspections régulières et des outils d'alignement automatisés peuvent atténuer ces problèmes. Par exemple, l'utilisation de systèmes d'alignement optique permet d'obtenir une précision d'enregistrement des couches de ± 0.05 mm, réduisant ainsi le risque de mauvais alignement et les défauts associés.
Sections flexibles :
- Considérations sur la flexion dynamique : Pour les sections soumises à une flexion dynamique, privilégiez le cuivre RA pour sa flexibilité et sa résistance à la fatigue supérieures. Le cuivre RA peut supporter plus d'un million de cycles de flexion, tandis que le cuivre ED peut se rompre après 1,000,000 100,000 cycles dans des conditions similaires. Envisagez également l'utilisation de stratifiés sans adhésif pour réduire le risque de délaminage et de dilatation selon l'axe Z lors des cycles thermiques.
4. Essais environnementaux et opérationnels
Sections rigides :
- Gestion de la chaleur: Effectuez des tests rigoureux de cyclage thermique pour garantir la résistance des sections rigides aux contraintes opérationnelles. Utilisez des matériaux à Tg élevée pour améliorer la stabilité thermique. Par exemple, la réalisation de tests de cyclage thermique de -55 °C à 125 °C pendant 500 cycles peut aider à identifier les faiblesses thermiques potentielles de la conception du circuit imprimé.
Sections flexibles :
- Durabilité environnementale : Effectuez des tests d'exposition à l'humidité et à la température sur les sections flexibles afin de garantir leur résistance aux conditions environnementales difficiles. La nature hygroscopique du polyimide nécessite une cuisson au four pour éliminer l'humidité avant le brasage et éviter le délaminage et les fissures. Les conditions de cuisson habituelles sont de 125 °C pendant 6 heures pour réduire la teneur en humidité à moins de 0.1 %.
5. Vérifications inter-couches et en cours de conception
Sections rigides :
- Vérifications inter-couches automatisées : Utilisez des outils de conception de circuits imprimés avancés prenant en charge les vérifications intercouches en cours de conception afin de détecter et de corriger automatiquement les erreurs. Cela évite les itérations coûteuses et garantit une conception conforme dès la conception. L'alignement correct des vias et l'absence de courts-circuits entre les couches peuvent considérablement améliorer la fiabilité.
Sections flexibles :
- Rayon de courbure et routage de trace : Concevez des pistes en sections flexibles croisant perpendiculairement les lignes de courbure afin de minimiser les contraintes. Des outils automatisés peuvent aider à vérifier ces règles de conception et à garantir le routage correct des pistes afin d'éviter les problèmes d'intégrité du signal. Maintenir un rayon de courbure minimal de 10 fois l'épaisseur du circuit flexible permet d'éviter tout dommage mécanique aux pistes.
6. Transfert de données et communication
Sections rigides et flexibles :
- Documents précis : Assurez-vous que toutes les données de conception sont documentées avec précision et transférées au processus de fabrication à l'aide de formats standardisés tels que l'IPC-2581. Une communication claire avec les fabricants concernant les exigences en matière de matériaux, les empilements et l'intention de conception est essentielle au bon déroulement du processus de fabrication. Une documentation détaillée doit inclure les schémas d'empilement, les spécifications des matériaux et les instructions d'assemblage afin d'éviter les malentendus et les erreurs.
7. Prototypage et test
Sections rigides et flexibles :
- prototypage: Développez des prototypes pour tester la conception en conditions réelles. Cela permet d'identifier les problèmes potentiels dès le début du processus. Utilisez des protocoles de test complets pour évaluer les performances et la fiabilité des prototypes. Par exemple, des tests fonctionnels dans diverses conditions environnementales peuvent révéler des faiblesses qui doivent être corrigées avant la production en série.
Tests d'assemblage :
- Placement et soudure des composants : Utilisez des machines de placement automatisées et des procédés de brasage par refusion pour garantir un positionnement et des soudures uniformes des composants. Inspectez la fiabilité des soudures, notamment aux points de jonction entre sections flexibles et rigides. L'inspection par rayons X permet de détecter les défauts cachés tels que les vides et une couverture de soudure insuffisante.
Les tests des circuits imprimés flexo-rigides impliquent un processus complet en plusieurs étapes pour garantir que les cartes répondent à des normes de qualité et de fiabilité rigoureuses. Voici une description détaillée du processus :
1. Inspection visuelle et dimensionnelle
Objectif :
- Pour détecter tout défaut physique et garantir que le PCB répond aux dimensions spécifiées.
Processus:
- Inspection visuelle: Inspectez le PCB sous grossissement (généralement 10x à 40x) pour identifier les défauts de surface tels que les rayures, la gravure incomplète, les problèmes de masque de soudure et les erreurs d'alignement.
- Contrôle dimensionnel : Mesurez les dimensions critiques à l'aide d'outils tels que des pieds à coulisse, des micromètres et des systèmes de vision automatisés pour garantir que tous les composants s'adaptent correctement et que la carte respecte les spécifications de conception.
Les outils utilisés:
- Inspection optique automatisée (AOI) : Les systèmes AOI analysent le circuit imprimé à la recherche de défauts en comparant l'image numérisée aux données de conception. Ils peuvent détecter des problèmes tels que des composants manquants, des défauts d'alignement et des problèmes de soudure.
- Machine à mesurer tridimensionnelle (MMT) : Utilisé pour des mesures dimensionnelles précises, garantissant que les trous, les tampons et les bords sont correctement placés.
2. Test électrique
Objectif :
- Pour vérifier les propriétés électriques du PCB.
Processus:
- Test de continuité : S'assure que tous les chemins électriques prévus sont intacts. Des sondes sont utilisées pour vérifier que le courant circule dans toutes les connexions comme prévu.
- Test d'isolement : Vérifie l'absence de courts-circuits involontaires. Cela implique l'application d'une tension entre des réseaux isolés et la vérification du courant de fuite.
- Test d'impédance : Garantit que l'impédance de la trace correspond aux spécifications de conception pour maintenir l'intégrité du signal, en particulier dans les applications à grande vitesse.
Les outils utilisés:
- Testeurs de sondes volantes : Ces machines utilisent des sondes mobiles pour tester les connexions électriques sans avoir besoin d'un dispositif personnalisé, ce qui les rend idéales pour les tests de volume faible à moyen.
- Testeurs de lit de clous : Ces testeurs utilisent un réseau fixe de sondes pour contacter simultanément tous les points de test sur le PCB, adaptés aux tests à haut volume.
- Réflectométrie dans le domaine temporel (TDR) : Utilisé pour des mesures d'impédance précises, le TDR envoie un signal via une trace et mesure les réflexions pour calculer l'impédance.
3. Essais de contrainte thermique
Objectif :
- Pour évaluer la capacité du PCB à résister aux cycles thermiques et aux processus de soudure.
Processus:
- Cyclisme thermique: Le circuit imprimé est soumis à des cycles répétés de chauffage et de refroidissement afin de simuler les contraintes thermiques rencontrées en fonctionnement. Les cycles typiques varient de -55 °C à 125 °C.
- Simulation de refusion : Le circuit imprimé subit plusieurs cycles de refusion de soudure pour garantir sa résistance à la chaleur sans délaminage ni dommage. En général, les circuits imprimés subissent 3 à 6 cycles de refusion à des températures allant jusqu'à 260 °C.
Les outils utilisés:
- Chambres de cyclage thermique : Ces chambres peuvent changer rapidement de température pour simuler des cycles thermiques et solliciter les matériaux du PCB.
- Fours de refusion : Simulez le processus de soudure en chauffant le PCB à des températures de fusion de la soudure, puis en le refroidissant.
4. Essais mécaniques
Objectif :
- Évaluer la durabilité mécanique des sections flexibles et la liaison entre les sections rigides et flexibles.
Processus:
- Essai de pliage : Les sections flexibles sont pliées à plusieurs reprises pour garantir leur résistance aux contraintes mécaniques. Les cycles de pliage peuvent aller de quelques centaines à plusieurs milliers de répétitions à différents rayons.
- Test de traction : Évalue la résistance de la liaison entre les sections rigides et flexibles. Un essai de traction applique une force de traction jusqu'à la rupture de la liaison, mesurant ainsi la force nécessaire pour la rompre.
Les outils utilisés:
- Testeurs de courbure mécaniques : Dispositifs qui plient de manière répétée les sections flexibles du circuit imprimé pour simuler une utilisation réelle et évaluer la durabilité. Ces testeurs peuvent mesurer le nombre de cycles avant défaillance.
- Machines d'essai de traction : Appliquez des forces de traction contrôlées pour mesurer la résistance des liaisons entre matériaux. Ces machines peuvent fournir des données sur la force maximale que la liaison peut supporter avant rupture.
5. Tests environnementaux
Objectif :
- Pour garantir que le PCB puisse fonctionner de manière fiable dans diverses conditions environnementales.
Processus:
- Test d'humidité : Le circuit imprimé est exposé à un taux d'humidité élevé afin de garantir sa résistance à l'humidité sans dégradation. Les conditions de test peuvent inclure une humidité relative de 85 % à 85 °C pendant 1000 XNUMX heures.
- Test au brouillard salin : Évalue la résistance du circuit imprimé à la corrosion en l'exposant à un environnement de brouillard salin. Ce test est essentiel pour les applications en milieu marin ou industriel difficile.
- Essais de vibrations : Simule les vibrations mécaniques que le circuit imprimé subira en cours d'utilisation afin de garantir la fixation et le bon fonctionnement des composants. Les profils de vibrations varient généralement de 10 à 2000 XNUMX Hz, appliqués selon trois axes orthogonaux.
Les outils utilisés:
- Chambres environnementales: Ces chambres peuvent contrôler la température, l’humidité et d’autres facteurs environnementaux pour tester le PCB dans diverses conditions.
- Chambres de brouillard salin : Créez un environnement corrosif en pulvérisant une solution saline, généralement du chlorure de sodium, pour accélérer la corrosion.
- Tables vibrantes : Fournit des vibrations contrôlées pour simuler des contraintes mécaniques réelles. Ils peuvent appliquer des vibrations sur plusieurs axes pour garantir des tests complets.
6. Essais en circuit (ICT)
Objectif :
- Pour vérifier l'assemblage et le fonctionnement corrects des composants individuels sur le PCB.
Processus:
- Vérification électrique : L'ICT consiste à vérifier le bon fonctionnement de chaque composant et circuit du circuit imprimé. Cela inclut la vérification du respect des tolérances des résistances, condensateurs et autres composants, ainsi que de l'absence de courts-circuits ou de circuits ouverts.
Les outils utilisés:
- Équipements TIC : Dispositifs personnalisés conçus pour interagir avec le circuit imprimé et appliquer des signaux de test à chaque composant et circuit. Ces dispositifs permettent de tester simultanément plusieurs points du circuit imprimé, assurant ainsi une vérification complète de tous les composants.
7. Test de circuit fonctionnel (FCT)
Objectif :
- Pour garantir que le PCB remplit correctement ses fonctions prévues lorsqu'il est intégré au produit final.
Processus:
- Tests opérationnels : Le test FCT consiste à mettre la carte sous tension et à la soumettre à des conditions de fonctionnement réelles afin de tester ses performances, sa réactivité et sa fiabilité. Cela peut inclure l'exécution d'un logiciel ou d'un micrologiciel sur le circuit imprimé pour vérifier son fonctionnement en situation réelle.
Les outils utilisés:
- Calendrier du FCT : Montages personnalisés conçus pour simuler l'environnement opérationnel et tester le circuit imprimé dans les conditions réelles d'utilisation. Ces montages fournissent les connexions aux interfaces d'alimentation, de signal et de données nécessaires à des tests fonctionnels complets.
Les circuits imprimés flexo-rigides, qui intègrent des substrats rigides et flexibles, présentent des défis uniques en termes de conception et de fabrication. Ces défis conduisent souvent à des modes de défaillance spécifiques qu'il est essentiel de comprendre pour améliorer la fiabilité et les performances. Voici les modes de défaillance courants associés aux circuits imprimés flexo-rigides :
1. Fissures du canon (sections rigides)
- DescriptionDes fissures en tonneau se développent dans les trous métallisés traversants (PTH) des sections rigides du circuit imprimé, provoquant la fissuration du placage de cuivre à l'intérieur du trou et, à terme, la défaillance. Ce mode de défaillance peut entraîner des circuits ouverts intermittents ou permanents. Des tests de cyclage thermique ont montré que les PTH peuvent tomber en panne après 500 à 1000 40 cycles de variation de température entre -125 °C et XNUMX °C.
- Causes:Les cycles thermiques répétitifs et les contraintes mécaniques affaiblissent le placage de cuivre dans le PTH, entraînant fatigue et formation de fissures.
- Mesures: Assurez une gestion thermique et une conception adéquates pour un support mécanique adéquat afin de minimiser les contraintes sur le PTH. Utilisez un placage de cuivre de haute qualité et envisagez un placage plus épais pour améliorer la durabilité. Augmenter l'épaisseur du placage de cuivre à 25-30 microns peut améliorer considérablement la fiabilité du PTH.
2. Fissures d'angle (intersection de sections rigides et flexibles)
- DescriptionLes fissures d'angle se propagent depuis les coins du matériau diélectrique du circuit imprimé, notamment à l'intersection des sections rigides et flexibles. Ces fissures entraînent une augmentation de la résistance électrique et un risque de défaillance du circuit. Elles apparaissent souvent après plusieurs cycles thermiques et peuvent provoquer un délaminage dans les cas les plus graves.
- Causes:Cycles thermiques et contraintes mécaniques, en particulier aux angles et aux bords tranchants où la concentration de contraintes est plus élevée.
- MesuresUtiliser des matériaux résistants aux contraintes thermiques et mécaniques, et optimiser la conception pour réduire la concentration des contraintes dans les angles. L'utilisation de congés ou d'angles arrondis peut réduire les contraintes jusqu'à 30 %, améliorant ainsi la durabilité.
3. Séparation d'interconnexion (intersection de sections rigides et flexibles)
- DescriptionLa séparation des interconnexions, également appelée post-séparation, se produit lorsqu'il y a une séparation entre le placage de cuivre et le matériau de base du circuit imprimé, à l'intersection des sections rigides et flexibles. Cela peut entraîner des circuits ouverts et des connexions peu fiables. Des interconnexions mal adhérentes peuvent tomber en panne après 200 cycles de contrainte thermique.
- Causes:Mauvaise adhérence lors de la fabrication, exacerbée par les cycles thermiques et les contraintes mécaniques pendant le fonctionnement.
- MesuresAméliorer les procédés de fabrication pour garantir une meilleure adhérence et utiliser des matériaux aux propriétés de dilatation thermique compatibles. Des essais d'arrachement sur des échantillons de panneaux permettent de garantir une force d'adhérence égale ou supérieure à 1 kg.
4. Défaillances des microvias (sections rigides et flexibles)
- DescriptionLes microvias sont de petits vias utilisés pour connecter différentes couches du circuit imprimé, présents dans les sections rigides et flexibles. Les modes de défaillance courants des microvias incluent l'arrachement, les fissures d'angle et les vides à l'intérieur, qui peuvent créer des points faibles susceptibles de se fissurer et de se rompre. Les défaillances surviennent souvent après 1000 2000 à XNUMX XNUMX cycles thermiques.
- Causes:Adhérence insuffisante, cycles thermiques et contraintes mécaniques, notamment à l'interface entre le microvia et le plot cible.
- Mesures: Utilisez des procédés de fabrication robustes pour garantir une bonne adhérence et minimiser les vides. Concevez des microvias pour répartir les contraintes plus uniformément et envisagez l'utilisation de microvias remplis de cuivre pour améliorer la fiabilité. Il a été démontré que les microvias remplis de cuivre résistent jusqu'à 3000 XNUMX cycles thermiques sans défaillance.
5. Délaminage (sections rigides et flexibles)
- DescriptionLe délaminage désigne la séparation des couches du circuit imprimé, généralement entre le matériau diélectrique et les couches de cuivre, tant dans les sections rigides que flexibles. Cette séparation peut entraîner une diminution de la résistance mécanique et des performances électriques. On observe souvent un délaminage après une exposition prolongée à l'humidité et aux cycles thermiques.
- Causes:Les cycles thermiques, les contraintes mécaniques et l’absorption d’humidité affaiblissent les liaisons entre les couches.
- MesuresUtiliser des matériaux dotés de bonnes propriétés d'adhérence et appliquer des revêtements protecteurs pour éviter l'absorption d'humidité. Contrôler l'environnement thermique afin de réduire les effets des cycles thermiques. Une cuisson des circuits imprimés à 120 °C pendant 4 heures avant l'assemblage peut réduire la teneur en humidité et prévenir le délaminage.
6. Défaillances des matériaux diélectriques (sections rigides et flexibles)
- DescriptionLes défaillances du matériau diélectrique, telles que les ruptures cohésives ou les craquelures, peuvent se manifester par des fissures ou des séparations, entraînant une diminution des propriétés d'isolation et des risques de courts-circuits. Ces défaillances peuvent dégrader considérablement les performances du circuit imprimé au fil du temps.
- Causes:Les contraintes thermiques et la fatigue mécanique compromettent l’intégrité du matériau diélectrique.
- MesuresSélectionnez des matériaux diélectriques présentant une stabilité thermique et une résistance mécanique élevées. Concevez le circuit imprimé de manière à minimiser les concentrations de contraintes thermiques et mécaniques et à garantir une polymérisation optimale du matériau diélectrique pendant la fabrication. La mise en œuvre de procédés de polymérisation contrôlés peut réduire les taux de défaillance jusqu'à 50 %.
7. Défaillances des joints de soudure (sections rigides et flexibles)
- DescriptionDes défaillances de soudure peuvent survenir aux jonctions où les composants sont soudés sur le circuit imprimé, qu'il s'agisse de sections rigides ou flexibles. Ces défaillances peuvent entraîner des soudures fragiles ou cassées, provoquant des connexions intermittentes ou une panne complète du circuit.
- Causes:Les cycles thermiques, les contraintes mécaniques et les techniques de soudage inappropriées peuvent affaiblir ou casser les joints de soudure.
- Mesures: Assurez-vous d'utiliser des techniques de soudage appropriées et concevez des équipements fiables thermiquement et mécaniquement. Utilisez des matériaux de soudure de haute qualité et appliquez des profils de soudure adaptés pour éviter les défaillances des joints. L'utilisation de soudures à forte teneur en argent (par exemple, SAC305) améliore jusqu'à 25 % la résistance à la fatigue thermique.
8. Ruptures en flexion (sections flexibles)
- DescriptionLes défaillances par flexion sont spécifiques aux circuits imprimés rigides-flexibles et se produisent en raison de la flexion de la partie flexible de la carte. Des flexions répétées peuvent provoquer des fissures dans les pistes de cuivre et le matériau diélectrique, entraînant des défaillances du circuit. Des études montrent que les défaillances par flexion surviennent souvent après des dizaines de milliers de cycles de flexion.
- Causes:La flexion et la flexion répétées de la partie flexible provoquent une fatigue mécanique et des contraintes dans les matériaux.
- MesuresUtiliser des matériaux conçus pour les applications flexibles et concevoir la carte de manière à minimiser les concentrations de contraintes. Intégrer des dispositifs de décharge de traction dès la conception et réaliser des essais de flexion pour valider la durabilité. L'utilisation de substrats en polyimide avec un module de flexion de 3 à 4 GPa peut améliorer la flexibilité et la durabilité.
9. Défaillances adhésives (intersection de sections rigides et flexibles)
- DescriptionDans les circuits imprimés rigides-flexibles, des couches adhésives sont utilisées pour lier les sections rigides et flexibles. Une défaillance de l'adhésif peut entraîner un délaminage et une altération de l'intégrité mécanique, compromettant ainsi la fonctionnalité globale du circuit imprimé.
- Causes:Les cycles thermiques, l’absorption d’humidité et les contraintes mécaniques peuvent affaiblir les liaisons adhésives.
- MesuresChoisissez des adhésifs hautes performances dotés de bonnes propriétés thermiques et mécaniques. Appliquez des revêtements protecteurs pour empêcher l'absorption d'humidité et concevez des produits résistants aux contraintes mécaniques. L'utilisation d'adhésifs époxy dont la température de transition vitreuse (Tg) est supérieure à 150 °C peut améliorer la stabilité thermique et réduire les défaillances.
10. Problèmes de flexion dynamique (sections flexibles)
- DescriptionPour les applications nécessitant une flexion dynamique, comme l'électronique portable ou la robotique, la partie flexible du circuit imprimé rigide-flexible peut subir de nombreux cycles de flexion. Cela peut entraîner fatigue et fissuration des pistes conductrices et des couches isolantes, provoquant à terme des pannes électriques. Les tests indiquent que ces problèmes se manifestent souvent après plus de 100,000 XNUMX cycles de flexion.
- Causes:Les cycles répétés de flexion et de pliage dynamiques induisent une fatigue mécanique et des contraintes dans les matériaux.
- MesuresUtiliser des matériaux et des conceptions spécialement conçus pour des cycles de flexion élevés. Mettre en œuvre des dispositifs de décharge de traction et d'autres caractéristiques de conception pour répartir plus uniformément les contraintes sur les zones flexibles. Tester régulièrement la résistance à la flexion dynamique. L'utilisation de cuivre RA au lieu de cuivre ED peut améliorer la résistance à la fatigue, permettant au circuit imprimé de supporter plus de 500,000 XNUMX cycles.
L'optimisation de la conception de circuits imprimés flexo-rigides pour la fabrication implique plusieurs étapes et considérations cruciales. Ces étapes garantissent la fiabilité, la fabricabilité et la conformité du produit final aux normes de performance requises. Voici quelques stratégies clés pour optimiser la conception de circuits imprimés flexo-rigides pour la fabrication :
1. Planification des étages et conception des empilements
- DescriptionUne planification efficace de l'étage et de l'empilement est essentielle pour gérer la complexité des circuits imprimés rigides-flexibles. Cela implique un placement précis des composants, une planification des zones de pliage et la garantie de transitions de couches appropriées.
- DirectivesIdentifiez les zones où le ruban flexible se pliera et maintenez-les exemptes de composants. Placez des sections rigides pour les circuits intégrés à nombre de broches élevé ou les circuits haute densité afin d'éviter toute contrainte sur les pièces flexibles. Utilisez des matériaux adaptés aux différentes zones pour préserver la flexibilité et la durabilité. Concevez l'empilement avec plusieurs couches rigides et flexibles pour garantir l'intégrité du signal et la résistance mécanique.
2. Placement des composants
- DescriptionLe placement des composants sur les circuits imprimés flexo-rigides doit tenir compte des sections rigides et flexibles. Des composants placés trop près des zones de courbure peuvent entraîner des défaillances mécaniques.
- DirectivesÉvitez de placer les vias et les pastilles dans les zones de courbure afin d'éviter les fissures et le décollement. Utilisez des piles de pastilles plus longues dans les zones de flexion pour supporter les flexions. Assurez-vous que les raidisseurs ne sont pas placés trop près des vias ou des broches afin d'éviter les courts-circuits. Dans la mesure du possible, placez les composants sur des sections rigides afin de minimiser les contraintes sur les pièces flexibles.
3. Routage et tracé
- Description:Un routage et une disposition des traces appropriés sont essentiels pour éviter les contraintes et les fissures dans les zones flexibles du PCB.
- DirectivesRoutage croisé perpendiculaire aux lignes de pliage pour minimiser les contraintes sur le matériau. Décalage du routage des couches adjacentes pour éviter l'effet I-BEAM, qui peut rigidifier les zones flexibles. Mise en œuvre de jonctions en forme de goutte d'eau au niveau des connexions broche/via pour réduire les concentrations de contraintes. Utilisation de tracés courbes plutôt que d'angles vifs pour réduire les contraintes.
4. Gestion des zones de courbure
- Description:La gestion efficace des zones de courbure garantit que les sections flexibles peuvent résister à des flexions répétées sans défaillance.
- DirectivesLimitez le placement des composants et des vias dans les zones de courbure. Concevez des arcs et des transitions coniques dans la géométrie des zones de flexion afin de réduire les contraintes. Utilisez des dispositifs de décharge de traction et assurez-vous que le rayon de courbure est adapté aux matériaux utilisés. Un rayon de courbure minimum de 10 fois l'épaisseur du circuit flexible est recommandé pour la flexion dynamique.
5. Sélection des matériaux
- Description:La sélection des bons matériaux pour les sections rigides et flexibles est cruciale pour la durabilité et les performances du PCB.
- DirectivesUtiliser des matériaux résistants aux contraintes thermiques et mécaniques. Les polyimides hautes performances sont souvent utilisés pour les sections flexibles, tandis que le FR4 ou des matériaux similaires sont utilisés pour les sections rigides. Veiller à la compatibilité des matériaux afin d'éviter le délaminage et autres problèmes. L'utilisation de cuivre laminé recuit (RA) pour les couches flexibles peut améliorer la flexibilité et la résistance à la fatigue.
6. Intégration du raidisseur
- Description:Les raidisseurs ajoutent de la rigidité à des zones spécifiques du PCB, permettant un meilleur support mécanique et un meilleur placement des composants.
- DirectivesPlacez des raidisseurs près des composants ou des connecteurs pour assurer un bon maintien et éviter toute flexion. Veillez à ce que les raidisseurs ne chevauchent pas les zones de courbure afin de préserver la flexibilité. L'acier inoxydable et l'aluminium sont des matériaux couramment utilisés pour les raidisseurs.
7. Vérifications inter-couches et DRC
- Description:L'exécution de vérifications inter-couches complètes et de vérifications des règles de conception (DRC) permet d'identifier et de corriger les erreurs dès le début du processus de conception.
- DirectivesUtilisez des outils EDA prenant en charge les contrôles intercouches automatisés en cours de conception pour diverses couches flexibles non électriques. Assurez-vous que les règles de combinaison de couches sont intuitives et faciles à spécifier. Cela réduit le risque d'erreurs et de reprises en cours de fabrication.
8. Documentation et transfert de données
- Description:Une documentation appropriée et un transfert de données vers la fabrication sont essentiels pour garantir que le PCB est fabriqué correctement.
- DirectivesDéfinissez clairement la composition des matériaux et la structure des couches pour chaque zone. Utilisez des formats de données de fabrication intelligents tels que l'IPC-2581 pour communiquer l'intention de conception. Une communication régulière avec les fabricants pour identifier les exigences permet d'éviter les retards et les erreurs coûteux.
