Vous rencontrez des difficultés pour fabriquer de petits circuits imprimés ? Les coûts de manutention et les processus manuels peuvent ruiner le budget et le calendrier de votre projet. Pire encore, un panneau mal conçu peut entraîner des défauts qui pourraient perturber la production. Une panélisation correcte est la clé d'un assemblage automatisé efficace, fiable et rentable.
Oui, la panélisation est presque toujours nécessaire pour les petits circuits imprimés, en particulier ceux dont les dimensions sont inférieures à 50 mm x 50 mm (2 x 2 pouces). Elle rend votre conception compatible avec les équipements d'assemblage CMS standard, réduit considérablement le coût unitaire et est essentielle au maintien du contrôle et de la qualité du processus à grande échelle.
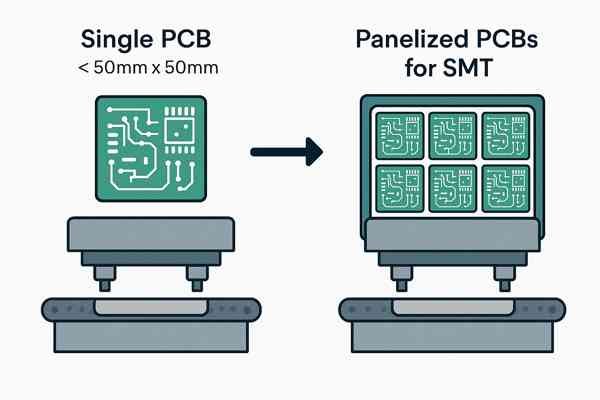
Ce processus peut sembler une étape supplémentaire, mais en près de 20 ans d'expérience en ingénierie matérielle, j'ai constaté de visu à quel point une stratégie de panélisation défaillante peut engendrer de sérieux problèmes. De la production en grande série d'électronique grand public chez Honeywell aux pompes médicales de nouvelle génération, la conception optimale des panneaux est une condition sine qua non à la réussite du lancement d'un produit. Allons au-delà des notions de base et explorons les détails techniques qui font toute la différence.
Quelle est la taille minimale du PCB requise pour la fabrication automatisée ?
Vous craignez que votre minuscule circuit imprimé soit refusé par l'usine d'assemblage ? À juste titre. Une carte trop petite ne peut être traitée par les équipements automatisés, ce qui entraîne des retards et des frais supplémentaires.
La taille minimale généralement acceptée pour un circuit imprimé destiné à l'assemblage CMS automatisé est de 50 mm x 50 mm (environ 2 x 2 pouces). Les circuits imprimés plus petits ne peuvent pas être maintenus de manière fiable par les rails de transport et les systèmes de support utilisés dans les sérigraphies, les machines de placement et les fours de refusion.
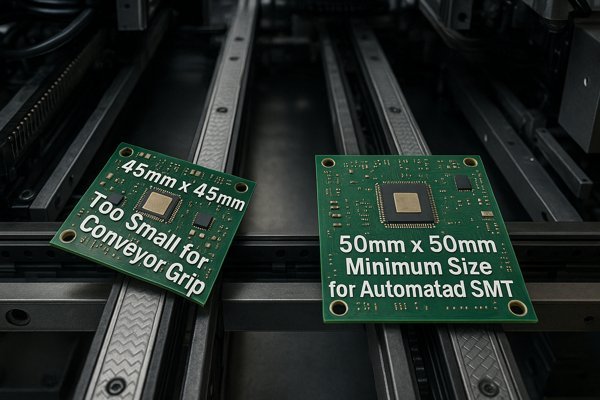
La règle des 50 mm x 50 mm constitue une solution de sécurité, basée sur les contraintes physiques définies par des normes telles que la SMEMA 9851¹ qui régissent les systèmes de transport de circuits imprimés. Cependant, un ingénieur expert connaît les exceptions. Certaines entreprises d'assemblage peuvent manipuler des cartes plus petites à l'aide de palettes ou de supports spécifiques, mais cela implique toujours un compromis. Il faut notamment prévoir des frais d'ingénierie non récurrents² pour le dispositif sur mesure et cela peut augmenter le temps de cycle, car les cartes doivent être chargées et déchargées manuellement du support. À moins que votre conception ne l'interdise absolument, la panélisation est la solution optimale.
Comment les convoyeurs des machines CMS déterminent la taille minimale des circuits imprimés
Chaque machine d'une ligne SMT utilise un convoyeur avec des rails qui serrent les bords de la carte.
- Largeur minimale du rail : La plupart des convoyeurs ne peuvent pas fermer un espace inférieur à 50 mm. Il est impossible d'introduire une planche de 30 mm sans transporteur.
- Dégagement des bords : Les machines nécessitent un 3mm à 5mm Zone d'exclusion sur les bords qu'ils agrippent. Sur une petite planche, cela peut représenter une part importante de la surface totale, ce qui impose une conception en panneaux.
Pourquoi la stabilité et le gauchissement des matériaux dictent également la taille minimale
La stabilité physique de la planche est tout aussi importante que ses dimensions.
- Impact sur l'épaisseur : Une carte très fine (par exemple, 0.6 mm ou moins) est très susceptible de s'affaisser et de se déformer lors de la refusion, même si ses dimensions sont supérieures à 50 x 50 mm. La mise en panneaux avec un cadre robuste offre la rigidité nécessaire pour maintenir la carte à plat et garantir un processus de soudure fiable.
- Zone traitable : Pensez à une « zone de traitement » stable plutôt qu'aux seules dimensions de la carte. Un panneau crée une grande zone stable qui se comporte de manière prévisible dans chaque machine, ce qui est fondamental pour le contrôle du processus.
Quelles sont les principales raisons de la mise en panneaux de petits circuits imprimés ?
La panélisation est-elle une simple étape fastidieuse ou offre-t-elle de réels avantages ? L'ignorer peut entraîner des coûts plus élevés, une baisse de qualité et un ralentissement de la production. Les raisons de la panélisation se résument à trois choses.
La panélisation est essentielle à l'efficacité de la production, à la réduction des coûts et au contrôle des processus. Elle permet une manipulation automatisée, réduit considérablement le temps machine et offre l'espace nécessaire aux fonctions de test garantissant la qualité.
Tout au long de ma carrière, j'ai dû justifier chaque décision de conception. La panélisation est l'une des plus faciles à défendre, car ses avantages sont évidents et significatifs. Examinons plus en détail les principaux facteurs qui la sous-tendent.
Raison 1 : La panélisation augmente le rendement de fabrication
En créant un panneau plus grand, vous optimisez chaque étape de la ligne automatisée. Cela augmente directement le rendement, mesuré en unités par heure (UPH). Un seul panneau contenant 20 cartes, passant sur la ligne en 60 secondes, produit un UPH de 1200 15. L'assemblage de ces cartes individuellement peut prendre 240 secondes chacune, pour un UPH de seulement 80, soit une réduction d'efficacité de XNUMX %.
Raison 2 : La panélisation réduit les coûts d'assemblage par unité
Le principal facteur de coût de l'assemblage CMS est le temps machine. La panélisation s'attaque à ce problème sur plusieurs fronts :
- Coût du pochoir : Il vous faut un pochoir par panneau, et non un par planche. Pour un panneau de 20 planches, cela représente une réduction de 95 % du coût des pochoirs.
- Programmation de la machine : La machine pick-and-place est programmée une fois pour le réseau de panneaux.
- Manipulation réduite : Les économies de coûts réalisées grâce à la réduction des opérations de manutention de 90 % ou plus (comme le montre l’analyse des coûts ultérieure) ne peuvent être surestimées.
Raison 3 : La panélisation permet un meilleur contrôle des processus et une meilleure assurance qualité
C’est ce qui distingue une compréhension de base d’une compréhension experte. Les rails d’outillage du panneau ne sont pas de simples déchets ; ils constituent un espace précieux pour l’assurance qualité.
- Coupons d'essai : Vous pouvez ajouter des coupons de test d'impédance aux rails. Ils permettent au fabricant de vérifier que les impédances de vos traces haute vitesse (par exemple, 50 ohms asymétriques, 100 ohms différentiels) sont conformes aux spécifications.
- Essais destructifs: Un coupon peut être découpé dans le panneau et sectionné pour vérifier l'épaisseur du placage et l'espacement diélectrique sans avoir à sacrifier une carte fonctionnelle.
- AOI et cibles fiduciaires : Le cadre fournit un emplacement stable et cohérent pour les données mondiales repères3 et des cibles d'alignement pour Inspection optique automatisée (AOI)4, ce qui conduit à des résultats d’inspection plus fiables.
Quelle est la différence entre la panélisation V-Score et Tab-Route ?
Vous savez que vous devez réaliser des panneaux, mais quelle méthode choisir ? Utiliser une méthode inadaptée peut endommager les panneaux, abîmer les bords ou endommager les composants lors de la séparation.
Le rainurage en V (ou découpe en V) crée une rainure en forme de V le long de lignes droites pour séparer les panneaux. Le fraisage par languettes découpe complètement le contour du panneau, le laissant fixé au châssis par de petites languettes perforées. Le choix dépend de la forme du panneau, de l'emplacement des composants et de votre stratégie de séparation des panneaux.
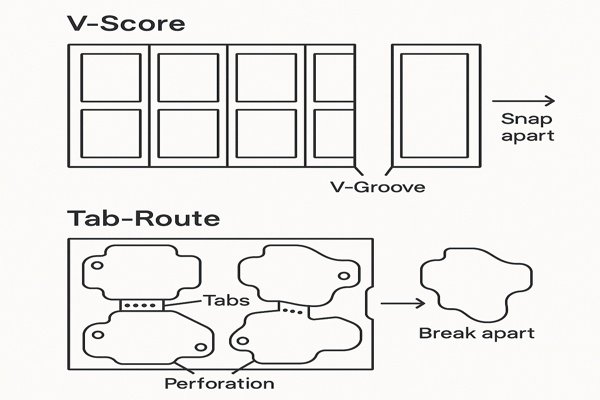
Le choix entre ces deux méthodes constitue une décision de conception cruciale. Chaque méthode présente des avantages et des inconvénients distincts qui influent sur la conception, le coût et la qualité finale de la carte.
Comprendre la panélisation V-Score (ou V-Cut)
Cette méthode utilise une lame de précision pour découper une rainure en V. L'angle de la lame, généralement de 30 ou 45 degrés , influe sur le dégagement nécessaire. Une lame à 45 degrés requiert une zone de dégagement plus large. Une technique avancée, appelée « rainurage par saut », permet à la lame de se soulever et de « sauter » par-dessus une section, préservant ainsi certaines parties du rail et renforçant la solidité du panneau.
- Avantages : Rapide, peu coûteux et produit un bord propre et droit.
- Inconvénients : Uniquement pour les lignes droites. La force de flexion lors de la séparation crée une zone de contrainte importante, ce qui rend ce produit inadapté aux cartes comportant des composants sensibles (condensateurs céramiques, BGA, MEMS) près du bord.
Comprendre la panélisation Tab-Route
Cette méthode utilise une fraise pour découper le profil de la planche. Le diamètre de la fraise (par exemple, de 1.6 mm à 2.4 mm) est un compromis : une fraise plus petite permet un espacement plus serré des planches, mais augmente le temps et le coût d'usinage.
- Avantages : Compatible avec toutes les formes de cartes et permettant l'insertion de composants jusqu'au bord. La contrainte de séparation est isolée au niveau des languettes.
- Inconvénients : Plus lent et plus coûteux. Laisse des aspérités sur le bord de la planche, nécessitant un post-traitement.
Voici un tableau récapitulatif pour vous aider à décider :
| Fonctionnalité | Score V (coupe en V) | Onglet-Route |
|---|---|---|
| Forme de planche | Rectangulaire uniquement | Toute forme (irrégulière, courbe) |
| Méthode de dépanélisation | Cassage manuel ; outil coupe-pizza | Casser les onglets ; poinçonneuse/routeuse automatisée |
| Finition des bords | Propre, droit | Noeuds rugueux aux emplacements des languettes |
| Dégagement des composants | Obligatoire (par exemple, > 1.27 mm de la ligne de score) | Non requis ; peut être placé sur le bord |
| Stress à bord | Haut, réparti sur tout le bord | Faible, concentré en comprimés |
| Prix | Coût en adjuvantation plus élevé. | Meilleure performance du béton |
| Cas d'utilisation idéal | Réseaux de cartes rectangulaires identiques sans composants de bord sensibles | Cartes aux formes complexes ou connecteurs montés sur bord |
Quels sont les critères de choix entre le V-Scoring et le Tab-Routing ?
Un mauvais choix de panneau peut endommager des composants sensibles ou détériorer la finition des bords de votre carte. Comment choisir en toute confiance ? La réponse se résume à quelques questions simples concernant votre conception.
Choisissez le rainurage en V pour les cartes rectangulaires, car vous pouvez éloigner les composants des bords. Privilégiez le routage par languettes pour les cartes non rectangulaires, les conceptions avec des composants suspendus aux bords ou lorsque le placement des pièces très près du bord de la carte est inévitable. Pour les conceptions complexes, envisagez une approche hybride.
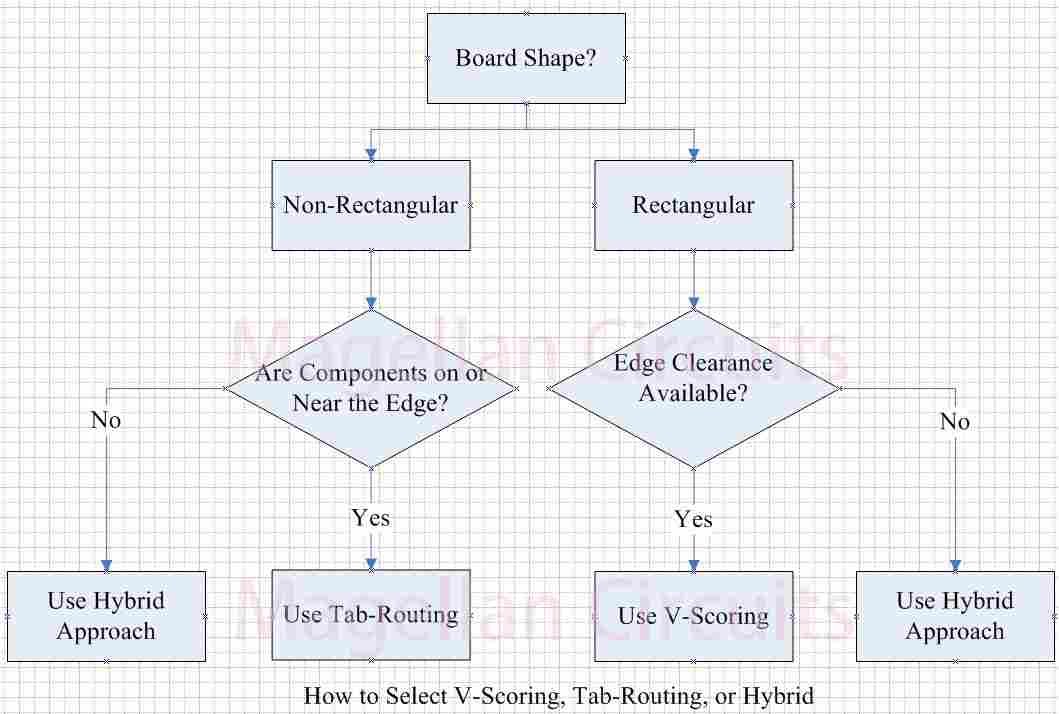
Le choix entre ces deux méthodes repose sur un compromis entre coût, liberté de conception et contraintes mécaniques. Utilisez le tableau ci-dessous comme grille de décision rapide.
| Critère de décision | Choisissez V-Score si… | Choisissez l'onglet Route si… |
|---|---|---|
| Forme de planche | Votre planche est un rectangle parfait. | Votre planche présente des courbes, des découpes ou n'est pas rectangulaire. |
| Proximité des composants | Vous pouvez garder tous les composants à > 1.27 mm du bord de la carte. | Les composants doivent être au niveau du bord de la carte ou dépasser de celui-ci. |
| Finition des bords | Un bord propre et lisse est requis. | De légères aspérités sur le bord sont acceptables. |
| Stratégie de dépaneling | Vous utilisez un outil de cassage manuel ou un coupe-pizza. | Vous devez prendre en charge le routage automatisé ou le dépaneling basé sur le poinçonnage. |
Choix en fonction de la forme de la carte et du placement des composants
Il s'agit du principal facteur déterminant. Si la carte n'est pas rectangulaire ou comporte des composants qui dépassent du bord (comme certains connecteurs USB), le routage par languette est la seule option. En présence de composants sensibles tels que de gros BGA ou des condensateurs céramiques, les contraintes liées au décollement des bandes en V représentent un risque important. Le routage par languette isole ces contraintes sur la languette jetable.
Choisir en fonction de votre méthode de dépaneling et de votre volume de production
Comment les panneaux seront-ils séparés ? Pour la production en grande série, on utilise le dépaneillage automatisé. Le rainurage en V est particulièrement adapté aux machines de découpe manuelle ou linéaire, tandis que le fraisage par onglets est essentiel pour le fraisage robotisé ou les systèmes de poinçonnage nécessitant un dispositif de fixation.
Choix en fonction des exigences de finition finale des bords de la planche
Le bord final de la carte doit-il être propre ? Le rainurage en V permet d'obtenir un bord plus net. Les bosses dues au fraisage des languettes peuvent gêner les boîtiers mécaniques et nécessiter un ponçage manuel, ce qui ajoute une étape coûteuse à la production.
Utilisation d'une approche hybride : combinaison du V-Score et du Tab-Routing
Pour les planches complexes, il n'est pas nécessaire de choisir une seule méthode. Une stratégie avancée consiste à utiliser des rainures en V pour les bords longs et droits, puis à recourir au fraisage par languettes pour créer des formes complexes ou des encoches ailleurs. Cette approche hybride offre un bon compromis entre coût et liberté de conception, mais exige une communication claire avec votre fabricant.
Quel est le processus d’ajout de marqueurs fiduciaires à un panneau PCB ?
Sans marqueurs d'alignement appropriés, une machine de prélèvement et de placement automatisée est aveugle. Les oublier peut rendre votre panneau entier inutilisable pour l'assemblage, ce qui représente une perte de temps et d'argent.
L'ajout de repères de positionnement consiste à placer au moins trois pastilles circulaires en cuivre sur les rails de guidage du panneau. Ces repères, conçus selon une norme spécifique, permettent au système de vision de la machine de localiser précisément le panneau et de compenser les erreurs de rotation ou d'échelle.
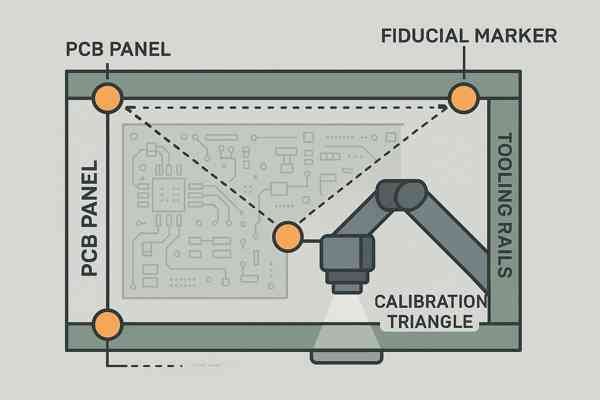
Les repères de référence sont essentiels pour garantir la précision de l'assemblage automatisé. Voici le processus standard.
Étape 1 : Conception d'un repère fiduciaire standard
Selon la norme IPC-7351B 5 , un repère de positionnement doit être un cercle plein de métal exposé. Des erreurs courantes, comme le fait de placer une sérigraphie sur un repère de positionnement ou un faible contraste entre le repère et la zone environnante, peuvent le rendre illisible pour le système de vision.
| Paramètre fiduciaire | Recommandation IPC-7351B | Justification / Pourquoi c'est important |
|---|---|---|
| Forme | Cercle plein rempli. | Fournit une cible claire et sans ambiguïté pour les systèmes de vision industrielle. |
| Diamètre du tampon | 1.0 mm à 1.5 mm (1.0 mm est courant). | Assez grand pour une détection fiable sans consommer trop d'espace. |
| Liquidation du masque de soudure | Au moins 2 fois le diamètre du tampon. | Crée une zone à contraste élevé, empêchant la réflexion du masque. |
| Finition de surface6 | Identique au reste du PCB (par exemple, ENIG, HASL). | Assure une surface plane et non oxydée pour une reconnaissance optimale. |
Étape 2 : Placer des repères mondiaux à l'aide d'un système à trois points
Pour l'alignement au niveau du panneau, vous devez utiliser un système à trois points pour corriger les erreurs X, Y et de rotation (thêta).
- Placement: Placez trois repères sur les bandes d'outillage, aussi loin que possible les uns des autres, en forme de « L ».
- arrangement: Un repère est placé près de l'origine du panneau (0,0), un deuxième le long de l'axe X et le troisième le long de l'axe Y. Cette asymétrie garantit que la machine ne peut pas se tromper sur l'orientation du panneau.
Étape 3 (facultative) : Ajout de repères locaux pour les cartes de haute précision
Pour les cartes comportant des composants à pas très fin (≤ 0.4 mm) ou des BGA de grande taille, il est recommandé d'utiliser deux repères locaux placés aux coins opposés du circuit imprimé. Cela permet à la machine d'effectuer un alignement secondaire, corrigeant ainsi toute variation de positionnement mineure au sein même du panneau.
Que sont les trous d’outillage et pourquoi sont-ils nécessaires sur un cadre de panneau ?
On voit des trous sur les bords de chaque panneau de circuit imprimé, mais à quoi servent-ils ? Les omettre ou les dimensionner de manière incorrecte peut empêcher la fixation correcte de votre carte pour les tests et l'assemblage.
Les trous de guidage sont des trous non métallisés, situés sur le cadre du panneau, qui servent à un alignement mécanique précis. Ils permettent de fixer le panneau sur les broches de différentes machines, garantissant ainsi un positionnement absolu lors du brasage, de l'assemblage et des tests en circuit.
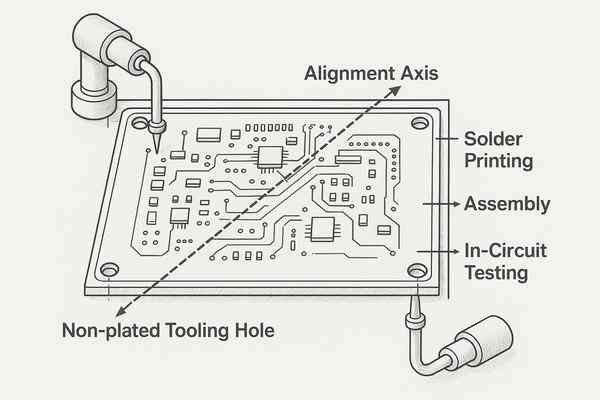
Tandis que les repères assurent un alignement optique, les trous d'usinage assurent un alignement mécanique robuste. Ils sont essentiels pour les processus où une force physique est appliquée ou où une précision de positionnement absolue est essentielle.
Les fonctions clés des trous d'outillage dans la fabrication
- Impression de pâte à souder : Les broches s'engagent dans les trous de l'outillage pour aligner parfaitement le panneau avec le pochoir. Tout mauvais alignement est une cause majeure de défauts de soudure.
- Essais en circuit (ICT)7: Un testeur « à lit de clous » utilise des broches d'outillage pour serrer le panneau, garantissant ainsi que des centaines de sondes de test établissent un contact fiable.
- Fixation : Ils sont utilisés pour maintenir le panneau dans les systèmes de dépaneling automatisés, les gabarits de programmation et les cadres de revêtement conforme.
Meilleures pratiques pour la conception des trous d'outillage des panneaux
- Diamètre et tolérance : La taille la plus courante est 3.0mm. Une tolérance de fabrication typique est ± 0.05mmCette tolérance serrée est essentielle pour un ajustement correct du luminaire.
- Catégorie: Ils doit être des trous traversants non plaqués (NPTH). Le placage modifierait le diamètre de manière imprévisible.
- Exercices avancés – Trous oblongs : Pour éviter de surcontraindre le panneau et s'adapter à de légères variations de fabrication, il est recommandé d'utiliser un trou rond comme référence principale et de réaliser les deux autres trous d'outillage fendus (par exemple, 3 mm x 5 mm). Cela permet un alignement précis sans contrainte mécanique.
Que sont les « piqûres de souris » dans le contexte de la panélisation des PCB ?
Comment séparer proprement une carte à languettes sans outils spéciaux ? Le secret réside dans les « morsures de souris », mais une conception incorrecte peut laisser des bords irréguliers ou rendre la carte impossible à détacher.
Les « morsures de souris » sont une série de petits trous non métallisés percés dans une languette de rupture afin de la fragiliser. Cette perforation contrôlée permet à l'opérateur de détacher facilement et proprement le circuit imprimé fini de son panneau de fabrication, à la main, sans endommager la carte elle-même.
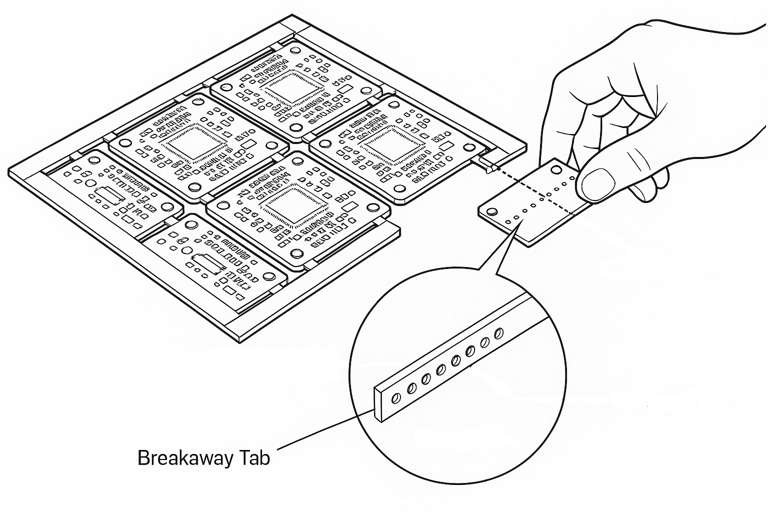
Le terme « morsures de souris » est un terme courant dans le jargon industriel pour désigner les languettes perforées. Une languette pleine serait trop résistante pour se casser, tandis qu'une languette trop fragile risquerait de se briser lors de l'assemblage. Les morsures de souris offrent un équilibre parfait.
Comment les piqûres de souris permettent une séparation nette des planches
L'objectif est d'obtenir un claquement net, et non une déchirure irrégulière. La hauteur restante des picots correspondra environ à la moitié de la distance entre les bords des trous adjacents ; un espacement plus serré permet donc d'obtenir un bord plus net.
Spécifications de conception pour des morsures de souris fiables
| Paramètre | Valeur typique | Raison |
|---|---|---|
| Diamètre du trou | 0.5 mm (20 mils) | Assez grand pour s'affaiblir, assez petit pour une rupture nette. |
| Espacement des trous | 0.75 mm (30 mils) | Un espacement plus serré donne un nœud plus petit et plus propre après la séparation. |
| Nombre de trous | 3 à 5 par comprimé | Équilibre la résistance avec la facilité de rupture. |
| Type de trou | Non plaqué (NPTH) | Le placage renforce le trou, ce qui va à l’encontre de son objectif. |
Quelles sont les meilleures pratiques pour la conception d’onglets détachables ?
Une languette mal placée peut rendre votre carte impossible à démonter, voire la casser lors de l'assemblage. Concevoir des languettes robustes et fonctionnelles est une compétence essentielle pour tout ingénieur matériel.
Les meilleures pratiques pour les languettes détachables incluent l'utilisation de 3 à 5 languettes par carte, leur placement sur des bords droits, leur maintien à l'écart des composants et connecteurs sensibles et l'utilisation de morsures de souris bien conçues pour garantir une rupture nette et sans contrainte.
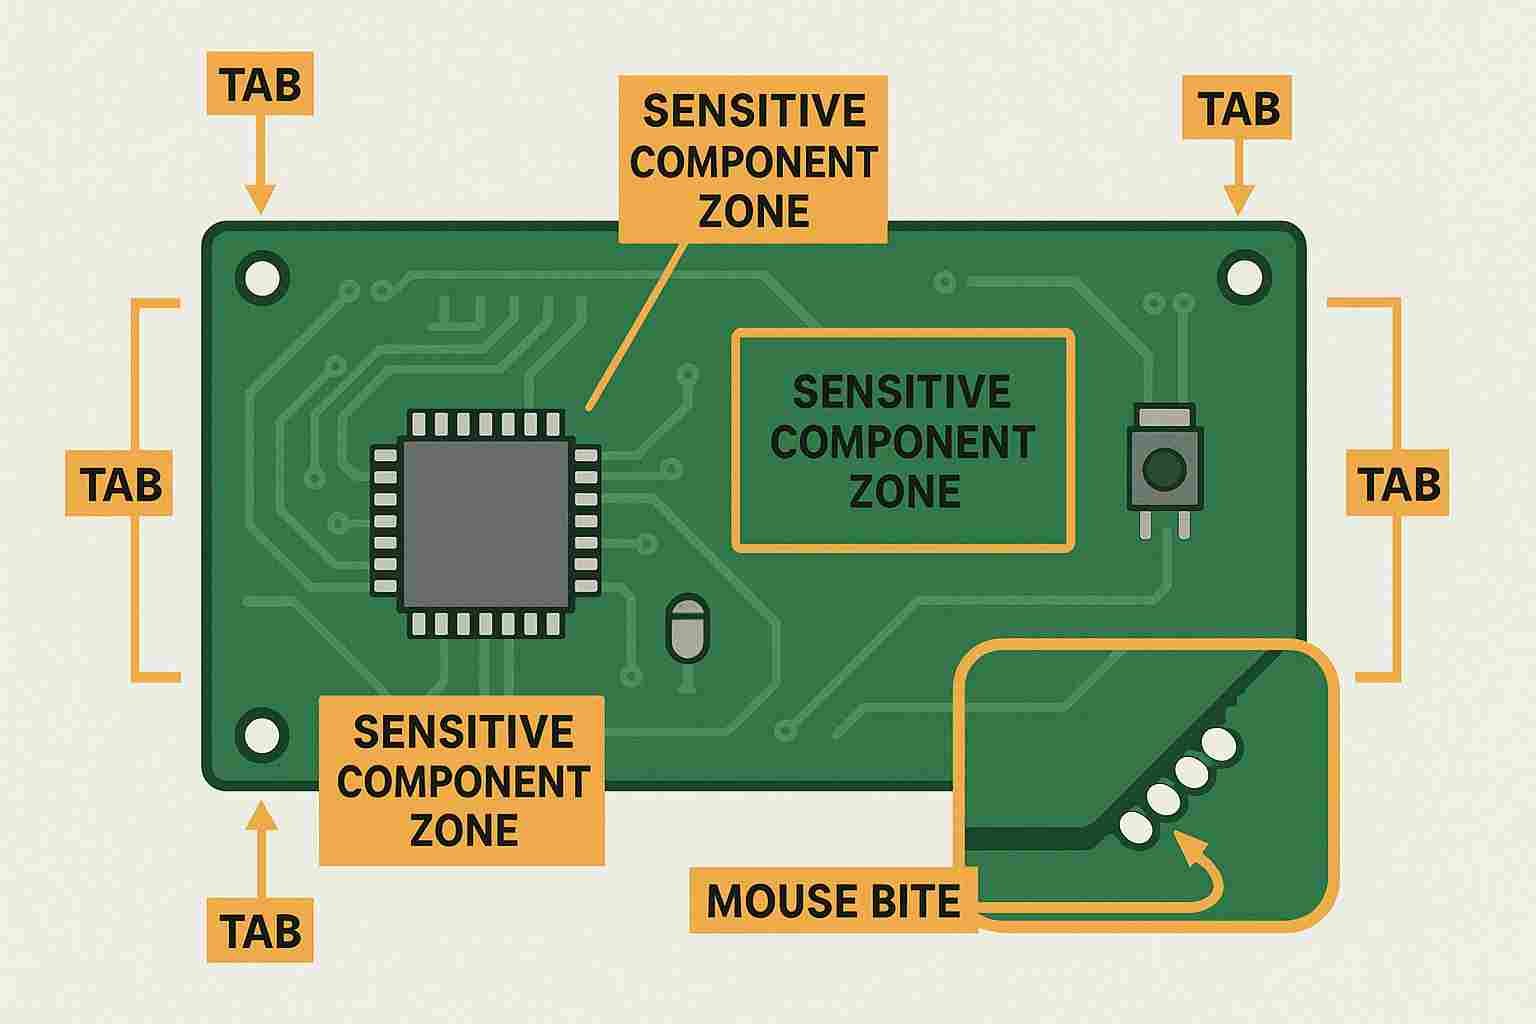
Les languettes de séparation constituent le lien essentiel entre votre circuit imprimé et le panneau de fabrication. Elles doivent être suffisamment solides pour supporter l'ensemble du processus d'assemblage, mais suffisamment fragiles pour être retirées facilement et proprement par la suite.
| Domaine de pratique | Recommandation | Justification / Pourquoi c'est important |
|---|---|---|
| Quantité et emplacement | Utilisez 3 à 5 languettes, réparties uniformément sur le périmètre du plateau. | Fournit un support équilibré, empêchant l'affaissement du panneau et les vibrations pendant l'assemblage. |
| Dimensions et résistance | Utilisez des languettes de 2 à 5 mm de large et perforez-les toujours avec des piqûres de souris. | Garantit que la languette est suffisamment solide pour être manipulée mais suffisamment faible pour se casser proprement. |
| Dégagement des composants | Maintenez une distance de > 2.5 mm entre les languettes et les composants sensibles. | Le choc de séparation peut fissurer les condensateurs en céramique ou endommager les joints de soudure à pas fin. |
| Proximité du connecteur | Ne placez jamais les languettes à côté des connecteurs ou des bords d'accouplement. | Le bouton restant peut interférer avec les points d'assemblage ou de connexion mécaniques. |
Comment la mise en panneaux de petits circuits imprimés affecte-t-elle le coût unitaire final ?
Vous pensez que la panélisation augmente les coûts, mais est-ce vraiment le cas ? La réponse est nuancée, et une erreur peut vous conduire à prendre de mauvaises décisions financières pour votre projet.
La panélisation augmente légèrement le coût de fabrication de la carte nue en raison du gaspillage de matière dans le cadre. Cependant, elle réduit considérablement le coût d'assemblage CMS par unité, souvent de 50 à 80 %, ce qui se traduit par un coût total du produit final assemblé nettement inférieur.
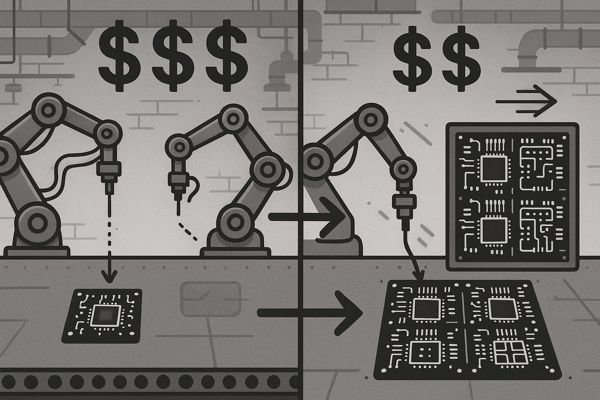
En tant qu'ingénieur responsable des budgets de projets, j'analyse constamment l'impact financier de mes choix de conception. La panélisation est un parfait exemple de la façon dont un faible coût initial génère d'importantes économies en aval.
Analyse de l'impact sur les coûts : coûts de fabrication et d'assemblage
Prenons l'exemple de 1 000 unités d'un circuit imprimé de 25 mm x 40 mm.
- Coût de fabrication : L'efficacité de la conception de vos panneaux est importante. Les fabricants les intègrent à leurs grands panneaux de production (par exemple, 18 x 24 cm). Si votre panneau gaspille de l'espace, son coût augmente. En intégrant 20 cartes sur un panneau optimisé de 150 mm x 220 mm, le coût unitaire de la carte nue est de $0.30.
- Coût d'assemblage : Les économies réalisées sont considérables. Nous ne chargeons que 50 panneaux, et non 1,000 XNUMX. Cette réduction des manutentions et de la configuration des machines ramène le coût d'assemblage unitaire à XNUMX XNUMX. ~ $ 0.60.
- Coût total: Le coût total panelisé est $ 0.90 par unité 72% d'économie par rapport au coût hypothétique non panélisé de 3.20 $.
| Facteur de coût | Scénario A : Conseil individuel | Scénario B : Carte à panneaux | Résultat |
|---|---|---|---|
| Carte nue (Fab) | $0.20 | $0.30 | La panneautisation est 50 % plus chère |
| Montage | 3.00 $ (moyenne) | 0.60 $ (moyenne) | La panneautisation est 80 % moins chère |
| Total par unité | $3.20 | $0.90 | La panélisation permet d'économiser environ 72 % |
Est-il possible de placer différentes conceptions de circuits imprimés sur un seul panneau ?
Vous avez plusieurs petits projets prêts à être prototypés ? Vous vous demandez peut-être s'il serait possible de faire des économies en les regroupant sur un seul panneau de fabrication plutôt que de les commander séparément.
Oui, il est possible de placer plusieurs conceptions de circuits imprimés différentes sur un même panneau. Cette pratique, souvent appelée « panélisation multiconception », est courante en prototypage pour réduire les coûts de configuration. Cependant, toutes les cartes du panneau doivent partager exactement le même empilement de couches, la même épaisseur et le même matériau.
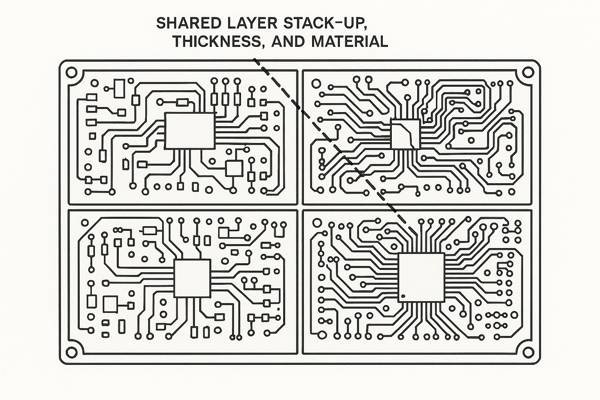
J'ai souvent utilisé des panneaux multi-conceptions pour la R&D. Cependant, il existe d'importantes contraintes à prendre en compte.
Contraintes de fabrication pour les panneaux multi-conceptions
Toutes les cartes du panneau doivent être identiques dans leur structure principale : nombre de couches, empilement, matériau, poids de cuivre et finition de surface identiques. Aucune exception n'est admise.
Défis d'assemblage et de production avec des panneaux multi-conceptions
C'est là que les choses se compliquent. Si une carte est simple face et l'autre double face, le panneau nécessitera deux assemblages distincts et complexes, annulant ainsi toute économie potentielle. En production, c'est généralement une mauvaise idée en raison des problèmes de gestion des stocks. Une exception : les panneaux familiaux, où les cartes associées (par exemple, une carte mère et sa carte fille) sont intentionnellement conservées ensemble pour l'assemblage d'un même produit.
Quelles sont les exigences typiques pour soumettre une conception en panneaux à un fabricant ?
Vous avez terminé la conception de votre panneau. Que devez-vous exactement transmettre au fabricant pour garantir une fabrication correcte et éviter toute série de questions confuses ?
Pour soumettre une conception en panneaux, vous devez fournir un dossier complet comprenant des fichiers Gerber pour chaque couche, des fichiers de perçage Excellon et un plan de fabrication détaillé. Pour une clarté optimale, veuillez également inclure un fichier README et envisager d'utiliser des formats modernes comme IPC-2581.
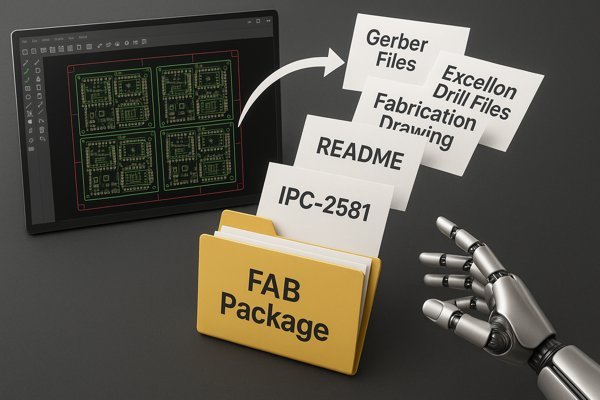
D’après mon expérience de travail avec des dizaines de fabricants dans le monde, une documentation claire et complète est le facteur numéro un pour prévenir les erreurs de fabrication.
| Fichier / Document | Contenu et exigences clés | Objectif / Pourquoi c'est nécessaire |
|---|---|---|
| Fichiers Gerber (RS-274X) | Toutes les couches de cuivre, de masque de soudure, de sérigraphie et de pâte. | Définit l'illustration pour chaque couche physique de la carte. |
| Limes de forage Excellon | Fichiers PTH (plaqués) et NPTH (non plaqués) séparés. | Spécifie l'emplacement, la taille et le type de chaque trou à percer. |
| Dessin de fabrication | Dimensions du panneau, empilement des couches, détails du score V/de l'onglet, notes spéciales. | Le principal manuel d'instructions lisible par l'homme pour l'ingénieur FAO. |
| Fichier README.txt | Conventions de nommage des fichiers, instructions spéciales, coordonnées. | Résout l’ambiguïté et prévient les erreurs courantes d’interprétation. |
| CIB-25818 (Facultatif) | Un fichier tout-en-un contenant des données d'empilement, de calques, de perçage et de nomenclature. | Une norme moderne qui réduit les risques en combinant toutes les données dans un seul fichier. |
Conclusion
En résumé, la panélisation n'est pas une option pour les petits circuits imprimés ; c'est une condition essentielle à une fabrication automatisée efficace, économique et de haute qualité. Maîtrisez-la et vous éviterez de sérieux problèmes de production.
-
La compréhension de la norme SMEMA 9851 est essentielle pour optimiser les systèmes de transport de circuits imprimés et garantir la conformité aux normes industrielles.
-
L'analyse des frais NRE peut vous aider à prendre des décisions éclairées concernant les équipements sur mesure et leurs implications sur les coûts du projet.
-
Découvrez comment les repères de positionnement améliorent la précision d'assemblage des circuits imprimés et pourquoi ils sont essentiels pour une inspection et un alignement optiques automatisés fiables pendant la fabrication.
-
Découvrez comment la technologie AOI détecte les défauts d'assemblage des circuits imprimés, garantissant ainsi une qualité et une fiabilité supérieures pour vos produits électroniques.
-
L’étude des directives IPC-7351B vous fournira les normes essentielles pour la conception de marqueurs fiduciels efficaces.
-
Découvrez les différentes finitions de surface des circuits imprimés, comme ENIG et HASL, afin de choisir la meilleure option pour une reconnaissance optimale des repères et une fiabilité maximale de la carte.
-
Découvrez comment les tests en circuit (ICT) garantissent la qualité des circuits imprimés en détectant les défauts d'assemblage et pourquoi il s'agit d'une étape cruciale dans la fabrication électronique.
-
Découvrez comment la norme IPC-2581 simplifie l'échange de données sur les circuits imprimés, réduit les erreurs et pourquoi elle devient la norme de référence pour la fabrication électronique moderne.