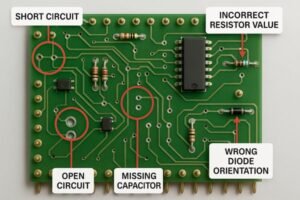
Un mauvais espacement des composants est un casse-tête inutile. Cela peut entraîner des courts-circuits, des circuits ouverts ou une carte impossible à retravailler. La pression de réduire les conceptions nous incite souvent à rapprocher les composants plus que nécessaire.
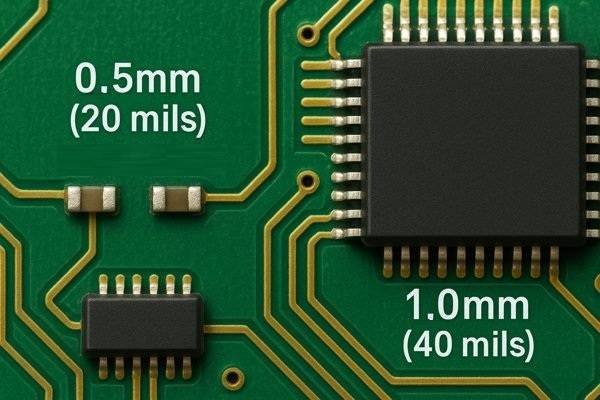
L'espacement minimal entre les composants pour le brasage par refusion dépend de leur type. En règle générale, on recommande 0.5 mm (20 mils) entre les petits composants passifs, comme les résistances 0402, et 1.0 mm (40 mils) autour des circuits intégrés plus grands. Ces valeurs constituent des recommandations de base et doivent être vérifiées en fonction des capacités spécifiques de votre atelier d'assemblage.
J'ai appris cette leçon à mes dépens. Au début de ma carrière, j'ai tellement rapproché les composants sur un projet de clavier de sécurité haute densité que nos rendements ont chuté. Ce fut une erreur coûteuse en temps et en argent. Comprendre et respecter ces règles d'espacement est fondamental pour concevoir un produit fiable à fabriquer. Examinons cela plus en détail.
Quelles sont les normes IPC pour le jeu des composants dans l'assemblage de circuits imprimés ?
Vous avez du mal à choisir la norme IPC à suivre pour l'espacement des composants ? Face à la multitude de documents disponibles, il est facile de s'y perdre. Vous avez besoin de directives claires et fiables pour garantir la fabricabilité et la fiabilité de votre conception.
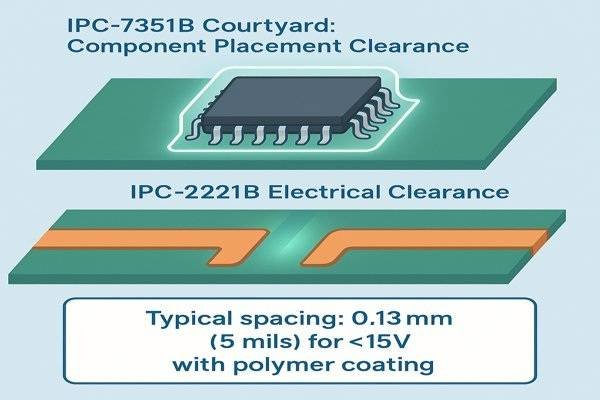
La norme principale est l'IPC-7351B, qui porte sur la conception des réseaux et les « courettes » des composants. Pour le dégagement électrique entre les conducteurs, l'IPC-2221B est la référence clé. Un espacement minimal de 0.13 mm (5 mils) est souvent indiqué pour les conducteurs externes à usage général avec revêtement polymère permanent sous 15 V.
Comprendre les principales normes de conception de l'IPC
Lorsque j'ai commencé à concevoir des cartes électroniques, je considérais les normes IPC comme un simple ensemble de règles rigides. Mais au fil des années, j'ai compris qu'elles constituaient un langage commun entre le fabricant et moi. Elles permettent d'éviter les malentendus qui engendrent des erreurs coûteuses. Examinons de plus près les deux normes les plus importantes concernant l'espacement des composants.
IPC-7351B1: La norme de modèle de terrain pour l'assemblage
Cette norme définit une zone de sécurité autour de chaque emplacement de composant. Cette zone, qui tient compte des tolérances de fabrication, garantit un espace suffisant pour le placement, le soudage et les retouches. La norme définit trois niveaux de densité, qui représentent un compromis entre la taille de la carte et la facilité de fabrication.
- Niveau A (Maximum) : Idéal pour les produits à faible densité et haute fiabilité, comme les systèmes industriels ou aérospatiaux. L'espacement plus important facilite la fabrication de la carte et, surtout, sa réparation sur le terrain.
- Niveau B (nominal) : C'est le compromis le plus courant. Il offre un bon équilibre entre densité et fabricabilité. Je l'utilise par défaut pour la plupart de mes projets.
- Niveau C (minimum) : Utilisé pour les produits extrêmement denses et miniaturisés, comme les objets connectés ou les appareils mobiles, où l'espace est primordial. Ce niveau suppose que les retouches sont moins probables ou seront réalisées avec des équipements spécialisés de haute précision.
Le tableau ci-dessous résume ces niveaux :
| Niveau de densité | Nom | Cas d'utilisation typique | Excédent approximatif de la cour |
|---|---|---|---|
| Niveau A | Maximum | Faible densité, haute fiabilité (par exemple, industriel) | ~ 0.50 mm |
| Niveau B | Capacité | Densité modérée, bon équilibre (la plupart des produits) | ~ 0.25 mm |
| Niveau C | Minimum | Haute densité, miniaturisé (par exemple, objets portables) | ~ 0.10 mm |
IPC-2221B2: La norme relative aux dégagements électriques
Alors que la norme 7351B concerne le dégagement physique pour l'assemblage, la norme 2221B définit les règles d'espacement électrique entre les conducteurs afin de prévenir les arcs électriques ou les claquages diélectriques. L'espacement requis dépend de la tension, de l'altitude et de la présence ou non d'un revêtement protecteur sur la carte.
| Tension (crête continue ou alternative) | Espacement (non revêtu) | Espacement (avec revêtement conforme) |
|---|---|---|
| 0 - 15V | 0.1 mm (4 mils) | 0.05 mm (2 mils) |
| 16 - 30V | 0.1 mm (4 mils) | 0.05 mm (2 mils) |
| 31 - 50V | 0.6 mm (24 mils) | 0.13 mm (5 mils) |
| 51 - 100V | 0.6 mm (24 mils) | 0.13 mm (5 mils) |
Remarquez comment le revêtement conforme 3 réduit considérablement l'espacement requis. Pour un circuit de 100 V, vous pouvez réduire l'écartement de 0.6 mm à seulement 0.13 mm. C'est un compromis de conception avantageux, même s'il implique une étape de fabrication supplémentaire et un coût accru.
Comment la taille du package de composants affecte-t-elle les exigences d'espacement minimum ?
Vous essayez d'intégrer de minuscules composants 0201 ou 01005 sur une carte ? Les règles qui fonctionnent pour les boîtiers 0805, plus grands, ne sont pas adaptées. Un encombrement trop important peut engendrer de nombreux ponts de soudure et des défauts de fabrication.
Les boîtiers de composants plus petits exigent des espacements plus serrés. Alors qu'un composant 0805 peut tolérer un jeu de 0.5 mm (20 mils), un minuscule boîtier 0201 nécessite souvent un jeu réduit de 0.2 à 0.3 mm (8 à 12 mils) afin d'optimiser la densité et la fabricabilité, et d'éviter les défauts.
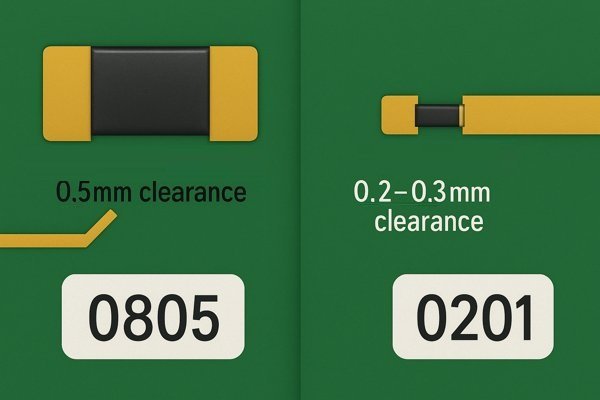
L'impact de la taille de l'emballage sur l'espacement et les coûts de fabrication
Dans le cadre de mon travail sur une pompe à perfusion de nouvelle génération, nous avons dû utiliser des composants extrêmement petits pour respecter les contraintes d'encombrement. Le choix de composants passifs 0201 n'était pas qu'une simple question d'agencement ; il a eu des répercussions importantes sur les coûts tout au long du projet. Le défi posé par les boîtiers de petite taille ne se limite pas à la précision de placement (généralement ±0.05 mm). Il concerne l'ensemble de la chaîne de production.
- Coût de fabrication du PCB : La prise en charge des boîtiers 0201 nécessite des fonctionnalités plus précises sur la carte nue. Les zones de masquage de soudure entre les pastilles peuvent nécessiter une épaisseur de 0.075 mm (3 mils) ou moins, ce qui augmente le coût du circuit imprimé.
- Coût d'assemblage : Les entreprises d'assemblage facturent davantage pour le placement de composants plus petits que 0402. Leurs machines doivent fonctionner plus lentement et nécessitent un étalonnage plus précis.
- Coût de l'inspection : L'inspection optique automatisée (AOI) standard peut ne pas suffire. Pour une inspection fiable des soudures 0201, il est souvent nécessaire d'utiliser une AOI 3D, voire même une Inspection automatisée aux rayons X (AXI)4, tous deux plus chers.
Ce tableau résume les recommandations d'espacement et la classe de fabrication dans laquelle elles se situent :
| Paquet de composants | Taille du corps (mm) | Espacement minimal | Classe de fabrication |
|---|---|---|---|
| 1206 | 3.2 x 1.6 | 0.6 mm | Standard |
| 0805 | 2.0 x 1.25 | 0.5 mm | Standard |
| 0603 | 1.6 x 0.8 | 0.4 mm | Standard |
| 0402 | 1.0 x 0.5 | 0.3 mm | Standard |
| 0201 | 0.6 x 0.3 | 0.2 mm | Avancé/Micro |
| 01005 | 0.4 x 0.2 | 0.15 mm | Avancé/Micro |
Choisir un boîtier 0201 pour gagner une fraction de millimètre d'espace peut sembler avantageux, mais cela peut augmenter le coût total d'assemblage de la carte de 10 à 20 %. En tant qu'ingénieurs, nous devons peser le pour et le contre de ce compromis entre taille et coût.
Quelles sont les valeurs d'espacement typiques utilisées par les sociétés d'assemblage de circuits imprimés pour la fabrication standard et avancée ?
Vous avez du mal à déterminer si votre conception est réalisable ? Vous avez optimisé l’agencement des composants, mais vous craignez que votre usine d’assemblage ne refuse la conception ou ne vous facture une fortune pour des traitements « avancés ». Il est essentiel de connaître les chiffres réels du secteur.
Pour la fabrication standard, la plupart des assembleurs recommandent un espacement minimal entre composants de 0.5 mm (20 mils). Pour l'assemblage avancé ou le micro-assemblage, cet espacement peut être réduit à 0.2 mm (8 mils) pour les plus petits boîtiers, mais cela nécessite des contrôles de processus plus stricts et entraîne souvent des coûts plus élevés.
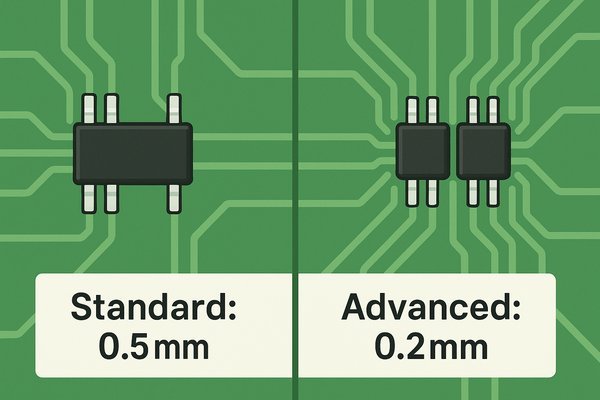
Comparaison des spécifications d'assemblage standard et avancées
La différence entre un procédé « standard » et un procédé « avancé » réside dans la capabilité et le rendement. Prenons l'exemple de l' indice de capabilité (Cpk) ⁵ . Un procédé standard présente un Cpk élevé (par exemple, supérieur à 1.33), ce qui signifie qu'il est très reproductible et produit très peu de défauts. Un procédé avancé fonctionne plus près des limites de l'équipement, possède un Cpk plus faible et, par conséquent, un rendement de première passe naturellement inférieur, ce qui augmente les coûts.
Ce tableau fournit une comparaison claire des capacités :
| Paramètre | Fabrication standard | Fabrication de pointe |
|---|---|---|
| Composant à composant | 0.5 mm (20 mils) | 0.2 mm (8 mils) ou moins |
| Trace/Espace min. | 0.127 mm (5 mils) | 0.075 mm (3 mils) ou moins |
| Via la technologie | Vias sous tente/sans tente | Via-in-Pad, Microvias |
| Le plus petit composant passif | 0402 | 0201/01005 |
| Coût relatif | Ligne de base (1x) | Élevé (1.2x – 2x+) |
J'ai travaillé sur une carte d'évaluation de puce photonique à très haute densité. L'utilisation d'un assemblage avancé était indispensable. Nous avons dû collaborer étroitement avec le sous-traitant d'assemblage, en lui fournissant rapidement nos fichiers de conception afin qu'il puisse réaliser une analyse DFM détaillée. Cette approche collaborative est essentielle pour les projets de pointe.
Comment calculer le jeu entre différents types de composants ?
Calculer le jeu est complexe. S'agit-il d'un seul chiffre pour tous les composants ? Ou est-il différent pour une résistance à côté d'un QFP ? Il vous faut une méthode simple et fiable pour y parvenir et éviter les problèmes de fabrication.
La méthode la plus fiable consiste à utiliser la méthode de la cour des composants, définie dans la norme IPC-7351B. Calculez le jeu total en additionnant l'excédent de cour du composant A à celui du composant B. Par exemple, deux composants présentant chacun un excédent de cour de 0.25 mm nécessitent un espacement total de 0.5 mm entre leurs corps physiques.
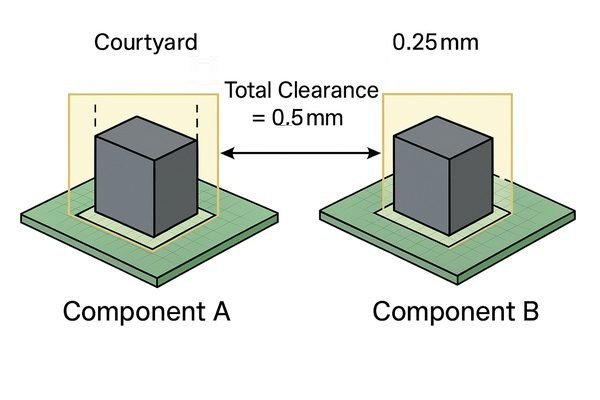
Calcul de l'espacement avec la méthode de la cour des composants IPC
La méthode IPC par cour est la meilleure pratique, car elle standardise le calcul. La formule est simple : Minimum Spacing = Courtyard Excess (Comp 1) + Courtyard Excess (Comp 2).
Mais que faire si votre bibliothèque de composants ne définit pas les cours intérieures ? C’est un problème courant avec les empreintes téléchargées ou générées automatiquement. Dans ce cas, il faut procéder à un calcul manuel.
- Déterminez l'étendue maximale du motif de la pastille (les pastilles). C'est ce qu'on appelle souvent la « boîte englobante » du cuivre.
- Ajoutez la cour excédentaire souhaitée à ce cadre de délimitation. Pour le niveau B (nominal), ajoutez 0.25 mm sur tous les côtés. Vous obtenez ainsi votre cour effective.
- Maintenant, placez vos éléments de manière à ce que les limites de la cour définies manuellement ne se chevauchent pas.
Voici quelques exemples utilisant le niveau de densité de niveau B (nominal) :
| Composant 1 | Composant 2 | Excès de cour (C1) | Excès de cour (C2) | Espacement requis |
|---|---|---|---|---|
| Résistance 0603 | Résistance 0603 | 0.25 mm | 0.25 mm | 0.50 mm |
| Résistance 0603 | Circuit intégré SOIC-8 | 0.25 mm | 0.25 mm | 0.50 mm |
| TQFP-100 | BGA-256 | 0.25 mm | 0.50 mm (pour retouches) | 0.75 mm |
L'utilisation de cours dans votre vérification des règles de conception (DRC) automatise ce processus et constitue un système sur lequel je m'appuie pour chaque conception afin d'éviter les erreurs de placement avant qu'elles ne se produisent.
Quel est l'espacement minimum entre un composant haut et un composant court pour le soudage par refusion ?
Placer une minuscule résistance à côté d'un gros condensateur électrolytique est une erreur de conception courante. Si elle est trop proche, cela complique le soudage, l'inspection et les retouches. Quelle est donc la distance de sécurité ?
En règle générale, il est conseillé de maintenir un espace libre d'au moins 1 mm pour 5 mm de différence de hauteur. Par exemple, si un condensateur de 10 mm de haut est placé à côté d'une résistance de 1 mm de haut (différence de 9 mm), l'espacement minimum doit être d'environ 2 mm. Cela évite les ombres lors de la refusion et facilite l'accès aux points de reprise.
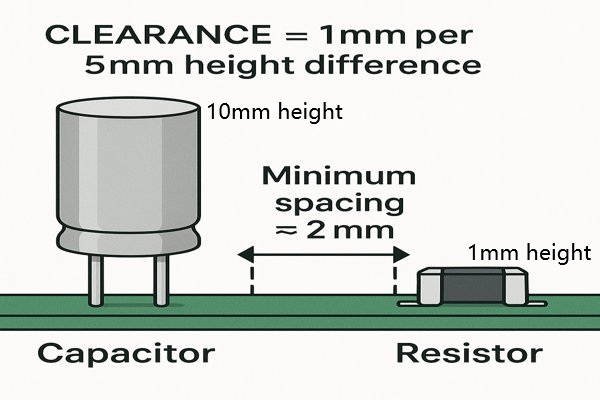
Pourquoi l'accès à l'ombrage et à la retouche impose un espacement important des composants
Le problème des composants hauts comme les condensateurs électrolytiques, les connecteurs ou les inductances est double : l'effet d'ombre lors du soudage par refusion et la barrière physique qu'il crée pour l'inspection et la reprise. Lors du soudage par refusion, un composant haut peut projeter une ombre infrarouge sur un composant plus court, ce qui entraîne des soudures de mauvaise qualité. Pour la reprise, un technicien doit utiliser des outils. Une buse à air chaud classique a un diamètre de 5 à 10 mm, et les caméras AOI nécessitent une ligne de visée dégagée à un angle de 30 à 45 degrés.
Ce guide pratique permet de déterminer l'espacement en fonction du delta de hauteur entre les pièces adjacentes :
| Différence de hauteur des composants | Dégagement minimum recommandé | Considération clé |
|---|---|---|
| 0 - 2 mm | 0.5 mm | Placement standard |
| 2 - 5 mm | 1.0 mm | Permet l'accès à la caméra AOI |
| 5 - 10 mm | 2.0 mm | Assure l'accès aux outils de reprise |
| > 10 mm | 3.0 - 5.0 mm | Empêche les ombres infrarouges importantes |
Cela offre un bon équilibre entre la densité de la disposition et la capacité de construire et de réparer réellement la carte.
Quels sont les défauts de fabrication courants causés par un espacement incorrect des composants ?
Vous avez soumis votre conception, mais l'usine d'assemblage signale de faibles rendements. Les cartes présentent de nombreux courts-circuits et circuits ouverts. Souvent, la cause première n'est pas un composant défectueux, mais un espacement trop faible de quelques millièmes de pouce.
Les défauts les plus courants dus à un espacement incorrect sont les pontages de soudure (courts-circuits entre les pastilles), le décalage des composants, le « tombstone » et le « bourdonnement de soudure ». Ces problèmes entraînent directement des pannes de cartes, des reprises coûteuses et des retards de production.
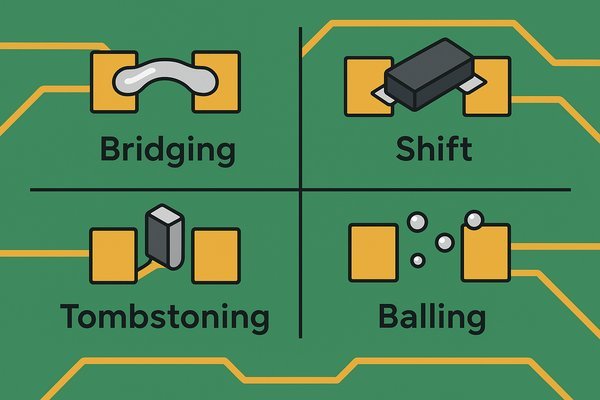
Des ponts de soudure aux pierres tombales : guide des défauts liés à l'espacement
Les défauts de fabrication sont à l'origine de choix de conception inadéquats qui peuvent engendrer des coûts importants. Voici les défauts les plus courants causés par un espacement inapproprié :
- Pontage par soudure : Il s'agit du problème le plus fréquent. Il survient lorsque la soudure fusionne entre des pastilles adjacentes, créant un court-circuit. Ce phénomène est particulièrement fréquent avec les composants à pas fin, lorsque la couche de vernis épargne entre les pastilles est inférieure à environ 0.1 mm (4 mils).
- Changement de composant : La pièce se déplace de sa position initiale tout en flottant sur la soudure en fusion. Si l'espacement est trop faible, la tension superficielle de la soudure d'un composant voisin peut la désaligner.
- Billes de soudure : Lorsque les pastilles sont trop proches, la pâte à braser peut être expulsée lors du placement des composants. Cet excès de pâte forme de minuscules billes lors de la refusion, qui peuvent se détacher ultérieurement, provoquant des courts-circuits intermittents. Il s'agit d'un risque majeur pour la fiabilité.
- Pièges à acide : Il s'agit d'un défaut de fabrication de PCB où les angles aigus des traces de cuivre (< 90 degrés) piègent les produits chimiques de gravure, qui peuvent corroder la trace au fil du temps et provoquer une défaillance sur le terrain.
Ce tableau résume les enjeux :
| Défaut | Description | Cause primaire liée à l'espacement |
|---|---|---|
| Pontage de soudure | Une connexion électrique involontaire (court-circuit) entre deux pads. | Barrage de masque de soudure insuffisant (< 0.1 mm) entre les pastilles adjacentes. |
| Décalage des composants | La pièce se déplace de sa position prévue pendant la refusion. | La tension superficielle de la soudure d'un voisin tire le composant. |
| Pierre tombale | Un composant à deux bornes repose sur un seul plot. | Un déséquilibre thermique entre les deux tampons provoque un mouillage inégal. |
| Billes de soudure | De petites sphères de soudure se forment sur la surface de la carte. | La pâte à souder s'échappe d'entre les pastilles trop proches. |
| Pièges à acide | Surgravure du cuivre à angles aigus. | Traces acheminées à des angles < 90° dans des espaces restreints entre les pastilles. |
En prévoyant suffisamment d’espace autour de chaque composant, vous donnez au processus de fabrication la tolérance dont il a besoin pour réussir.
Quel est le lien entre le « Tombstoning » et le placement des composants et la conception des pastilles ?
Avez-vous déjà vu une résistance à puce dressée sur elle-même, telle une minuscule pierre tombale ? Ce défaut étrange, appelé « effet pierre tombale », peut paralyser votre production. C’est un signe classique d’un problème de conception.
Le phénomène de « tombstone » se produit lorsque la soudure d'une pastille fond et redresse le composant avant que la soudure de l'autre pastille ne fonde. Ce phénomène est dû à un déséquilibre thermique, souvent causé par le fait qu'une pastille est connectée à un plan de cuivre épais tandis que l'autre ne possède qu'une piste fine.
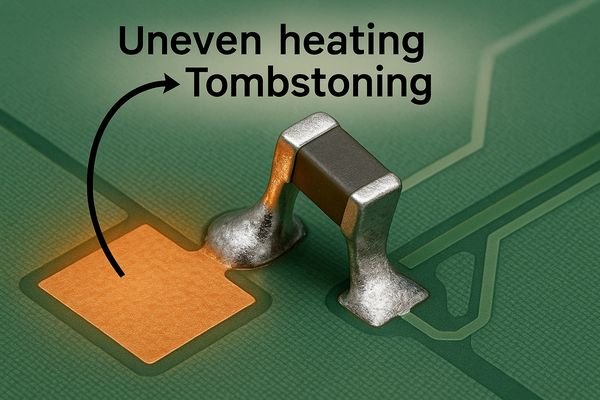
Comment le déséquilibre thermique provoque le tombstoning
Le tombstoning est une bataille de forces de tension superficielle. La principale cause est la connexion directe d'une pastille à un grand plan de cuivre, qui agit comme un dissipateur thermique et retarde la refusion de la soudure sur cette pastille. La solution consiste à s'assurer que les deux pastilles atteignent la température de refusion simultanément.
Voici les choses à faire et à ne pas faire pour prévenir ce défaut :
| DO | NE PAS | Raison |
|---|---|---|
| Utiliser des soulagements thermiques sur les pads dans les avions. | Connectez les pads directement à un grand plan de cuivre. | Équilibre la masse thermique et le temps de chauffage. |
| Utiliser des traces symétriques aux tampons. | Acheminez une trace épaisse vers un pad et une trace fine vers un autre. | Assure un chauffage uniforme des deux coussinets. |
| Vérifiez les blocs-notes de la bibliothèque pour la symétrie. | Utilisez des empreintes avec des tailles de tampons sensiblement différentes. | Empêche le déséquilibre du volume de pâte à souder. |
Je me fais une règle personnelle de vérifier les connexions de chaque composant passif à deux bornes, en particulier les tailles 0402 et plus petites, avant de finaliser une conception.
Quelle est la différence entre les exigences d'espacement pour le soudage par refusion et le soudage à la vague ?
Vous avez conçu une carte avec des composants des deux côtés. La face supérieure sera refondue, mais la face inférieure, avec ses composants traversants, sera soudée à la vague. Pouvez-vous utiliser les mêmes règles d'espacement pour les deux ? Absolument pas.
Le brasage à la vague nécessite un espacement des composants nettement plus important que le brasage par refusion. Les composants doivent être suffisamment espacés pour éviter l'effet d'ombre de soudure, lorsqu'un composant empêche la vague de soudure d'atteindre les joints d'un composant suivant. Un espacement minimum typique est de 2.5 mm (100 mils).
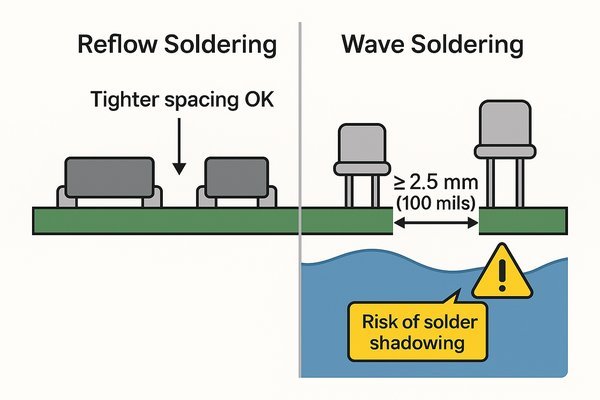
Pourquoi la soudure à la vague exige un espacement plus généreux
Le brasage par refusion est un procédé doux et contrôlé. Le brasage à la vague est un procédé dynamique et agressif où la carte est entraînée dans la brasure en fusion. Cela modifie fondamentalement les règles de conception, notamment en ce qui concerne l'ombrage de la brasure et la compatibilité des composants. Tous les composants CMS ne résistent pas au choc thermique direct de la vague de brasure.
| Paramètre | soudage par refusion | Vague de soudure |
|---|---|---|
| Espacement CMS minimal | 0.2 mm – 0.5 mm (8 à 20 mils) | ~2.5 mm (100 mils) |
| Contrainte clé | Pontage de soudure | Ombre de soudure (composants bloquant le flux de soudure) |
| Orientation | Faible préoccupation | Critique : aligner les pièces similaires parallèlement à la direction de l'onde. |
| Préoccupation des composants | Profil thermique | Choc thermique et compatibilité des composants (doit être évalué pour les ondes) |
Si vous avez une carte à technologie mixte, vous devez concevoir le côté soudé à la vague en gardant à l'esprit ces règles d'espacement beaucoup plus grandes et la compatibilité des composants.
Quel espace libre est nécessaire entre un composant et le bord du PCB ?
Vous avez réalisé un circuit imprimé dense, avec des composants placés tout au bord de la carte. Or, cela peut s'avérer une grave erreur, entraînant des pièces endommagées ou une carte inutilisable.
Un espace libre d'au moins 3 mm (120 mils) doit être maintenu entre chaque composant et le bord du circuit imprimé. Cette zone d'exclusion est essentielle pour la manipulation automatisée, le démontage des panneaux et l'insertion de la carte dans les dispositifs de test.
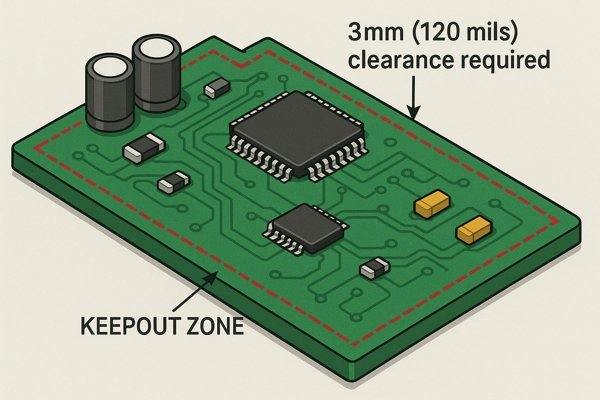
Le rôle du jeu des bords dans l'assemblage et le démontage
L'espace en bordure de votre carte n'est pas vide ; il joue un rôle essentiel dans le processus de fabrication. Votre carte est fabriquée à partir d'un grand panneau qui nécessite un gabarit pour permettre aux convoyeurs de la saisir. Des repères pour la vision industrielle sont également placés dans cette zone. Après l'assemblage, les cartes sont séparées (dépanelées), ce qui peut engendrer des contraintes sur les composants voisins.
Le jeu requis dépend de l'étape de fabrication spécifique :
| Étape de fabrication | Motif de l'autorisation | Dégagement typique |
|---|---|---|
| Manipulation automatisée | Préhension par bandes transporteuses dans les machines d'assemblage. | 3.0 - 5.0 mm |
| Dépanelage des rainures en V | La contrainte due à la rupture peut fissurer les joints de soudure à proximité. | > 1.25 mm de la ligne de score |
| Dépaneling des itinéraires par onglets | Espace physique nécessaire pour la fraise. | > 2.5 mm du bord fraisé |
| Appareils d'essai | Espace pour rails de guidage et mécanismes à goupille pogo. | 3.0 mm |
Je crée systématiquement une zone d'exclusion de placement dans mon logiciel de CAO électronique pour tous les bords du circuit imprimé. Pour la plupart des conceptions, j'utilise une zone d'exclusion de 3 mm . Si je sais qu'il y a des composants hauts ou sensibles, comme des connecteurs, je l'augmente à 5 mm.
Quel est l'espacement minimum requis entre un plot de composant et un via ?
Vous réalisez un routage BGA dense et la seule solution consiste à placer un via juste à côté d'une pastille. Si vous vous y prenez mal, lors de la refusion, la soudure sera aspirée de la pastille vers le via, créant une connexion faible ou interrompue.
L'espacement minimal entre le bord d'une pastille de composant et le bord du trou de perçage d'un via doit être d'au moins 0.15 mm (6 mils) si le via est recouvert de vernis épargne. Pour les vias non recouverts, un espacement plus important de 0.25 mm (10 mils) est préférable afin d'éviter les remontées de soudure.
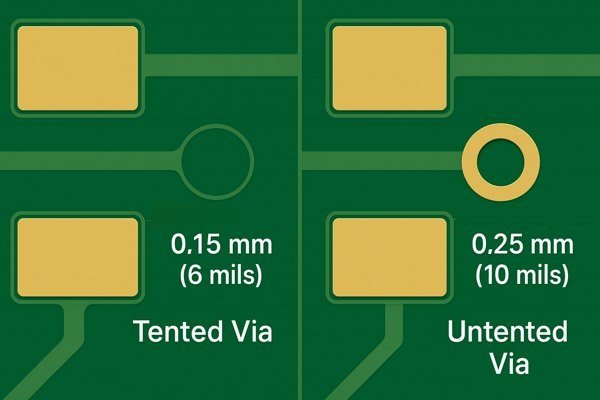
Prévenir l'infiltration de soudure grâce à un espacement et des traitements appropriés des vias
L'objectif principal de l'espacement entre les vias et les pastilles est d'éviter l'effet de capillarité de la soudure. Il s'agit de l'effet capillaire qui aspire la soudure fondue de la pastille vers le fût du via, affamant ainsi la jonction. La méthode de traitement du via détermine l'espacement requis et son coût.
| Par traitement | Description | Espacement minimal par rapport au bord du tampon | Coût relatif |
|---|---|---|---|
| Tente | Via recouvert d'un masque de soudure. | 0.15 mm (6 mils) | Ligne de base (1x) |
| Bouchage | Via rempli d'époxy non conducteur. | ~0.10 mm (4 mils) | Moyen (~1.1x) |
| Via-in-Pad | Via dans le tampon, rempli et plaqué à plat. | 0 mm | Élevé (~1.25x) |
Pour la plupart de mes conceptions, j'utilise des vias en tente et respecte la règle de 0.15 mm (6 mil). Cela offre le meilleur équilibre entre fiabilité et coût.
Existe-t-il des règles d'espacement différentes pour les composants situés sur les côtés supérieur et inférieur de la carte ?
Vous avez conçu avec succès une carte simple face dense. Il vous faut maintenant ajouter des composants au verso. Pouvez-vous simplement appliquer les mêmes règles de conception ? Pas tout à fait. L’assemblage double face introduit de nouvelles contraintes qui influent sur l’espacement.
Oui, les règles peuvent varier. Si l'espacement fondamental entre composants reste le même, il faut tenir compte de la deuxième passe de refusion. Les composants volumineux, lourds ou sensibles, comme les BGA à pas fin, doivent être placés sur la face refondue en dernier (généralement la face supérieure).
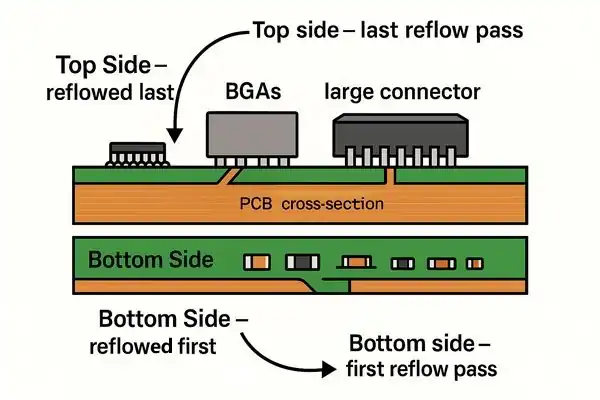
Stratégie de placement pour l'assemblage de circuits imprimés double face
Lors de la seconde passe de refusion, les composants de la première face sont suspendus à l'envers, maintenus en place uniquement par la tension superficielle de leurs joints de soudure refondus. Ceci impose des contraintes de placement critiques et exige une stratégie précise. Par exemple, un BGA à pas fin (< 0.8 mm) risque fortement de se déplacer ou de se court-circuiter s'il est refondu à l'envers.
Cela conduit à une philosophie de conception « Top-Side Heavy » :
| Type de composant | Côté recommandé (refondu en dernier) | Raison |
|---|---|---|
| Composants lourds (> 5 g) | Côté supérieur | Risque de chute due à la gravité lors de la deuxième refusion. |
| BGA à pas fin (< 0.8 mm) | Côté supérieur | Risque élevé de courts-circuits ou de déplacements en raison du poids et de la densité articulaire. |
| Connecteurs hauts | Côté supérieur | Peut interférer avec les palettes de support et provoquer des ombres. |
| Petits passifs (0402/0603) | Côté inférieur ou supérieur | Faible masse, maintenue solidement par la tension superficielle. |
Ma stratégie consiste à placer tous les processeurs, les BGA, la mémoire, les connecteurs et les composants magnétiques lourds en haut. Le bas est réservé aux petits composants passifs et aux circuits intégrés secondaires. Cela améliore considérablement la fiabilité de fabrication.
Conclusion
En résumé, la réussite de la conception de circuits imprimés ne se limite pas à la simple création de circuits fonctionnels ; elle consiste également à les rendre industrialisables. Le respect des espacements appropriés entre les composants, conformément aux normes IPC et aux dégagements raisonnables sur les bords, est une étape cruciale.
-
Explorez la norme IPC-7351B pour comprendre son importance dans la conception des circuits imprimés et comment elle peut améliorer la fabricabilité et la réparabilité.
-
Découvrez la norme IPC-2221B pour comprendre les exigences essentielles en matière de dégagement électrique qui préviennent les arcs électriques et garantissent la sécurité des conceptions.
-
Explorez le rôle du revêtement conforme dans la conception des circuits imprimés pour découvrir comment il peut réduire les contraintes d'espacement et améliorer les performances.
-
Découvrez le fonctionnement d'AXI et pourquoi il est essentiel pour l'inspection des minuscules joints de soudure, garantissant ainsi la qualité et la fiabilité dans la fabrication de produits électroniques de pointe.
-
Comprendre le Cpk est essentiel pour améliorer les processus de fabrication et garantir le contrôle qualité.