Vous concevez un circuit imprimé pour la production en série et vous vous inquiétez des tests ? Une mauvaise stratégie de points de test peut entraîner des modifications coûteuses des montages, des retards de production et des produits peu fiables, ce qui peut engendrer de sérieux problèmes à long terme.
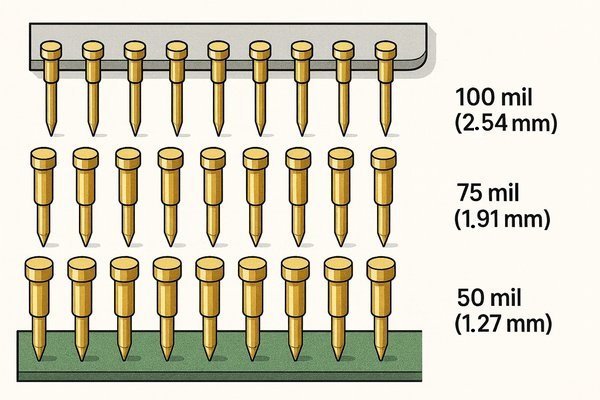
Le pas standard le plus courant pour les montages d'essai à lit de clous est de 100 mil (0.100 pouce ou 2.54 mm). Bien que des pas plus fins, comme 75 mil (1.91 mm) et 50 mil (1.27 mm), soient disponibles pour les cartes plus denses, ils augmentent considérablement le coût et la complexité du montage et peuvent réduire sa fiabilité à long terme.
En tant qu'ingénieur en électronique avec près de vingt ans d'expérience, j'ai constaté à quel point négliger la conception pour les tests (DFT) peut compromettre un projet. Une planification rigoureuse des tests en circuit (ICT) n'est pas une simple formalité ; c'est une étape cruciale qui garantit une transition fluide du prototype à la production en série. Voyons ensemble ce qu'il faut savoir pour réussir.
Qu'est-ce qu'un dispositif d'essai à lit de clous ?
Vous avez du mal à comprendre comment vérifier rapidement des milliers de connexions sur vos cartes assemblées ? Sans méthode efficace, vous risquez de livrer des produits défectueux, ce qui entraînera des rappels coûteux et nuira à votre réputation.
Un banc de test à clous est un appareil sur mesure qui utilise un réseau de broches à ressort, appelées « broches Pogo », pour établir un contact électrique simultané avec plusieurs points de test d'un circuit imprimé (PCBA). Cela permet des tests en circuit (ICT) rapides et automatisés.
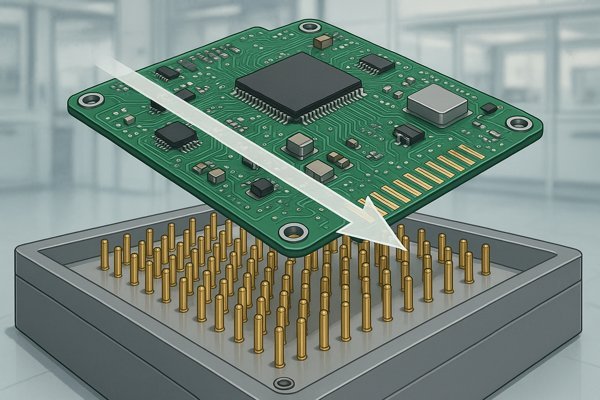
Considérez-le comme un connecteur sur mesure, parfaitement adapté à votre carte. Le dispositif à tester (DUT) est placé sur le support et un mécanisme d'actionnement le pousse vers le bas, garantissant ainsi que chaque broche Pogo désignée se connecte solidement à son point de test correspondant sur le circuit imprimé. Une fois connecté, un testeur automatisé peut rapidement détecter un large éventail de défauts de fabrication.
Mécanique des fixations principales : actionnement et alignement
Un dispositif de fixation n'est pas simplement une plaque de broches. C'est un système mécanique précis.
- Actionnement : La force nécessaire pour comprimer des centaines, voire des milliers de broches pogo, est considérable. On y parvient généralement de deux manières : appareil à vide, qui aspire le PCB vers le bas sur les broches, ou un fixation mécanique (par pression), qui utilise des leviers ou des presses pneumatiques. Les fixations sous vide sont courantes, mais nécessitent une bonne étanchéité autour du bord de la carte.
- Alignement: La précision est assurée par des broches d'outillage intégrées au dispositif, qui s'adaptent aux trous d'outillage du circuit imprimé. Cela garantit un positionnement de la carte avec une précision souvent supérieure à ± 0.002 pouce (0.05 mm).
Quels défauts les TIC peuvent-elles détecter ?
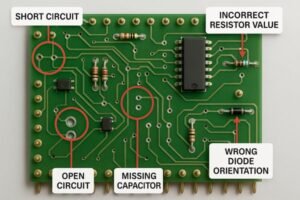
Un système de contrôle des composants (ICT) est extrêmement efficace pour détecter les défauts les plus courants survenant lors de l'assemblage de circuits imprimés. Outre la vérification des composants passifs, il contrôle le positionnement et la connexion des circuits intégrés en détectant les courts-circuits et les circuits ouverts sur leurs broches et en s'assurant de leur alimentation correcte. Bien qu'il ne réalise pas une validation fonctionnelle complète de la puce, il confirme la conformité du processus de fabrication.
| Type de défaut | Description | Exemple courant |
|---|---|---|
| Shorts | Une connexion électrique involontaire entre deux ou plusieurs réseaux. | Un pont de soudure entre deux broches adjacentes sur un circuit intégré. |
| Ouvre | Une rupture dans une connexion qui devrait être continue. | Un composant qui n'a pas été correctement soudé à son plot (une résistance « tombstone »). |
| Valeur du composant | Un composant passif (résistance, condensateur, inductance) est incorrect. | Une résistance de 1 kΩ a été placée là où une résistance de 10 kΩ aurait dû être. |
| Composant manquant | Un composant n'a pas été placé sur la carte par la machine pick-and-place. | Un ensemble de pads vides où devrait se trouver un condensateur de découplage. |
| Composant inversé | Un composant polarisé est installé à l’envers. | Une diode ou un condensateur électrolytique est mal orienté. |
Choisir le bon style de tête de broche Pogo
Toutes les broches Pogo ne sont pas identiques. Le type de tête ou de pointe est choisi en fonction de l'objet à contacter afin de garantir une connexion électrique optimale.
| Style de tête | Meilleur cas d'utilisation | Raisonnement |
|---|---|---|
| Dentelé (Couronne) | Pastilles de test standard, vias | Les pointes acérées coupent les résidus de flux et les oxydes pour une connexion fiable. |
| Lance (pointue) | Fils traversants, petits plots | Idéal pour un ciblage précis mais peut être agressif et laisser une marque. |
| Tête plate | Broches du connecteur, tampons plats propres | Répartit la pression uniformément pour éviter d'endommager les surfaces délicates. |
| En coupe | Broches/fils de composants ronds | Se centre sur le câble pour assurer une connexion sécurisée. |
Quelles sont les directives de conception pour la création de points de test sur un PCB ?
Vous ne savez pas comment concevoir correctement les points de test sur votre circuit imprimé ? Des points de test mal conçus peuvent être inaccessibles ou peu fiables, rendant votre carte intestable, obligeant à une refonte coûteuse et retardant l'ensemble de votre calendrier de production.
Une conception efficace des points de test implique la création de pastilles accessibles, suffisamment grandes et bien espacées. En règle générale, il est conseillé de réaliser des pastilles d'au moins 0.035 pouce (0.89 mm) de diamètre et de maintenir un espacement centre à centre d'au moins 0.100 pouce (2.54 mm) pour garantir un contact fiable avec les sondes de test standard.
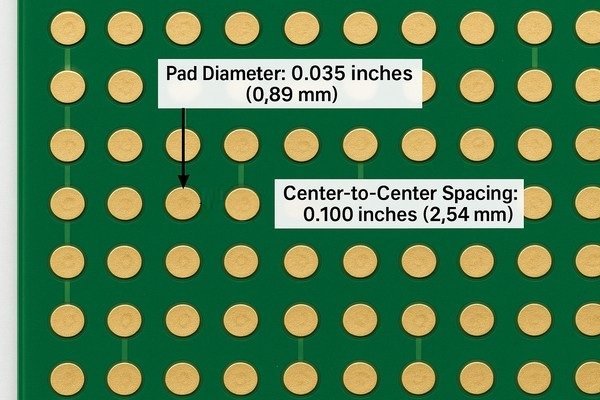
Intégrer la testabilité dès le départ est bien plus efficace que de tenter de l'ajouter ultérieurement. Voici les principales directives que je suis, alignées sur les meilleures pratiques du secteur, comme celles des normes IPC.
Règles clés de conception pour les tests (DFT)
| Ligne directrice | Recommandation | Raisonnement |
|---|---|---|
| Taille du point de test | Diamètre minimum de 0.035" (0.89 mm), idéalement de 0.040" (1.02 mm). | Fournit une cible suffisamment grande pour la broche pogo, tenant compte des tolérances de fabrication du PCB et du montage. |
| Espacement des points de test | Minimum 0.050" (1.27 mm), idéalement > 0.100" (2.54 mm) de centre à centre. | Empêche les courts-circuits entre les sondes adjacentes et permet l'utilisation de sondes standard plus robustes et moins chères. |
| Forme | Les tampons carrés sont préférés aux tampons ronds. | Un tampon carré offre environ 27 % de surface en plus qu'un tampon rond de même largeur, ce qui augmente les chances d'une connexion solide. |
| Lieu | Placez tous les points de test sur un côté du PCB (généralement le bas). | Cela simplifie la conception du dispositif de test, le rendant ainsi considérablement moins cher et plus rapide à construire. Les dispositifs double face sont complexes et coûteux. |
Le livrable critique : le rapport sur les points de test
En plus de vos fichiers Gerber et de votre nomenclature, vous devez fournir un rapport de points de test à votre fabricant de montages. Il s'agit d'un simple fichier texte, souvent appelé fichier centroïde ou fichier XY, qui répertorie les coordonnées exactes de chaque point de test. Chaque ligne doit contenir le nom du réseau, les coordonnées X, Y et le côté de la carte. Ce fichier est utilisé par les concepteurs de montages pour programmer leurs perceuses de haute précision afin de créer la plaque de sonde. Un rapport inexact entraînera un montage totalement inopérant.
Quelle est la taille et la forme recommandées pour un tampon de test ?
Choisir une taille ou une forme inadaptée pour les pastilles de test peut sembler un détail mineur, mais c'est loin d'être le cas. Si les pastilles sont trop petites, les sondes de test ne les positionneront pas correctement, ce qui entraînera de faux positifs. Cela représente une perte de temps considérable sur la chaîne de production, les opérateurs devant tester et corriger des cartes parfaitement fonctionnelles.
La taille recommandée pour une pastille de test fiable est de 0.040 mm (1.0 pouce) de diamètre. La forme idéale est carrée, car elle offre une zone cible plus grande qu'une pastille circulaire de même dimension, améliorant ainsi la fiabilité de la connexion sonde-pastille.
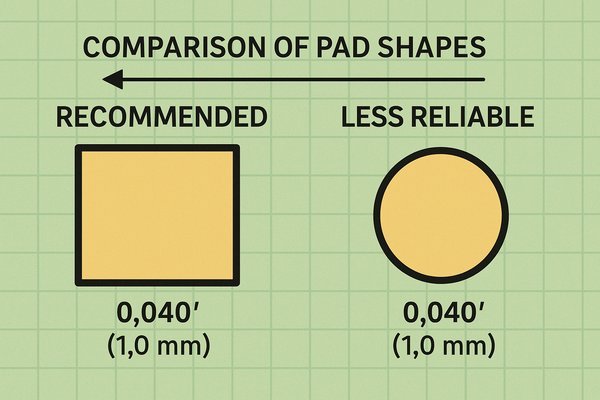
Examinons de plus près les raisons qui justifient ces recommandations.
Pourquoi la taille du tampon de test est importante : créer une marge d'erreur
Un tampon de 0.040 pouce (1.0 mm) est une cible robuste et sûre qui tient compte des légères variations réelles d'alignement des tolérances de fabrication du PCB, du montage et des broches pogo.
Conception de pastilles de test : NSMD vs. SMD
Un détail crucial est de savoir si la pastille est à masque de soudure non protégé (NSMD) ou à masque de soudure protégé (SMD). Pour les points de test, utilisez toujours des pastilles NSMD. Cela signifie que l'ouverture du masque de soudure est plus grande que la pastille de cuivre elle-même. Cette technique est préférable car la gravure du cuivre est beaucoup plus précise que l'application du masque de soudure, ce qui permet d'obtenir une cible de taille et de position plus constantes pour la sonde.
| Fonctionnalité | Masque de soudure non défini (NSMD) – Favoris | Définition du masque de soudure (CMS) – Éviter les |
|---|---|---|
| Définition | L'ouverture du masque de soudure est plus grande que le tampon en cuivre. | Le tampon en cuivre est plus grand que l'ouverture du masque de soudure. |
| Contrôle de la taille | La taille du tampon est définie par le processus de gravure du cuivre étroitement contrôlé. | La taille du tampon est définie par le processus d'application du masque de soudure moins précis. |
| Bénéfice | Fournit une cible cohérente et fiable pour la sonde de test. | La taille du tampon peut varier, ce qui entraîne un contact incohérent de la sonde. |
L'importance de la finition de la surface du tampon d'essai
Enfin, assurez-vous toujours que vos pastilles de test sont finies avec une surface soudable, comme HASL (Hot Air Solder Leveling) 1 ou ENIG (Electroless Nickel Immersion Gold) 2 . Une finition OSP (Organic Solderability Preservative) 3 peut s'oxyder, créant une surface de contact à haute résistance qui conduit à des échecs de test intermittents.
Comment le placement des composants affecte-t-il les tests sur lit de clous ?
Avez-vous déjà placé un composant haut juste à côté d'un point de test critique ? Cet oubli courant peut bloquer complètement une sonde de test, rendant le nœud intestable. Il en résulte une lacune dans la couverture de test, obligeant à effectuer des tests manuels, voire à relancer la carte.
Le positionnement des composants est crucial pour les tests de résistance par points de test, car les composants hauts peuvent obstruer les sondes. Il est essentiel de maintenir un dégagement minimal, généralement de 2.54 mm (0.100 pouce), entre le bord d'un point de test et le corps de tout composant adjacent.
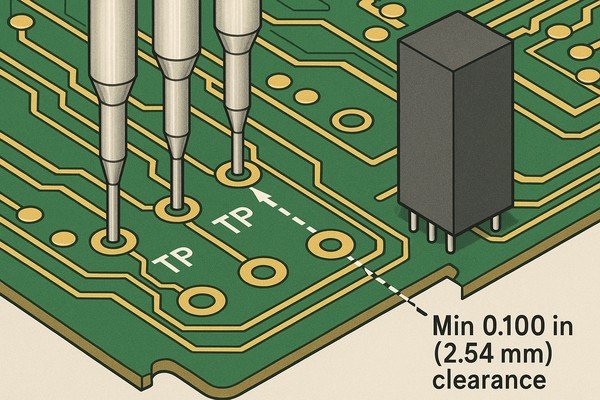
Un dispositif de test fonctionne en trois dimensions. Il nécessite de l'espace non seulement pour la pointe de la sonde, mais aussi pour l'ensemble du corps de la sonde et son boîtier.
Le défi 3D du dégagement des composants lors des tests
| Règle | Ligne directrice | Raisonnement |
|---|---|---|
| Dégagement standard | Maintenir 0.100 "(2.54mm) espace entre un point de test et des composants jusqu'à 0.25" (6.35 mm) de hauteur. | Offre suffisamment d'espace pour le corps de la sonde et le boîtier sans obstruction physique. |
| Dégagement basé sur la hauteur | Pour les composants de plus de 0.25 po, ajoutez un espace supplémentaire. Une règle empirique consiste à ajouter 0.020 "(0.5mm) de dégagement pour chaque 0.100 "(2.54mm) de la hauteur du composant. | Les composants plus hauts projettent une « ombre » plus grande, ce qui nécessite de placer la sonde plus loin pour s'approcher de la cible verticalement. |
| Espace libre des trous d'outillage | Conserver une zone sans composant d'au moins 0.200 "(5.08mm) diamètre autour de tous les trous d'outillage. | Cette zone est nécessaire pour que les broches d'alignement mécanique du dispositif puissent s'engager sans être bloquées. |
Le rôle crucial des trous d'outillage pour l'alignement des fixations
Prévoyez au moins deux, voire trois, trous de guidage non métallisés en diagonale sur la carte. Ils serviront à aligner parfaitement le circuit imprimé dans le gabarit. Veillez à laisser une zone dégagée autour de ces trous afin que les broches d'alignement du gabarit puissent s'y engager sans être obstruées.
Les vias peuvent-ils être utilisés comme points de test pour les tests en circuit ?
Vous manquez d'espace sur un circuit imprimé dense pour des pastilles de test dédiées ? Ce problème courant peut laisser des réseaux critiques non testés, créant ainsi un angle mort dans votre contrôle qualité et risquant des pannes sur le terrain.
Oui, les vias peuvent tout à fait servir de points de test pour les tests en circuit, et c'est une pratique très courante. Cependant, leur conception doit être correcte : le via ne doit pas être recouvert de masque de soudure (« tented ») et son trou de perçage doit être suffisamment petit pour offrir une surface solide à la sonde.
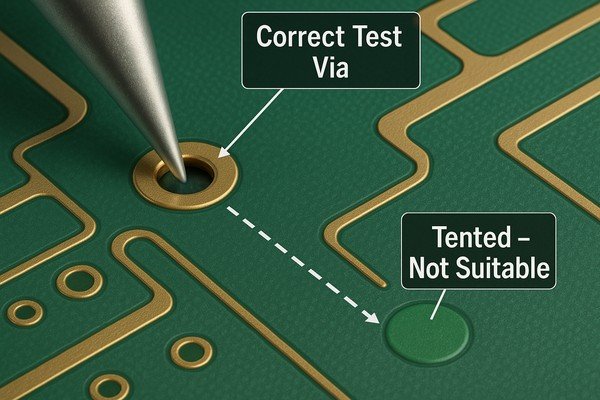
L'utilisation de vias comme points de test est un excellent moyen d'économiser de l'espace, mais vous devez le prévoir dans votre conception et être conscient des risques.
Concevoir un « via testable »
| Bon point de test via | Mauvais point de test via | Pourquoi ça compte |
|---|---|---|
| Ouverture du masque de soudure est au moins de la taille du pad via. | Tenté via (recouvert de masque de soudure). | La sonde doit être en contact avec une surface métallique. Le masque de soudure est un isolant et bloquera complètement la connexion. |
| La taille du trou est petite, généralement ≤ 0.020" (0.5 mm). | Grande taille de trou par rapport au pad. | Un grand trou ne permet pas à la sonde d'appuyer contre quoi que ce soit. La pointe de la sonde risque de se coincer ou d'entrer en contact avec la fine bague annulaire. |
| La taille du pad est suffisante, idéalement adapté à un tampon de test dédié (~0.040"). | La taille du tampon est minimale (juste un anneau). | Un tampon plus grand offre une meilleure cible pour la sonde, augmentant ainsi la fiabilité de la connexion. |
Risques associés au sondage des vias
Bien qu'utile, le sondage des vias n'est pas sans risque. Il s'agit d'un compromis entre accessibilité et dommages potentiels.
| Type de risque | Description | Stratégie d'atténuation |
|---|---|---|
| Stress mécanique | Une sonde pointue à haute pression peut fracturer le corps plaqué du via, créant un circuit ouvert qui peut n'apparaître que comme une défaillance sur le terrain plus tard. | Utilisez des sondes à basse pression si possible. Évitez d'utiliser des vias comme points de test pour les réseaux structurellement critiques ou sujets aux vibrations. |
| L'intégrité du signal | Le sondage d'une via sur une paire différentielle à grande vitesse peut introduire une discontinuité d'impédance, affectant potentiellement les résultats des tests à haute fréquence. | Pour les lignes critiques à haut débit (> 1 Gbit/s), utilisez des pastilles de test dédiées placées sur des tronçons courts de la trace principale plutôt que de sonder directement la via. |
Quelles sont les différences entre les tests en circuit (ICT) et les tests à sonde volante ?
Vous devez tester vos prototypes, mais le coût et le délai de réalisation d'un banc d'essai complet sont prohibitifs. Vous vous demandez alors s'il existe une meilleure solution pour obtenir la couverture de test nécessaire sans un investissement initial aussi important.
La principale différence réside dans le fait que les tests en circuit (ICT) utilisent un dispositif personnalisé à lit de clous haute densité pour tester tous les points simultanément, ce qui les rend extrêmement rapides pour la production en grande série. Les tests à sondes volantes (FPT) utilisent quant à eux 2 à 6 sondes robotisées qui se déplacent séquentiellement vers les points de test, sans dispositif personnalisé, ce qui les rend idéaux pour les prototypes et les petites séries.
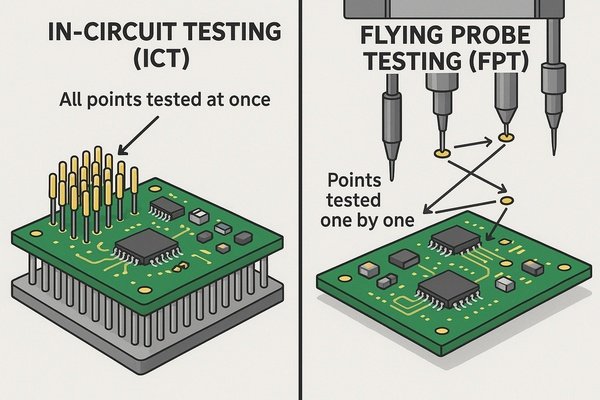
Choisir entre les tests ICT et les tests par sonde volante est une décision critique qui dépend de votre volume de production, de votre budget et de vos besoins en matière de délai de mise sur le marché.
Comparaison directe : ICT vs. Flying Probe
| Fonctionnalité | Essais en circuit (ICT) | Essais de sonde volante (FPT) |
|---|---|---|
| Méthodologie | Contact simultané à l'aide d'un dispositif de fixation à lit de clous personnalisé. | Contact séquentiel à l'aide de sondes robotisées. |
| Speed | Extrêmement rapide. Généralement secondes 5-10 par planche. | Beaucoup plus lent. Généralement 1-5 minutes par planche. |
| Coût initial | Très élevé. Un luminaire sur mesure peut coûter 5,000 $ - 50,000 $ et plus. | Très lent. Aucun coût de montage personnalisé, seulement du temps de programmation. |
| Souplesse | Inflexible. Toute modification de la configuration du circuit imprimé nécessite une modification coûteuse du dispositif. | Extrêmement flexible. Une modification de mise en page ne nécessite qu'une mise à jour logicielle. |
| Test de mise sous tension | Excellent. Permet de mettre la carte sous tension en toute sécurité et d'effectuer des contrôles fonctionnels de base. | Limité. Permet d'effectuer certains tests de mise à niveau, mais c'est plus complexe et plus risqué. |
| Meilleur cas d'utilisation | Production à grande échelle (> 5,000 XNUMX unités) avec une conception stable. | Prototypage et production en petite série (<1,000 XNUMX unités). |
Utilisation d'une stratégie de test hybride pour le développement de produits
Utilisez le FPT pour les premiers prototypes (EVT, DVT) afin d'obtenir un retour d'expérience détaillé et d'apporter rapidement des modifications à la conception. Une fois la conception stabilisée et la production en série (PVT), investissez dans le dispositif ICT. Cette approche en deux étapes vous offre flexibilité en amont et rapidité par la suite.
Quelles sont les implications financières de l’utilisation d’un dispositif de test à pas fin ?
La densité de votre circuit imprimé est telle que vous êtes contraint d'utiliser des points de test espacés de moins de 100 mils. Cette décision semble inévitable, mais vous ignorez les coûts cachés qui peuvent rapidement faire exploser le budget de votre projet.
L'utilisation d'un montage de test à pas fin (< 100 mil) augmente considérablement les coûts. Un montage à pas de 50 mil peut coûter de deux à cinq fois plus cher qu'un montage standard de 2 mil en raison de sondes plus coûteuses, d'une fabrication de plus grande précision, d'un câblage complexe et de besoins de maintenance accrus.
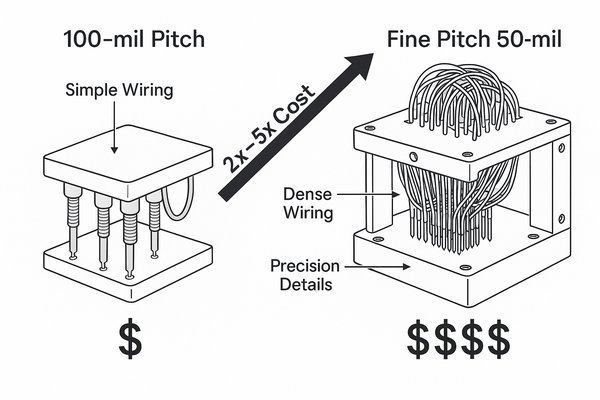
Lorsque vous passez à des hauteurs plus fines, plusieurs facteurs contribuent à une forte augmentation des coûts.
Détail des coûts des luminaires à pas fin
| Facteur de coût | Pas standard (100 mil) | Pas fin (50 mil) | Pourquoi cette augmentation ? |
|---|---|---|---|
| Sondes de test | Environ 0.50 $ à 1.00 $ par épingle | Environ 2.00 $ – 5.00 $ et plus par épingle | Les sondes plus fines nécessitent des matériaux plus exotiques et une fabrication de précision pour maintenir la force du ressort dans un format plus petit. |
| Fabrication de luminaires | Les tolérances de perçage CNC standard sont suffisantes. | Nécessite un perçage de haute précision (souvent au laser), un processus plus coûteux. | La tolérance aux erreurs est bien plus faible. Un léger désalignement peut entraîner des défaillances sur une grille de 50 mils. |
| Câblage | Souvent réalisé avec des machines d'enroulement de fils automatisées. | Nécessite presque toujours des connexions manuelles, câblées à la main, ce qui demande beaucoup de travail. | La densité des broches rend le câblage automatisé impossible. |
| Entretien | Les sondes sont robustes et durent entre 500 1 et XNUMX million de cycles. | Les sondes sont plus fragiles, sujettes à la flexion et s'usent plus rapidement, ce qui entraîne des coûts de maintenance et des temps d'arrêt plus élevés. | Leur taille physique plus petite les rend moins stables mécaniquement. |
Le coût caché : le débogage des appareils à pas fin
Lorsqu'un appareil à pas fin rencontre un problème, comme un fil interne cassé ou une broche défectueuse, le dépannage est un véritable cauchemar. La densité rend l'accès, le diagnostic et la réparation extrêmement difficiles, ce qui entraîne des arrêts de production prolongés, parfois plus coûteux que l'appareil lui-même.
Comment puis-je garantir que la conception de mon PCB est optimisée pour la fabrication et les tests ?
Vous avez finalisé une conception brillante, mais si sa fabrication ou ses tests s'avèrent impossibles, elle est vouée à l'échec dès sa conception. Nombre d'ingénieurs se concentrent uniquement sur la fonctionnalité, pour ensuite se heurter à des retards considérables et à des dépassements de coûts importants une fois le produit mis en production.
Pour optimiser un PCB pour la fabrication et les tests (DFM/DFT), vous devez impliquer votre partenaire de fabrication dès le début, respecter ses capacités spécifiques, établir des règles claires de placement des composants et mettre en œuvre une stratégie complète de points de test dès le début du processus de conception.
Optimiser sa conception est un état d'esprit qui concilie objectifs de conception et réalités de production. Les projets les plus réussis ont toujours été ceux où nous avons traité notre sous-traitant comme un partenaire, et non comme un simple fournisseur.
Étape 1 : Communiquez tôt et souvent avec votre fabricant
Avant même de finaliser votre sélection de composants, discutez avec le fabricant concerné. Demandez-lui ses directives DFM et concevez-le en fonction de ses besoins, et non du strict minimum. Discutez avec lui de l'empilement de vos couches afin de vous assurer que les matériaux sont facilement disponibles.
Étape 2 : Mettre en œuvre les principes de conception pour l'assemblage (DFA)
Regroupez les composants similaires avec la même orientation pour accélérer la machine de placement. Assurez un espacement adéquat entre les composants pour les retouches. Placez au moins trois repères sur votre carte pour l'alignement de la machine. Pensez également à la panélisation. Si votre carte fait partie d'un panneau plus grand, assurez-vous que les trous d'outillage et les repères sont placés sur le cadre du panneau (ou « rails de rupture ») pour permettre sa manipulation par les machines d'assemblage et de test.
Étape 3 : Intégrer une stratégie complète de conception pour les tests (DFT)
Visez une couverture de 100 % des points de test, avec un point de test pour chaque filet. Suivez les instructions concernant la taille, l'espacement et le dégagement des plots. Placez tous les points de test sur un seul côté de la carte. Fournissez un rapport détaillé des points de test avec vos fichiers Gerber.
Quelles sont les causes courantes d’échec des tests sur lit de clous ?
Vous avez conçu votre carte, construit votre banc d'essai et lancé la production, mais vous rencontrez maintenant des échecs de test sporadiques. Ces problèmes « fantômes » sont frustrants, nuisent à votre rendement de production et peuvent être extrêmement difficiles à diagnostiquer.
Les défaillances courantes dans les tests sur lit de clous sont souvent causées par un mauvais contact entre la sonde et le point de test en raison d'une contamination ou d'un mauvais alignement, d'une flexion de la carte due à un support insuffisant, de l'usure du dispositif et d'événements de décharge électrostatique (ESD).
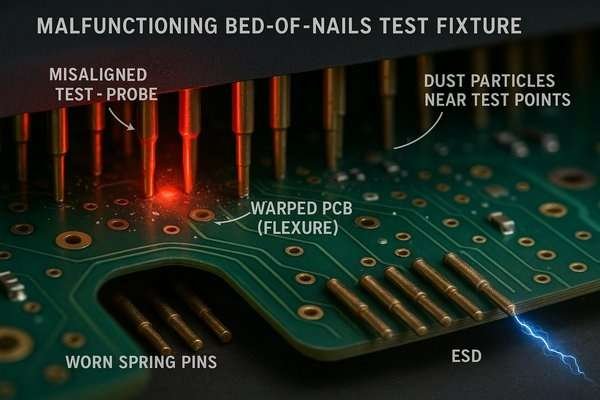
Lorsqu'une carte électronique présente une défaillance en matière de contrôle des performances (ICT), le processus de test est tout aussi susceptible d'être à l'origine du problème que la carte elle-même. Vous trouverez ci-dessous les principales causes de défaillance que j'ai rencontrées, suivies d'un tableau récapitulatif.
Cause de défaillance 1 : mauvais contact de la sonde
Il s'agit de la principale cause de pannes intermittentes. La contamination par des résidus de flux, de la poussière ou des huiles sur les points de test du circuit imprimé peut créer une couche isolante. Les pointes des broches pogo peuvent également accumuler ces débris, créant des connexions à haute résistance et provoquant de fausses pannes.
Cause de défaillance 2 : Flexion du circuit imprimé pendant le test
Si une forte concentration de sondes de test est présente sur une zone de la carte, sans support sur le côté opposé, la pression peut provoquer une flexion du circuit imprimé. Cette flexion peut provoquer des circuits ouverts au niveau des billes de soudure BGA (cratérisation des pastilles) ou même fissurer les condensateurs céramiques.
Cause de défaillance 3 : usure du dispositif et de la sonde au fil du temps
Les broches Pogo sont des pièces mécaniques à durée de vie limitée, généralement estimée entre 500,000 1,000,000 et XNUMX XNUMX XNUMX de cycles. Avec le temps, le ressort interne s'affaiblit, réduisant la force de contact. Les pointes peuvent également s'émousser ou se tordre, notamment sur les fixations à pas fin.
Cause de défaillance 4 : Dégâts causés par une décharge électrostatique (ESD)
Il s'agit d'un tueur silencieux. Une décharge statique de l'appareil vers le circuit imprimé peut détruire instantanément les composants sensibles. La cause est souvent un choix de matériaux inapproprié pour les composants de l'appareil ou une mise à la terre inadéquate de l'appareil et de l'opérateur.
Cause d'échec 5 : Tolérances incorrectes du programme de test
Il s'agit d'un problème logiciel, et non matériel. Le programme de test recherche peut-être une valeur de résistance de 1000 1 Ω ± 5 %, mais les résistances de la carte sont spécifiées à ± XNUMX %. Cette tolérance trop stricte entraînera la défaillance de cartes en parfait état.
| Mode de défaillance | Causes communes | Solution / Prévention |
|---|---|---|
| Mauvais contact de la sonde | Contamination (flux, poussière), tampons oxydés, force de sonde insuffisante. | Mettre en place un programme de nettoyage régulier des sondes. Utiliser des sondes à pointe crantée. Veiller à la bonne finition de la surface de la carte (ENIG/HASL). |
| Flexion du PCB | Répartition inégale de la sonde, support de carte insuffisant dans le montage. | Répartissez uniformément les points de test. Collaborez avec le concepteur du dispositif pour ajouter des supports en face des zones de sonde à haute densité. |
| Usure du dispositif/de la sonde | Sondes dépassant leur cycle de vie nominal (500 1 à XNUMX million de cycles), sondes pliées ou endommagées. | Suivez le nombre de cycles de l'appareil. Mettez en place un programme de maintenance préventive pour remplacer les sondes usées. |
| Décharge électrostatique (ESD) | Matériaux de fixation inappropriés (plastiques générateurs d'électricité statique), mauvaise mise à la terre. | Construisez le dispositif avec des matériaux résistants aux décharges électrostatiques. Assurez-vous que le dispositif et l'opérateur sont correctement reliés à la terre de la station de test en permanence. |
| Tolérances de test incorrectes | Les limites de test du logiciel sont plus strictes que les spécifications réelles du composant. | Examinez les limites de test pour vous assurer qu’elles tiennent compte des tolérances spécifiées de tous les composants de la carte. |
Conclusion
Maîtriser les normes de test sur lit de clous n'est pas un simple exercice théorique ; c'est une compétence fondamentale pour tout ingénieur matériel. Du choix du pas au placement des composants, chaque décision a un impact sur la fabricabilité, le coût et la fiabilité.
-
Découvrez comment la technologie HASL améliore la fiabilité des pastilles de test des circuits imprimés, prévient l'oxydation et assure un contact électrique constant pendant les tests.
-
Découvrez pourquoi la finition ENIG est un choix de premier ordre pour les pastilles de test des circuits imprimés : elle offre des contacts fiables à faible résistance et une durabilité supérieure à celle des autres finitions.
-
Découvrez le fonctionnement de l'OSP, ses avantages et ses inconvénients, et pourquoi il peut affecter la fiabilité des pastilles de test lors de l'assemblage et du test des circuits imprimés.