Votre assemblage de circuit imprimé vient de tomber en panne. Trouver la cause du problème est crucial, mais sonder manuellement une carte dense est lent et frustrant. Vous avez besoin d'un moyen rapide et fiable pour identifier les défauts de fabrication avant qu'ils ne compromettent votre projet.
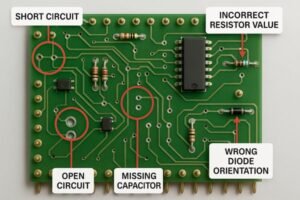
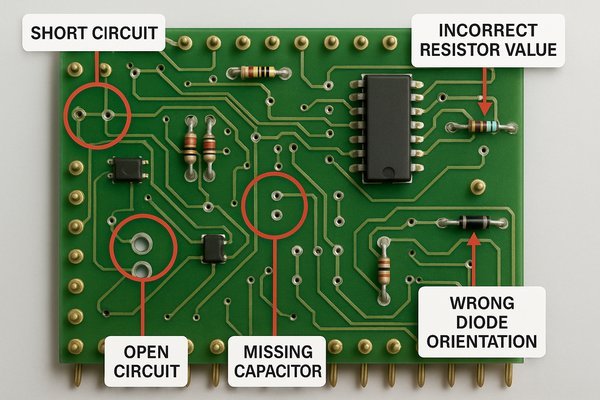
Le test en circuit (ICT) est un test automatisé qui vérifie la présence de défauts de fabrication sur un circuit imprimé. Il utilise un dispositif à clous pour accéder aux nœuds individuels et détecter les courts-circuits, les circuits ouverts, les valeurs incorrectes des composants (résistance, capacité), les composants manquants et l'orientation incorrecte des composants polarisés comme les diodes et les condensateurs électrolytiques.
En tant qu'ingénieur matériel, j'ai constaté que les tests d'intégration continue (TIC) permettent de sauver des projets en détectant les défauts dès leur apparition. C'est un outil puissant, mais pas une solution miracle. Comprendre précisément ses capacités et ses limites est essentiel pour l'utiliser efficacement. Cet article vous présentera en détail les TIC, de leurs principaux avantages à leur comparaison avec d'autres méthodes, afin de vous aider à optimiser votre stratégie de test.
Quels sont les principaux avantages et inconvénients des TIC ?
Vous devez tester rapidement des milliers de cartes, mais les tests fonctionnels sont trop lents et coûteux pour une production en grande série. Comment garantir la qualité sans créer de goulot d'étranglement majeur ni augmenter les coûts ?
Le principal avantage de l'ICT réside dans sa rapidité et sa couverture élevée des défauts de fabrication, ce qui le rend idéal pour la production de masse. Ses principaux inconvénients sont le coût initial élevé de création d'un dispositif de test personnalisé et le manque d'accès aux tests sur des cartes de plus en plus denses.
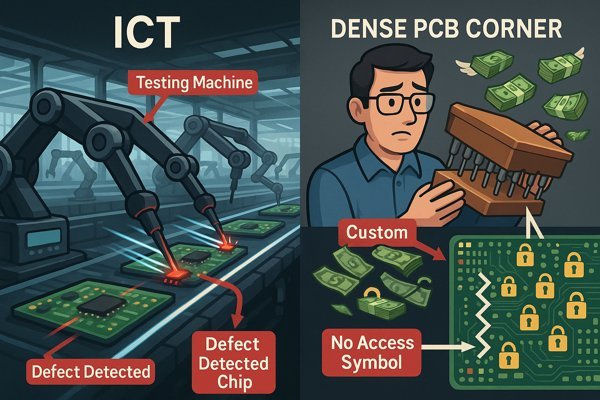
J'ai largement utilisé les tests en temps réel (TIC) sur des projets d'envergure, comme le clavier Tuxedo chez Honeywell. L'investissement initial dans le banc d'essai, qui peut varier de quelques milliers de dollars à plus de 20 000 $, était conséquent. Cependant, le test lui-même ne prend que 30 à 60 secondes par carte, contre 5 à 10 minutes pour un test fonctionnel complet. Lorsqu'on produit des milliers d'unités, ce gain de temps est considérable et assure un retour sur investissement évident. Le problème, c'est que sans un accès aisé aux points de test dès la conception, l'efficacité des TIC chute drastiquement.
Analyse des avantages et des inconvénients des TIC
Les TIC constituent un outil stratégique dont l'investissement initial élevé est justifié par des coûts unitaires de test plus faibles à grande échelle. Leur valeur est directement liée au volume de production.
Principaux avantages des tests en circuit
- Haut débit: Avec des temps de test de 30 à 60 secondes, une machine ICT peut traiter 400 à 800 cartes en 8 heures. Cette cadence est essentielle pour suivre la cadence des lignes d'assemblage CMS modernes à haut volume.
- Couverture complète des pannes : ICT excelle dans la détection des défauts de fabrication les plus courants : courts-circuits, circuits ouverts, pièces incorrectes, pièces manquantes et pièces inversées. Il couvre généralement ces défauts structurels (90 % à 98 %) et garantit ainsi un assemblage correct de la carte.
- Diagnostics simples et exploitables : En cas de défaillance d'une carte, le système ICT affiche un message d'erreur clair et précis (par exemple, « Court-circuit entre les bornes R1-1 et C5-2 »). Cela permet à un technicien junior d'effectuer le diagnostic et la réparation, libérant ainsi les ingénieurs expérimentés pour des tâches plus complexes.
Principaux inconvénients des tests en circuit
- Coût initial élevé et manque de flexibilité : Le dispositif sur mesure de fixation des composants est le principal obstacle. Son coût dépend du nombre de nœuds et de la complexité de la carte, et varie de $5,000 pour un luminaire simple et unilatéral à plus de $25,000 Pour un dispositif complexe à double face comportant des milliers de sondes. Toute modification de configuration, même mineure, déplaçant un point de test, nécessite une modification coûteuse du dispositif, voire la construction d'un nouveau dispositif.
- Nécessite une conception rigoureuse pour les tests (DFT) : La carte doit être conçue pour être testable dès le départ. Cela implique l'ajout de centaines de pastilles de test non fonctionnelles, ce qui consomme un espace précieux sur la carte. Sur les conceptions denses et à espace restreint, cela peut représenter un défi majeur.
- Aveugle aux problèmes fonctionnels et de performance : ICT confirme que le conseil d'administration était construit c'est vrai, pas que ça fonctionne-t-il ? Exactement. Cela ne permettra pas de détecter les bugs du firmware, les problèmes de synchronisation du signal ni les défaillances de composants sous charge opérationnelle.
L'alternative aux prototypes : les tests de sondes volantes
Pour le prototypage et la production en petites séries, un testeur à sondes mobiles est une excellente alternative. Il utilise 4 à 8 sondes robotisées qui se déplacent sur la carte pour tester différents points de manière programmée. Ses avantages incluent l'absence de montage spécifique, ce qui le rend très flexible et économique pour les petits lots (< 500 unités). Son principal inconvénient est sa lenteur, avec des temps de test de 5 à 15 minutes par carte, le rendant inadapté à la production de masse.
| Fonctionnalité | Testeur de sonde volante | Testeur en circuit (ICT) |
|---|---|---|
| Meilleur cas d'utilisation | Prototypes, faible volume (\(<500 \text{ unités}\)) | Production à haut volume (\(>1000 \text{ unités}\)) |
| Coût de l'installation | Aucun | Élevé (5,000 25,000 $ – XNUMX XNUMX $ et plus) |
| Vitesse par planche | Lent (5-15 minutes) | Rapide (30-60 seconde) |
| Temps d'installation | Rapide (heures) | Lent (semaines, pour la fabrication des luminaires) |
Quels défauts sont indétectables par les TIC ?
Vos cartes réussissent les tests ICT, mais vous constatez toujours des défaillances sur le terrain. Les clients signalent des problèmes que vos tests de fabrication auraient dû détecter, ce qui engendre des retours coûteux et nuit à votre réputation. Quel test manque-t-il ?
L'ICT ne peut détecter les défauts fonctionnels ou de performance. Cela inclut les problèmes de synchronisation, les bugs du micrologiciel, les problèmes d'intégrité de l'alimentation sous charge, les problèmes d'intégrité du signal comme la diaphonie et les défauts intermittents qui n'apparaissent que dans des conditions thermiques ou de fonctionnement spécifiques. Il ignore également les composants non électriques.
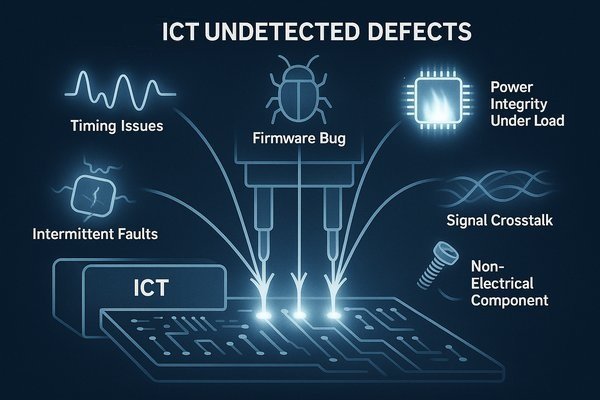
Au début de ma carrière, j'ai travaillé sur une carte qui réussissait systématiquement les tests ICT, mais qui présentait des défaillances intermittentes sur le terrain. Le problème résidait dans un défaut d'intégrité du signal : une diaphonie entre deux pistes à haute vitesse, qui ne provoquait d'erreurs que lorsque le système fonctionnait à pleine fréquence d'horloge. Le test ICT alimente la carte, mais ne la fait pas fonctionner à pleine vitesse ; il n'a donc jamais détecté le problème. Il a confirmé que toutes les résistances avaient la valeur correcte et qu'aucun court-circuit n'était présent, mais il n'a pas pu identifier le défaut de conception. Cette expérience m'a appris que le test ICT est un test structurel, et non fonctionnel.
Examen des angles morts des tests en circuit
ICT effectue un contrôle statique, en courant continu ou en courant alternatif basse fréquence des composants et des connexions de la carte. Il ne simule pas l'environnement de fonctionnement réel de la carte. Cette différence fondamentale est à l'origine de ses limitations.
Angle mort 1 : Défaillances fonctionnelles et paramétriques
L'ICT teste les composants de manière isolée. Il ne peut pas vérifier qu'un convertisseur numérique-analogique (CNA) produit la tension analogique correcte lorsqu'un code numérique spécifique lui est transmis par le microcontrôleur. Il peut confirmer la connexion d'un cristal de 32.768 kHz, mais il ne peut pas mesurer sa précision en fréquence (par exemple, 20 parties par million) ni sa stabilité en température.
Angle mort 2 : Défauts de vitesse et d'intégrité du signal
Le test ignore les problèmes d'intégrité du signal analogique, tels que les dépassements, les sous-dépassements et les rebonds de masse sur les lignes numériques haut débit. Ces défauts peuvent entraîner une corruption intermittente des données que seul un oscilloscope haut débit ou un test fonctionnel peut détecter.
Angle mort 3 : Problèmes d'intégrité de l'alimentation sous charge
Le test vérifiera qu'un rail d'alimentation de 3.3 V n'est pas court-circuité à la terre. Il ne détectera pas une chute de tension ou une ondulation excessive sur ce même rail lorsqu'un composant à courant élevé, comme un processeur, passe d'un état de repos à un état de pleine charge.
Angle mort 4 : Défauts physiques et intermittents cachés
Bien que l'ICT puisse détecter une broche BGA complètement ouverte ou en court-circuit (si elle est connectée à un point de test), il ne peut pas détecter les défauts subtils mais critiques tels que les vides, les microfissures ou les défauts de type « tête dans l'oreiller ». Une carte peut également comporter un composant dont la défaillance ne se produit qu'au-dessus de 50 °C, un problème invisible pour un IC standard réalisé à température ambiante.
Le tableau ci-dessous résume ces angles morts et les outils appropriés pour les trouver.
| Catégorie de défaut | Exemples spécifiques | Méthode de test recommandée pour le détecter |
|---|---|---|
| Défaillances fonctionnelles | Bugs du micrologiciel, interaction incorrecte des composants, mauvaise logique | Test fonctionnel (FCT) |
| Problèmes d'intégrité du signal | Diaphonie, dépassement, inadéquation d'impédance, rebond de masse | FCT avec un oscilloscope, analyse SI |
| Défauts de soudure cachés | Vides BGA, « tête dans l'oreiller », soudure insuffisante | Inspection automatisée aux rayons X (AXI) |
| Défauts intermittents | Défauts qui apparaissent avec la chaleur, le froid ou les vibrations | FCT en chambre environnementale (HASS) |
Les TIC peuvent-elles tester des composants numériques et programmés ?
Vous disposez d'une carte complexe avec microcontrôleurs et FPGA. Vous savez que les TIC sont idéales pour vérifier les résistances et les condensateurs, mais peuvent-elles vérifier que ces composants numériques complexes sont correctement soudés et fonctionnent ?
Oui, l'ICT peut tester les composants numériques et programmés, mais de façon limitée. Elle effectue principalement des tests de logique numérique statique pour détecter les défauts de soudure (circuits ouverts/courts-circuits) sur les broches du composant et peut être utilisée pour programmer des dispositifs vierges comme la mémoire flash ou les microcontrôleurs.
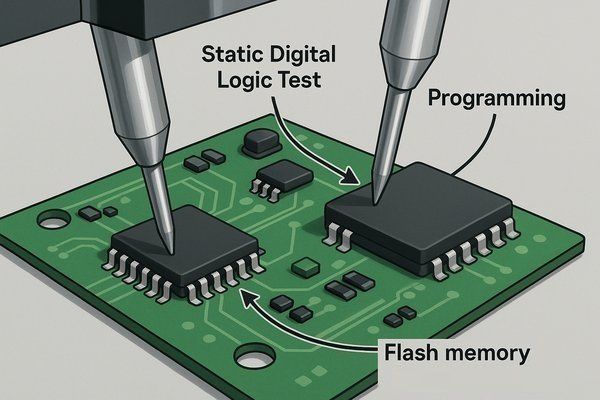
Sur le clavier Tuxedo, nous avons utilisé l'ICT non seulement pour détecter les défauts de fabrication, mais aussi comme première étape de notre processus de programmation et de configuration. Le dispositif ICT vérifiait d'abord la conformité de tout le matériel. Si cette vérification était concluante, il utilisait ensuite les mêmes points de test pour flasher le chargeur de démarrage initial sur le microcontrôleur principal via son interface JTAG ou SWD. Cette étape combinée s'est avérée extrêmement efficace. Elle nous a évité d'avoir une station de programmation séparée et nous a permis de ne pas perdre de temps à essayer de programmer une carte présentant un défaut matériel.
Comment les TIC testent et programment des composants complexes
Tester des circuits intégrés numériques avec les TIC va au-delà de simples mesures de valeur. Cela implique des tests sous tension pour vérifier la connectivité au niveau des broches et intègre souvent une programmation pour optimiser le flux de fabrication.
Comment les TIC effectuent des tests logiques et vectoriels numériques
Il s'agit d'un test statique à basse vitesse permettant de vérifier le bon fonctionnement et la connexion du circuit intégré numérique. Le testeur utilise un fichier vectoriel prédéfini pour stimuler les broches d'entrée du circuit intégré avec des signaux logiques (par exemple, 0 V pour l'état bas, 3.3 V pour l'état haut) et vérifie la réponse sur les broches de sortie. Ce processus vérifie la table de vérité du composant de manière basique, mais ne teste pas ses performances en courant alternatif ni ses caractéristiques de synchronisation.
Utiliser les TIC pour Programmation embarquée (ISP)1
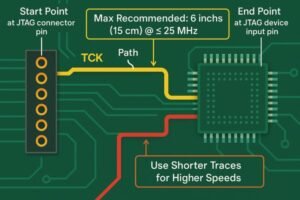
Cette fonctionnalité transforme l'ICT d'un simple testeur en une station de travail de production. Le dispositif ICT se connecte à l'interface de programmation du composant (JTAG, SWD, ICSP, SPI, etc.) pour charger le firmware une fois les tests structurels validés. Cette approche « test et programmation intégrés » est très efficace, même si la vitesse de programmation peut être inférieure à celle d'un programmateur multiple dédié.
Vérifications hors tension à l'aide de diodes de composants internes
Un test hors tension permet de détecter les courts-circuits et les circuits ouverts grâce aux diodes de protection ESD internes du circuit intégré. En polarisant les rails d'alimentation de la puce, le testeur peut vérifier l'intégrité de la connexion de chaque broche via ces diodes sans alimenter complètement le composant.
Ce tableau résume ces types de tests numériques :
| Type de test numérique TIC | Interet | Principales limites |
|---|---|---|
| Vérification des diodes non alimentées | Vérifie la continuité des broches et vérifie les courts-circuits sans alimenter le circuit intégré. | Impossible de détecter les défauts fonctionnels ou les broches ouvertes sur les sorties. |
| Test vectoriel motorisé | Vérifie les ouvertures, les courts-circuits et les fonctionnalités logiques de base (défauts bloqués). | Il ne s'agit pas d'un test à grande vitesse ; il ne vérifie pas les performances du courant alternatif/de la synchronisation. |
| Programmation embarquée (ISP) | Charge le micrologiciel, les chargeurs de démarrage ou les numéros de série sur des périphériques programmables. | Peut être plus lent que les programmeurs dédiés ; nécessite un accès aux tests. |
Comment l'ICT vérifie-t-il les valeurs des composants tels que la résistance et la capacité ?
Vous avez spécifié une résistance de précision de 10 kΩ dans votre schéma, mais une erreur sur la chaîne de montage pourrait en insérer une de 1 kΩ. Comment vous assurer que les valeurs des composants sont correctes sur chaque carte ?
ICT vérifie les valeurs des composants grâce à une technique appelée mesure « protégée ». Le testeur applique un courant (ou une tension) connu au composant testé et mesure la tension (ou le courant) résultant, puis calcule la valeur. La mesure de protection isole le composant des circuits parallèles.
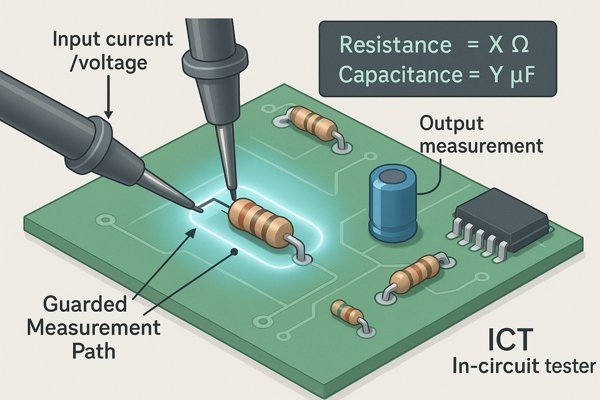
Je me souviens d'avoir débogué un circuit amplificateur dont le gain était complètement erroné. La carte avait passé le test ICT, ce qui était déroutant. Après quelques recherches, nous avons découvert que deux résistances étaient montées en parallèle, une configuration que le programme de test ICT n'avait pas correctement prise en compte. Le testeur mesurait la résistance totale du circuit parallèle, qui était pourtant dans la tolérance de la résistance cible. Cela nous a appris l'importance d'un programme de test bien conçu. Une simple mesure ne suffit pas ; il faut isoler précisément ce que l'on mesure.
Comment les mesures surveillées garantissent la précision
Sur un circuit imprimé comportant de nombreux composants, l'interconnexion de ces derniers crée des réseaux complexes. La technique de protection élimine électriquement les « chemins parasites » parallèles susceptibles de fausser la mesure, souvent en combinaison avec un montage Kelvin à 4 fils pour plus de précision.
Comment les TIC mesurent les différents types de composants
- Résistances: Un courant continu est imposé et la tension continue est mesurée. La valeur est calculée via la loi d'Ohm (R = V/I).
- Condensateurs: Une tension alternative de fréquence connue (généralement 1 kHz) est appliquée et le courant alternatif résultant est mesuré. L'impédance est calculée, puis la capacité est déduite (C = 12 pi f Z).
- Inductances: Similairement aux condensateurs, un stimulus alternatif est utilisé pour mesurer l'impédance, à partir de laquelle l'inductance est calculée (\(L = \frac{Z}{2\pi f}\)).
Ce processus est résumé ci-dessous :
| Type de composant | Stimulus des TIC | Qu'est-ce qui est mesuré | Principe de calcul |
|---|---|---|---|
| Resistor | Courant continu connu (par exemple, \(1 \text{ mA}\)) | Tension continue résultante | Loi d'Ohm (\(R = \frac{V}{I}\)) |
| Condensateur | Tension alternative connue (par exemple, \(1\text{V} \text{ @ } 1 \text{ kHz}\)) | Courant alternatif résultant | Impédance (\(C = \frac{1}{2\pi f Z}\)) |
| Inducteur | Tension alternative connue (par exemple, \(1\text{V} \text{ @ } 10 \text{ kHz}\)) | Courant alternatif résultant | Impédance (\(L = \frac{Z}{2\pi f}\)) |
Comprendre les limites de la surveillance
Bien que performante, la protection a ses limites. Elle est moins efficace lorsqu'il s'agit de mesurer un composant à haute impédance (par exemple, \(1 \text{ M}\Omega\)) en parallèle avec un composant à très faible impédance (par exemple, \(100~\Omega\)). Un ingénieur de test compétent doit reconnaître ces situations et concevoir des tests en plusieurs étapes.
L'ICT vérifie-t-il l'orientation correcte des composants ?
Votre circuit utilise des condensateurs et des diodes polarisés. Si l'un d'eux est monté à l'envers, il risque de tomber en panne dès la mise sous tension, endommageant potentiellement d'autres composants de la carte. Comment détecter cette erreur d'assemblage simple mais critique ?
Oui, ICT peut vérifier l'orientation correcte des composants polarisés tels que les diodes, les condensateurs électrolytiques et les transistors. Il utilise des tests électriques spécifiques qui mesurent le comportement unique du composant dans les sens direct et inverse afin de confirmer son bon positionnement.
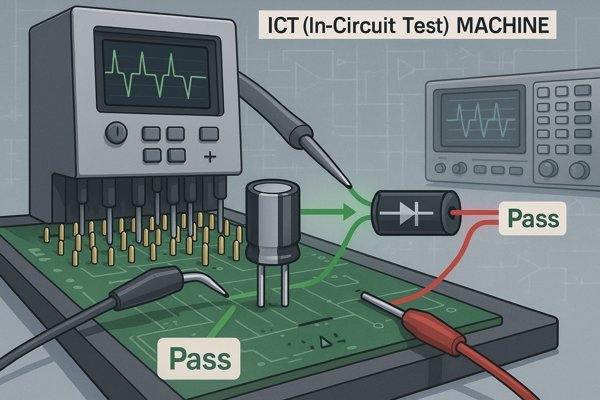
J'ai eu un lot de cartes pour un dispositif médical, où un seul condensateur au tantale était installé à l'envers sur un rail d'alimentation. La carte semblait fonctionnelle au premier abord, mais après quelques minutes, le condensateur se mettait en court-circuit, provoquant une panne de l'alimentation. Le test fonctionnel l'a détecté, mais non sans avoir perdu un temps précieux. Nous avons ensuite ajouté un test d'orientation spécifique à notre programme ICT. Ce test était simple : il vérifiait la présence d'une résistance élevée dans le sens inverse. Cela a immédiatement détecté l'erreur d'assemblage sur les lots suivants, nous épargnant ainsi d'innombrables heures de débogage et de retouches.
Comment ICT vérifie électriquement le placement des composants
ICT n'utilise pas de caméras ; l'orientation est déduite de l'asymétrie électrique du composant. La méthode de test est adaptée au type de composant.
Vérification de l'orientation des diodes et des transistors
Le testeur effectue un test de polarisation directe et inverse. Il applique une faible tension positive et s'attend à une chute de courant (environ 0.7 V pour le silicium), puis inverse la tension et s'attend à une absence quasi totale de courant. Si les résultats sont inversés, la partie est inversée.
Vérification du placement du condensateur polarisé
Un test de fuite non destructif est effectué. Une faible tension continue (1 à 2 V) est appliquée en respectant la polarité. Un condensateur en bon état et correctement installé présentera une résistance très élevée. S'il est branché à l'envers, il conduira et affichera une résistance beaucoup plus faible.
Détection de la rotation d'un circuit intégré avec des diodes de protection
Même sans alimentation complète, ICT peut souvent vérifier l'orientation en testant les diodes de protection ESD internes présentes sur chaque broche d'E/S. En vérifiant la position de ces diodes par rapport aux broches VCC et GND, le testeur peut détecter si un circuit intégré est tourné.
Voici un résumé de ces tests :
| Type de composant | Méthode de test des TIC | Critères de réussite (orientation correcte) |
|---|---|---|
| Diode / LED | Test de polarisation directe et inverse | Faible résistance en marche avant, haute résistance en marche arrière. |
| Condensateur polarisé | Test de fuite CC basse tension | Très haute résistance (faible courant de fuite). |
| IC | Vérification des diodes de protection/ESD hors tension | Présence de diode correcte détectée entre les broches E/S et VCC/GND. |
Comment l’inspection optique automatisée (AOI) se compare-t-elle à l’ICT ?
Vous cherchez à définir la stratégie de test la plus adaptée à votre nouveau produit. Il est essentiel de détecter les défauts de fabrication, mais vous hésitez entre investir dans l'ICT, l'AOI ou les deux. Quelle option offre le meilleur retour sur investissement ?
L'AOI est une méthode d'inspection visuelle qui utilise des caméras pour détecter les défauts, tandis que l'ICT est un test électrique. L'AOI est plus rapide à mettre en place et excelle dans la détection des erreurs de positionnement, tandis que l'ICT est plus efficace pour vérifier les valeurs des composants et détecter les courts-circuits/coupures électriques.
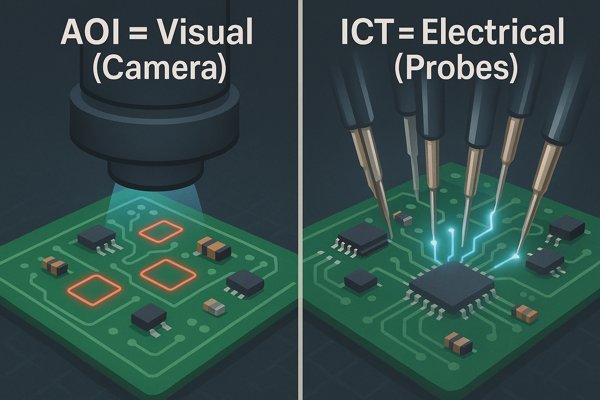
D'après mon expérience, l'AOI et l'ICT sont des outils complémentaires, et non concurrents. Chez Smiths Medical, nous les utilisions tous les deux sur notre ligne CMS. L'AOI était placé en ligne juste après le four de refusion. Il nous fournissait un retour d'information en temps réel, détectant une résistance bloquée quelques instants après son apparition. Cela permettait aux opérateurs d'ajuster immédiatement la machine de placement. Les cartes étaient ensuite envoyées à l'ICT pour des tests structurels de fin de ligne, qui ont permis de détecter des défauts électriques cachés, comme des valeurs de condensateur erronées. L'utilisation des deux nous a permis une couverture complète et un meilleur processus.
Comparaison de l'AOI et des TIC : forces et faiblesses
AOI : Points forts et points faibles de l'inspection visuelle
- Points forts : L'AOI est rapide à mettre en place et ne nécessite aucun outillage. Elle excelle dans la détection des défauts visuels et qualitatifs tels que les composants manquants, les soudures de mauvaise qualité et les inversions de polarité, grâce au marquage. L'AOI 3D moderne peut même mesurer le volume de pâte à braser et la hauteur des composants. Elle est idéale pour un suivi en temps réel du processus.
- Points faibles : L'AOI ne peut pas vérifier les valeurs électriques ; elle ne peut pas distinguer une résistance de 1 kΩ d'une résistance de 10 kΩ dans le même boîtier. Elle présente également des angles morts au niveau des soudures dissimulées sous des composants tels que les BGA.
TIC : Forces et faiblesses des tests électriques
- Points forts : L'ICT fournit un test électrique fiable, mesurant directement les valeurs des composants et confirmant leur connectivité. Il peut détecter les courts-circuits cachés sous des composants invisibles aux caméras.
- Points faibles : L'ICT présente un coût d'installation élevé en raison de son dispositif personnalisé. Il ne permet pas d'évaluer la qualité d'une soudure, mais seulement de vérifier l'existence d'une connexion. Il est généralement utilisé en fin de ligne, ce qui ralentit le retour d'information vers le processus.
Ce tableau fournit un résumé rapide :
| Fonctionnalité | Inspection optique automatisée (AOI) | Test en circuit (TIC) |
|---|---|---|
| Principe de test | Visuel (basé sur une caméra) | Électrique (à base de sonde) |
| Coût d'installation | Faible (configuration du logiciel) | Haut (fixation de quincaillerie personnalisée) |
| Trouve des valeurs erronées ? | Non (ne peut lire que les marquages) | Oui (force principale) |
| Détecte des défauts BGA ? | Non (aveugle aux articulations cachées) | Limité (uniquement si la broche a un point de test) |
Quand le test Boundary Scan est-il utilisé à la place de l'ICT ?
Votre carte est saturée de composants haute densité tels que des BGA et des QFP à pas fin, ne laissant aucune place pour les pastilles de test ICT traditionnelles. Comment détecter les défauts de fabrication sans pouvoir sonder physiquement les broches ?
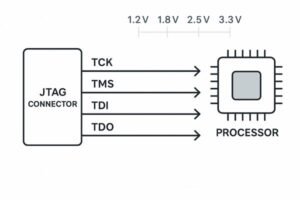
Le test par balayage de limites (JTAG) est utilisé lorsque l'accès physique aux composants est limité ou impossible. Il s'agit d'une méthode de test numérique qui permet d'accéder aux broches des circuits intégrés compatibles via un simple port de test à quatre ou cinq fils, sans contact direct avec une sonde.
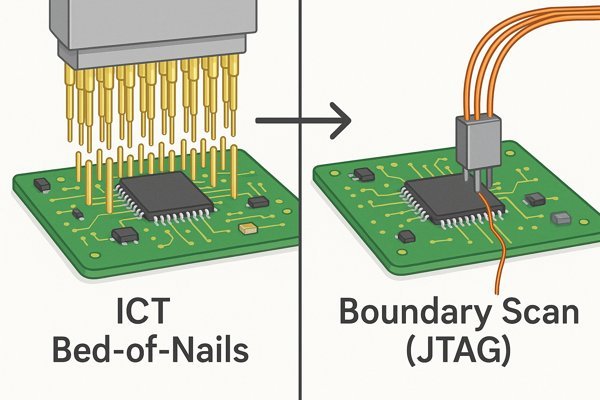
Chez Lightelligence, j'ai travaillé sur une carte d'évaluation pour une puce de calcul photonique. Cette carte était incroyablement dense, avec plusieurs BGA et des connecteurs haut débit. Placer des pastilles de test pour l'ICT était tout simplement impossible. Nous avons donc largement utilisé le boundary scan. En nous connectant au port JTAG, nous avons pu vérifier l'intégrité des connexions entre le processeur principal, le FPGA et les puces mémoire. Cela nous a permis de confirmer que des centaines de broches BGA étaient correctement soudées sans la moindre sonde de test.
Boundary Scan : la solution pour un accès limité aux tests
Le test de limites, normalisé par la norme IEEE 1149.1 (JTAG) , est une architecture de test intégrée aux circuits intégrés complexes. Il offre une méthode numérique sans contact pour tester les interconnexions des circuits imprimés, ce qui le rend indispensable en électronique moderne. Bien que les deux techniques servent à détecter les défauts de fabrication, il s'agit d'outils fondamentalement différents.
| Fonctionnalité | Test en circuit (TIC) | Balayage des limites (JTAG) |
|---|---|---|
| Accès aux tests | Nécessite un accès physique via des plots de test (« lit de clous ») | Nécessite uniquement un connecteur TAP 4/5 broches et des circuits intégrés compatibles |
| Couverture des composants | Teste les composants numériques, analogiques et passifs | Teste principalement les interconnexions entre les circuits intégrés numériques compatibles JTAG |
| Prix | Coût d'installation élevé ; coût de développement de test inférieur | Aucun coût de montage ; coût de logiciel/développement potentiellement plus élevé |
| Cas d'utilisation idéal | Cartes à grand volume avec un bon accès aux points de test | Cartes haute densité avec de nombreux BGA et un accès physique limité |
Une approche hybride ICT/Boundary Scan constitue souvent la meilleure solution. Le dispositif ICT sonde les sections analogiques, d'alimentation et de connecteurs, tandis que le contrôleur de Boundary Scan intégré teste les connexions denses BGA-à-BGA.
Quelles sont les meilleures pratiques en matière de conception pour la testabilité (DFT) pour les TIC ?
Vous souhaitez utiliser les TIC pour votre prochain projet, mais vous savez que sa réussite dépend de la configuration du circuit imprimé. Quelles règles de conception spécifiques devez-vous suivre pour garantir la testabilité complète de votre carte et éviter tout problème en production ?
Les meilleures pratiques pour la conception des TIC pour la testabilité (DFT) consistent à placer des pastilles de test sur chaque réseau, à utiliser des tailles et un espacement de pastilles standard (par exemple, des pastilles de \(1.0 \text{mm}\) avec un espacement de \(2.54 \text{mm}\)) et à inclure des trous d'outillage pour un alignement précis de la carte dans le montage.
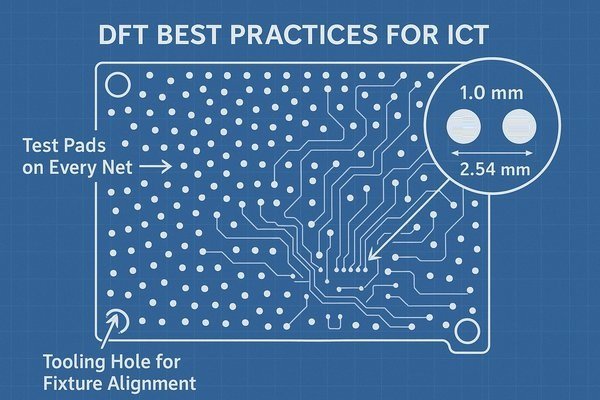
J'ai examiné d'innombrables conceptions où les tests DFT étaient négligés, et les conséquences sont toujours les mêmes : une couverture de test réduite et des compromis regrettables. Sur un projet, l'équipe avait placé les points de test trop près de composants hauts. Lors de la fabrication du dispositif ICT, les sondes ne pouvaient pas établir un contact fiable sans heurter le corps du composant. Nous avons dû accepter une couverture de test inférieure pour cette révision, un risque qui aurait pu être facilement évité en respectant les règles de base des tests DFT dès le départ.
Une liste de contrôle pratique pour les conceptions de circuits imprimés prêtes à être testées
Un bon DFT ne consiste pas seulement à ajouter des pastilles ; il s'agit de rendre le processus de test fiable, reproductible et rentable.
La règle d'or : un point de test par filet
Il s’agit du principe le plus critique pour garantir une couverture à 100 % des shorts et constitue le fondement d’une stratégie TIC globale.
Règles de disposition physique pour un sondage fiable
- Sondage unilatéral : Placez tous les points de test sur un côté du PCB (généralement le côté inférieur/soudure) pour créer un montage plus simple et moins cher.
- Pads dédiés : N'utilisez jamais les pastilles ou les fils des composants comme points de test. La soudure sur ces surfaces est irrégulière et peut entraîner un mauvais contact.
- Distribution uniforme : Répartissez les points de test aussi uniformément que possible sur la carte pour éviter que le PCB ne se plie sous la pression des sondes.
Spécifications clés pour les tampons de test et les trous d'outillage
Le tableau ci-dessous résume les principales règles de conception physique.
| Paramètre | Valeur recommandée (métrique) | Valeur recommandée (impériale) | Raison |
|---|---|---|---|
| Diamètre du tampon de test | \(1.0 \texte{mm}\) | \(40 \texte{mils}\) | Fournit une cible suffisante pour la sonde. |
| Espacement des plots de test (centre) | \(\ge 2.54 \texte{ mm}\) | \(\ge 100 \texte{ mils}\) | Pas de sonde standard ; réduit le coût du montage. |
| Espace libre par rapport au bord de la planche | \(\ge 3.0 \texte{ mm}\) | \(\ge 125 \texte{ mils}\) | Permet aux pinces de fixation de maintenir la carte sans interférence. |
| Diamètre du trou d'outillage | \(3.175 \texte{ mm} (\pm 0.05 \texte{ mm})\) | \(125 \texte{ mils} (\pm 2 \texte{ mils})\) | Taille standard pour des broches d'alignement précises dans le montage. |
Comment un programme de test TIC est-il généré ?
Vous avez conçu votre circuit imprimé avec une excellente méthode de test (DFT) et les premiers prototypes sont en cours d'assemblage. Il vous faut maintenant créer le test qui sera exécuté sur la machine ICT. En quoi consiste ce processus ?
Un programme de test ICT est généré par le traitement des données CAO de la carte (par exemple, ODB++) et de sa nomenclature (BOM). Ces informations permettent de localiser tous les composants et les connexions, de concevoir un montage de test et de générer automatiquement la séquence de test de base.
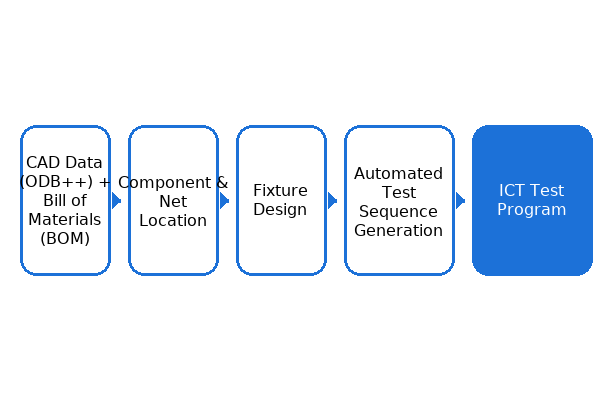
Lorsque j'étais responsable technique du clavier Tuxedo, la génération du programme ICT était un processus standardisé. Nous livrions un package contenant les fichiers ODB++ finaux, la nomenclature, le schéma et une liste de connexions à notre partenaire fabricant. Leurs ingénieurs de test intégraient ces données à leur logiciel ICT. Ce dernier générait automatiquement environ 80 % du test. Les 20 % restants nécessitaient une mise au point manuelle par un ingénieur de test expérimenté afin d'optimiser la protection et de déboguer le dispositif sur une carte de référence.
Des fichiers de conception à un programme de test terminé
La création d’un programme de test TIC robuste est un processus systématique qui combine l’automatisation avec des connaissances techniques expertes.
Étape 1 : Collecte des données de conception requises
Un ensemble de données complet et précis constitue la base. Il comprend des données CAO intelligentes (comme ODB++), une nomenclature précise avec tolérances et les schémas.
Étape 2 : Génération automatisée du programme de base
Le logiciel du système TIC analyse ces données pour établir la base de test. Il génère les fichiers de conception du banc d'essai et applique des modules de test pré-écrits issus de sa bibliothèque pour les composants standard.
Étape 3 : Affinement et validation de l'ingénierie
C'est ici que s'arrête l'automatisation et que commence l'expertise technique. L'ingénieur de test examine le programme généré automatiquement, ajoute manuellement des points de garde, ajuste les tolérances de test et développe des scripts de test personnalisés. L'ensemble du programme est ensuite validé par rapport à une carte de référence reconnue comme fiable.
| Etape | Entrées requises | Activités et résultats clés |
|---|---|---|
| 1. Préparation des données | Données CAO (ODB++, IPC-2581), nomenclature, schémas | L'ingénieur rassemble et vérifie que tous les fichiers de conception sont définitifs et cohérents. |
| 2. Génération de luminaires et de programmes | Toutes les données de l'étape 1 | Le logiciel analyse les données, cartographie les points de test et génère les fichiers de construction des montages. Il génère automatiquement les tests de base. |
| 3. Affinement et validation | Programme auto-généré, schémas, carte « Golden » | L'ingénieur ajoute des protections, définit les tolérances, débogue les fausses pannes et valide le programme final. |
Quelles sont les causes courantes des fausses pannes dans les TIC ?
Votre chaîne de production est arrêtée car la machine TIC signale des cartes fonctionnelles comme défectueuses. Ce problème de « fausse panne » nuit à votre efficacité, et vous devez en trouver la cause rapidement. Qu'est-ce qui ne va généralement pas ?
Les causes les plus fréquentes de fausses défaillances en TIC sont des sondes de test usées ou sales, entraînant un mauvais contact, des tolérances de test incorrectes et des problèmes d'alignement des dispositifs. Des facteurs environnementaux tels que les décharges statiques ou le bruit électrique peuvent également entraîner des mesures intermittentes et erronées.
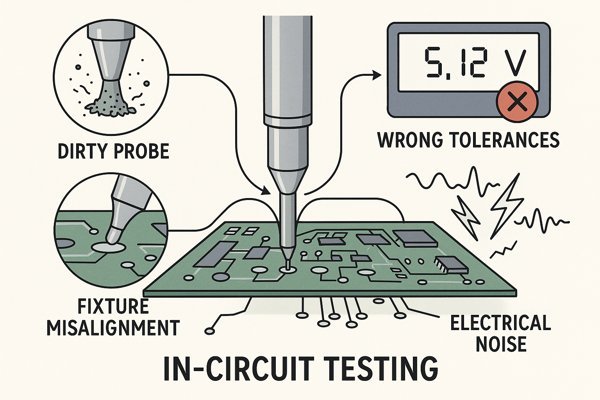
Je me souviens d'une situation frustrante où un test de condensateur spécifique a échoué sur 30 % de nos cartes après quelques mois de production. Il s'est avéré que la sonde de test de cette pastille était usée et contaminée par des résidus de flux. Après des milliers de cycles, la résistance de contact était juste assez élevée pour fausser la mesure. Un simple nettoyage et remplacement de la sonde a immédiatement résolu le problème. J'ai appris que les TIC sont un système physique et mécanique nécessitant un entretien régulier.
Identifier les causes profondes des fausses pannes
Les fausses défaillances (erreurs de type I) sont insidieuses, car elles transforment votre outil de contrôle qualité en goulot d'étranglement de la production. Elles se répartissent généralement en trois catégories.
Cause 1 : Problèmes physiques avec le dispositif et les sondes
Ceci est à l'origine de plus de 80 % des fausses pannes. Les sondes se salissent avec des résidus de flux ou s'usent simplement après leur durée de vie nominale (100 à 500 cycles). Un mauvais alignement de la carte dû à l'usure des broches d'outillage peut également provoquer des contacts intermittents.
Cause 2 : Défauts dans le programme de test et tolérances
Définir des tolérances de test trop strictes est une erreur courante. Les limites doivent tenir compte à la fois de la tolérance des composants et de la variance du testeur. L'absence de points de garde ou des délais de stabilisation insuffisants peuvent également entraîner des mesures erronées.
Cause 3 : Facteurs externes et variation du processus
Un nouveau lot de composants peut présenter une distribution de valeur légèrement différente. Une déformation de la carte peut l'empêcher de se loger à plat dans le montage. Les dommages causés par les décharges électrostatiques lors de la manipulation peuvent provoquer une défaillance réelle, apparemment aléatoire.
Ce tableau organise les causes courantes et leurs solutions :
| Catégorie de cause | Cause spécifique | Solution(s) courante(s) |
|---|---|---|
| Montage physique | Sondes sales ou contaminées | Mettre en œuvre un programme de nettoyage régulier de la sonde. |
| Sondes usées (durée de vie dépassée) | Remplacez de manière proactive les sondes en fonction du nombre d'actionnements. | |
| Programme de test | Les tolérances sont trop serrées | Élargir les limites du test ; effectuer une analyse statistique (Cpk). |
| Facteurs externes | Déformation de la carte | Améliorer le processus de fabrication des cartes ou le serrage des fixations. |
Comment améliorer la couverture des tests TIC ?
Vous utilisez ICT, mais votre rapport indique une couverture de test de seulement 85 %. Cela signifie que 15 % des connexions de votre carte ne sont pas testées, créant ainsi une zone d'ombre pour d'éventuels défauts. Comment combler cet écart ?
La couverture des tests TIC est principalement améliorée grâce à une meilleure conception pour la testabilité (DFT). Cela implique l'ajout de points de test à tous les réseaux électriques, la garantie d'un espace suffisant autour de ces points et l'utilisation du JTAG (Boundary Scan) pour les composants haute densité où le sondage physique est impossible.
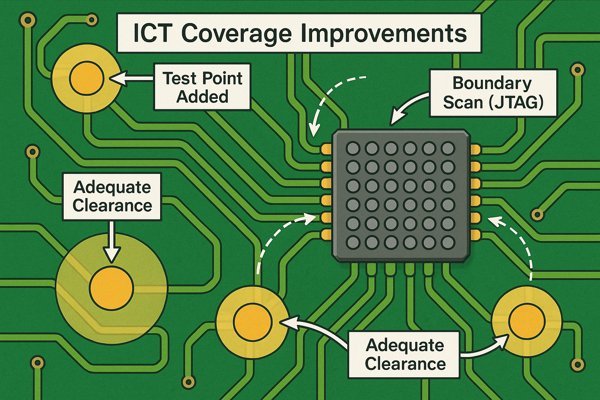
Dans le cadre d'un projet de réduction des coûts pour un produit existant, nous avons dû réduire la taille de la carte. La première version de configuration n'offrait qu'une couverture de test ICT de 70 % seulement, car les ingénieurs avaient supprimé de nombreux points de test pour gagner de la place. J'ai dû rejeter cette configuration. Nous avons donc cherché des solutions créatives pour réintégrer de petits vias de test, obtenant ainsi une couverture jusqu'à 95 %. C'était un compromis classique : une carte légèrement plus grande était un prix modique à payer pour avoir l'assurance que nos produits étaient testés minutieusement.
Une stratégie en trois parties pour une couverture de test maximale
La couverture des tests est l'indicateur clé de l'efficacité des TIC. Viser une couverture nette (> 95 %) est un objectif réaliste pour la plupart des conceptions et nécessite une combinaison de conception soignée, d'utilisation intelligente des outils et d'amélioration continue.
Stratégie 1 : Mettre en œuvre un plan DFT rigoureux
C'est un principe non négociable et d'une importance capitale. La règle « un point de test par filet » est le principe le plus important.
Stratégie 2 : Augmenter les TIC avec JTAG et les tests de sondes volantes
Pour les conceptions modernes à haute densité, combinez l'ICT avec le Boundary Scan (JTAG) pour tester des composants comme les BGA, là où les sondes ne peuvent pas accéder. Lors du prototypage, utilisez un testeur à sondes volantes pour obtenir une couverture élevée avant la finalisation de la DFT.
Stratégie 3 : Analyser et agir sur les rapports de couverture des tests
Utilisez la liste des « réseaux non couverts » de votre logiciel TIC comme plan d'action pour la prochaine révision du PCB. Effectuez une analyse des risques sur chaque réseau non testé afin de prioriser ceux qui doivent bénéficier d'un point de test.
Voici un résumé des stratégies visant à améliorer la couverture :
| de Marketing | Action clé | Impact sur la couverture |
|---|---|---|
| Conception pour la testabilité | Ajoutez un point de test à chaque réseau (« accès à 100 % »). | Le moyen le plus efficace pour obtenir une couverture maximale. |
| Tests hybrides | Intégrer Boundary Scan (JTAG) dans la séquence ICT. | Couvre les circuits intégrés numériques denses (BGA) où les sondes ne peuvent pas aller. |
| Analyse de la couverture des tests | Consultez le rapport « filets non couverts » du logiciel ICT. | Fournit une liste spécifique et exploitable des lacunes à combler lors de la prochaine révision de la conception. |
Quel est le processus de débogage d’un test TIC échoué ?
Une carte vient de tomber en panne (ICT). Le testeur a imprimé un ticket avec un message d'erreur du type « Circuit ouvert sur le réseau RESET_L ». Quelle est la procédure étape par étape suivie par un technicien pour trouver la cause et réparer la carte ?
Le processus de dépannage d'un test ICT défaillant commence par l'analyse du rapport d'erreur du testeur. Un technicien utilise ensuite un multimètre et un schéma pour confirmer le défaut sur la carte physique, inspecte visuellement la zone à la recherche de défauts et effectue les réparations nécessaires.
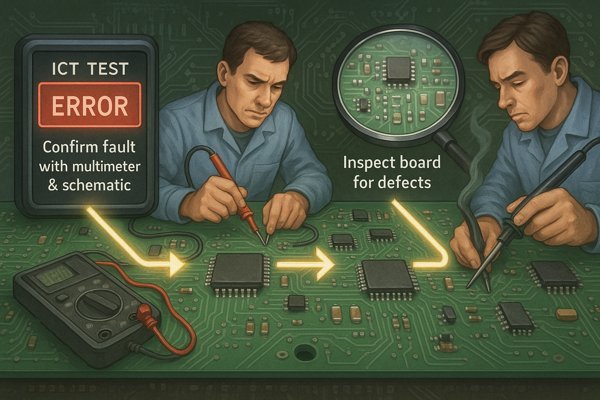
Durant mon passage chez Honeywell, j'ai vu nos techniciens de réparation gérer des milliers de pannes ICT. Leur processus était incroyablement méthodique. Ils commençaient par consulter le journal des pannes. Ensuite, ils accédaient au schéma et à la vue de la carte. À l'aide d'un multimètre, ils testaient les broches exactes identifiées par le rapport ICT pour confirmer le court-circuit ou le circuit ouvert. Dans 90 % des cas, le problème était un pont de soudure visible ou une soudure sèche, qu'ils pouvaient réparer en quelques minutes. Cette boucle de rétroaction rapide est ce qui rend les systèmes ICT si précieux en environnement de production.
Guide étape par étape pour déboguer les échecs
Un technicien qualifié suit un processus structuré pour garantir un diagnostic précis et efficace. Ce processus permet d'éviter les pertes de temps et les réparations sommaires, où plusieurs composants sont remplacés sans cause claire.
Le flux de travail de débogage : du rapport à la refonte
Les principales étapes consistent à analyser le rapport, à confirmer le défaut sur banc, à effectuer une inspection visuelle minutieuse au microscope, puis à retravailler la carte. Après la réparation, la carte doit être à nouveau testée pour vérifier la correction.
Au-delà du conseil d'administration unique : analyser les tendances avec un « tas d'os »
Pour la production en grande série, les techniciens analysent régulièrement le stock de cartes défectueuses. S'ils constatent que le même composant, R52, présente systématiquement un circuit ouvert sur des dizaines de cartes, cela indique un problème systémique. Il ne s'agit plus d'un défaut aléatoire ; cela peut provenir d'un défaut du pochoir de pâte à braser, d'un problème avec la machine de placement de composants ou d'un lot défectueux. Cette analyse approfondie est essentielle pour améliorer le rendement global de la production.
| Etape | Les outils utilisés | Objectif / But |
|---|---|---|
| 1. Analyser le rapport de panne | Journal de test ICT / Ticket d'échec | Comprendre le type de défaut et les composants/réseaux spécifiques impliqués. |
| 2. Confirmer le défaut | Multimètre numérique (DMM), schéma, visualiseur de disposition | Vérifiez manuellement le défaut sur le banc. Cela exclut une fausse défaillance du dispositif ICT. |
| 3. Inspection visuelle | Microscope à fort grossissement | Trouvez la cause physique du défaut (par exemple, pont de soudure, joint froid). |
| 4. Retravailler et retester | Station de soudage, machine ICT | Corrigez le défaut physique et vérifiez la solution. |
Conclusion
Les tests en circuit constituent un outil rapide et puissant pour détecter les défauts de fabrication. En comprenant leurs forces, leurs faiblesses et la manière de les concevoir, vous pouvez en faire la pierre angulaire de votre stratégie de tests de production.